
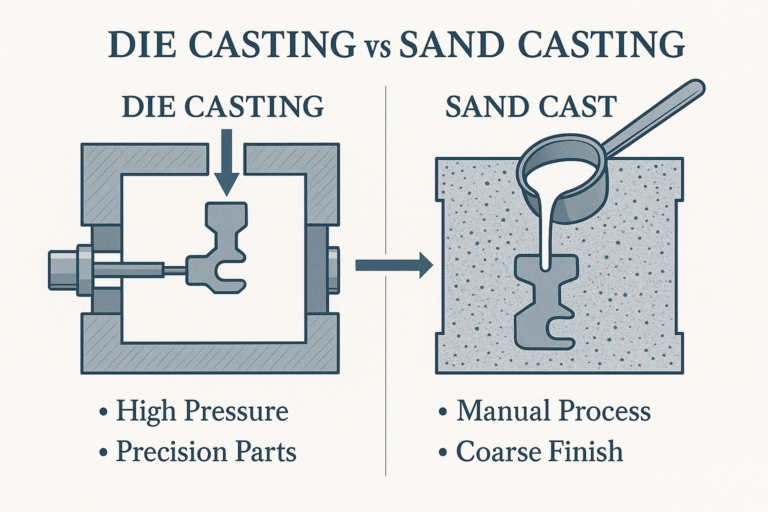
No todas las piezas fundidas son iguales. Al elegir entre fundición a presión y fundición en arena, seleccionar el proceso de conformado de metal adecuado es una decisión crucial que puede afectar significativamente el rendimiento del producto, la eficiencia de la producción y el coste total de fabricación. Estos dos métodos se encuentran entre los más consolidados y utilizados en la industria; cada uno ofrece ventajas únicas según el diseño de la pieza, el volumen y los requisitos de calidad.
Si bien su objetivo es el mismo —dar forma al metal fundido—, sus principios de funcionamiento y aplicaciones adecuadas son muy diferentes. Comprender las diferencias fundamentales entre la fundición a presión y la fundición en arena es el primer paso para tomar decisiones de ingeniería informadas. Este artículo analizará ambos procesos para ayudarle a elegir la mejor opción según sus necesidades específicas, ya sea para producción en grandes volúmenes o para prototipado rápido.
- ¿Qué es la fundición a presión? Un enfoque de alta presión
- ¿Qué es la fundición en arena? Un método versátil y rentable.
- Fundición a presión vs. fundición en arena: Comparación directa (7 diferencias clave)
- Comparación de costos: Costo de fundición a presión vs. costo de fundición en arena
- Precisión y acabado superficial: un claro ganador
- Velocidad de producción y idoneidad del volumen
- Flexibilidad de diseño: la diferencia entre la fundición a presión y la fundición en arena
- Propiedades de la aleación: aluminio A380 frente a aluminio A356
- Sostenibilidad e impacto ambiental
- Aplicaciones en el mundo real: una comparación de métodos de fundición
- ¿Qué método de casting deberías elegir en 2025?
- El enfoque híbrido: creación de prototipos y escalado
- Servicios de fundición a presión de aluminio
¿Qué es la fundición a presión? Un enfoque de alta presión
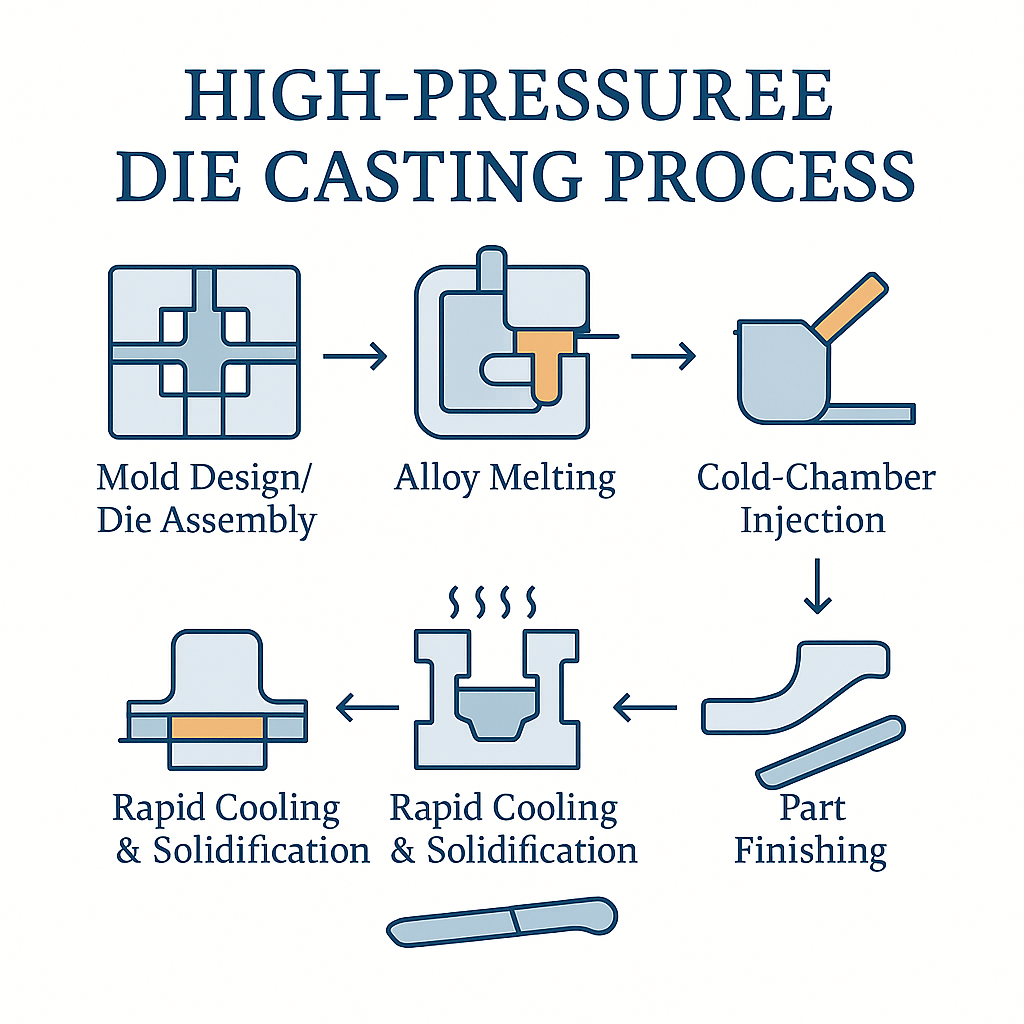
La fundición a presión es un proceso de fabricación de alta tecnología y eficiencia. Su principio fundamental consiste en inyectar metales no ferrosos fundidos (como aluminio, zinc y magnesio) a alta presión en un molde de acero de precisión, conocido como matriz. Este proceso es similar al moldeo por inyección de plástico, pero está diseñado específicamente para las altas temperaturas y presiones de los metales.
Gracias a su altísimo grado de automatización y velocidad de producción, la fundición a presión permite fabricar en masa piezas con geometrías complejas, paredes delgadas y superficies lisas de forma muy rentable. Esto la convierte en un pilar fundamental de industrias como la automotriz, la electrónica y las telecomunicaciones . Por ejemplo, la carcasa del teléfono inteligente que tienes en la mano, la carcasa de la transmisión de un automóvil o un disipador de calor complejo probablemente se fabricaron mediante fundición a presión. Algunas aleaciones comunes utilizadas en la fundición a presión son la A380 y la ADC12.
¿Qué es el moldeado en arena? Un método versátil y rentable
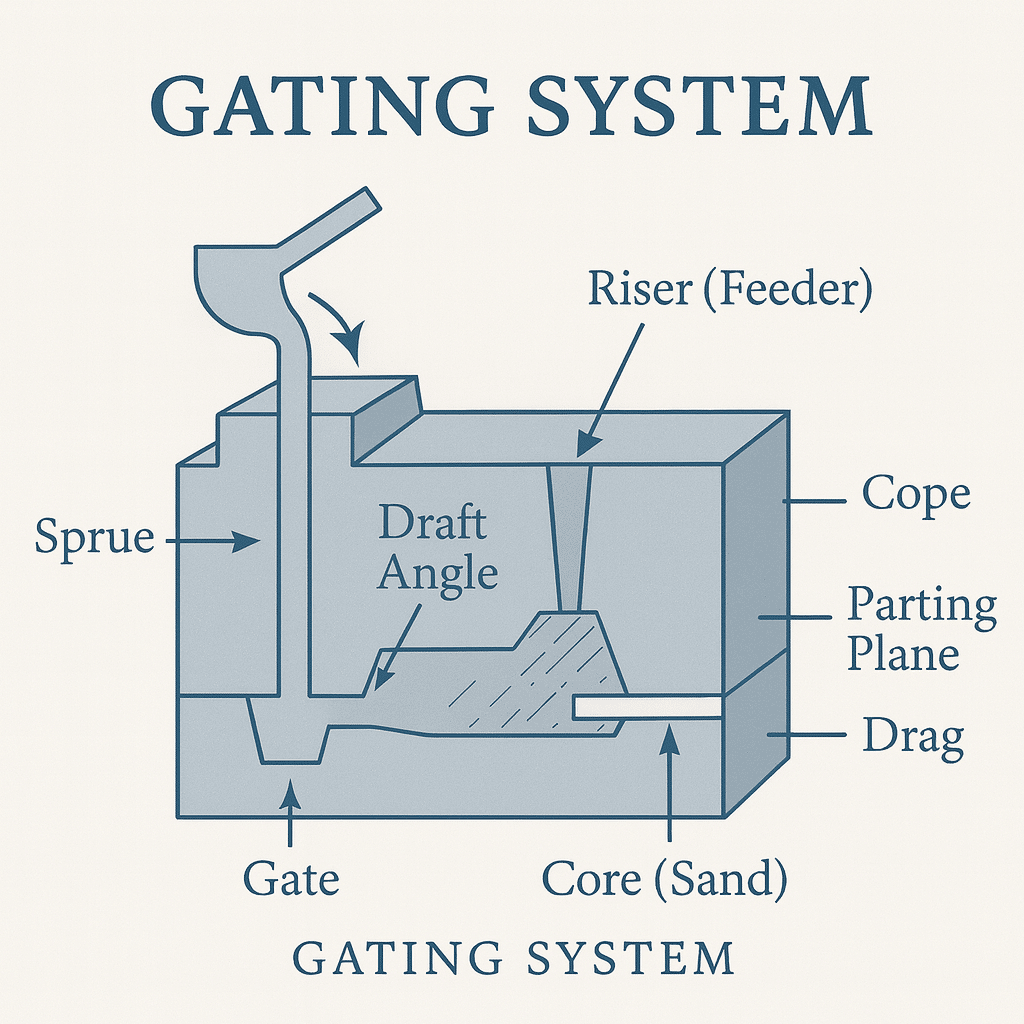
La fundición en arena es un método de fundición antiguo y extremadamente flexible. Como su nombre indica, utiliza arena especialmente tratada como material de molde de un solo uso. Se debe crear un nuevo molde de arena para cada pieza producida.
El proceso comienza con un "modelo", una réplica física de la pieza final. El modelo se coloca en una caja de moldeo (un matraz), se compacta con arena y se retira, dejando una cavidad idéntica a la forma de la pieza. El metal fundido, que puede ser ferroso como el hierro y el acero, o no ferroso como el aluminio y el cobre, se vierte en esta cavidad de arena. Tras enfriarse y solidificarse, se rompe el molde de arena para recuperar la pieza fundida.
Las principales ventajas de la fundición en arena son sus bajísimos costes de utillaje y su flexibilidad sin igual, que permite producir piezas con pesos que van desde unos pocos gramos hasta varias toneladas. Esto la convierte en una opción ideal para la fabricación de maquinaria y equipos pesados, así como para el desarrollo de prototipos . Entre las aleaciones más comunes para fundición en arena se encuentran la A356 y la 319.
Fundición a presión vs. fundición en arena: Comparación directa (7 diferencias clave)
Para ayudarle a comprender rápidamente las diferencias fundamentales entre estos dos procesos, hemos preparado la siguiente tabla comparativa intuitiva. Esta tabla le servirá de referencia importante para la toma de decisiones.
| Elemento | Die Casting | Moldeo en arena |
| 1. Costo de herramientas | Muy Alta | Muy Bajo |
| 2. Velocidad de producción | Extremadamente rápido (~30-90 segundos/ciclo) | Lento (Horas por molde) |
| 3. Tolerancia dimensional | Preciso (±0.1 mm) | Más flojo |
| 4. Acabado superficial | Liso (Ra 1–2.5 µm) | Áspero |
| 5. Espesor mínimo de la pared | Se pueden conseguir paredes delgadas | Se requieren paredes más gruesas |
| 6. Compatibilidad de materiales | Solo no ferrosos (Al, Zn, Mg) | Casi todos los metales moldeables |
| 7. Adecuación del volumen | Producción de alto volumen | Prototipado de volumen bajo a medio |
Comparación de costos: Costo de fundición a presión vs. costo de fundición en arena
En términos de costo, los modelos económicos de estos dos procesos son completamente opuestos. Su elección dependerá de su presupuesto inicial y del retorno de la inversión (ROI) a largo plazo.
- Fundición a presión: Supone una enorme inversión inicial en herramientas, pero una vez en producción, El costo por pieza es extremadamente bajoGracias a su alta automatización y a sus rápidos tiempos de ciclo, ofrece beneficios económicos incomparables para la producción de gran volumen.
- Moldeo en arena: El costo inicial de las herramientas (patrón) es muy bajo, pero debido a que se debe hacer un nuevo molde para cada pieza y se requiere más mecanizado posterior, su El costo por pieza es relativamente alto.
Caso práctico: Consideremos una pieza de aluminio. Con la fundición en arena, el coste de las herramientas es de 1,500 dólares y el coste por pieza (incluido el mecanizado) es de 32 dólares. Con la fundición a presión, el coste de las herramientas asciende a la elevada cifra de 22 000 dólares, pero el coste por pieza es de tan solo 16.20 dólares.
- Para una tirada de 1,000 piezas, el coste total del moldeo en arena es menor.
- El punto de equilibrio Está en aproximadamente 1,300 piezas.
- Cuando la producción alcanza las 10,000 piezas, optar por la fundición a presión supondrá un ahorro de casi 140,000 dólares en comparación con la fundición en arena.
Este ejemplo muestra claramente que el volumen de producción es el factor económico fundamental a la hora de decidir qué proceso elegir.
Precisión y acabado superficial: un claro ganador
La fundición a presión ofrece una precisión y un acabado superficial muy superiores. Mediante el uso de un molde de acero endurecido mecanizado con precisión, las piezas fundidas a presión alcanzan tolerancias dimensionales de ±0.1 mm y una superficie muy lisa (valor de rugosidad Ra de 1 a 2.5 micrómetros). Esto permite obtener piezas con una forma casi definitiva, que requieren poco o ningún mecanizado posterior.
En cambio, las piezas fundidas en arena presentan una superficie más rugosa y tolerancias dimensionales menos precisas. Esto se debe a la textura de la arena y a las pequeñas deformaciones del molde durante el vertido. Por lo tanto, las piezas fundidas en arena suelen requerir procesos de mecanizado adicionales para cumplir con las especificaciones de diseño finales.
Velocidad de producción y idoneidad del volumen
La velocidad de producción es otra gran ventaja de la fundición a presión . Un ciclo completo de fundición a presión, desde el cierre del molde hasta la expulsión de la pieza, suele durar tan solo entre 30 y 90 segundos . Esta increíble velocidad la hace perfecta para líneas de producción automatizadas y la producción en masa de millones de piezas al año.
La fundición en arena es un proceso relativamente lento. Crear, ensamblar, verter y enfriar cada molde de arena lleva varias horas. Por ello, resulta más adecuada para la producción en bajo volumen, piezas personalizadas o componentes grandes, donde un ciclo de producción rápido no es la prioridad.
Flexibilidad de diseño: la diferencia entre la fundición a presión y la fundición en arena
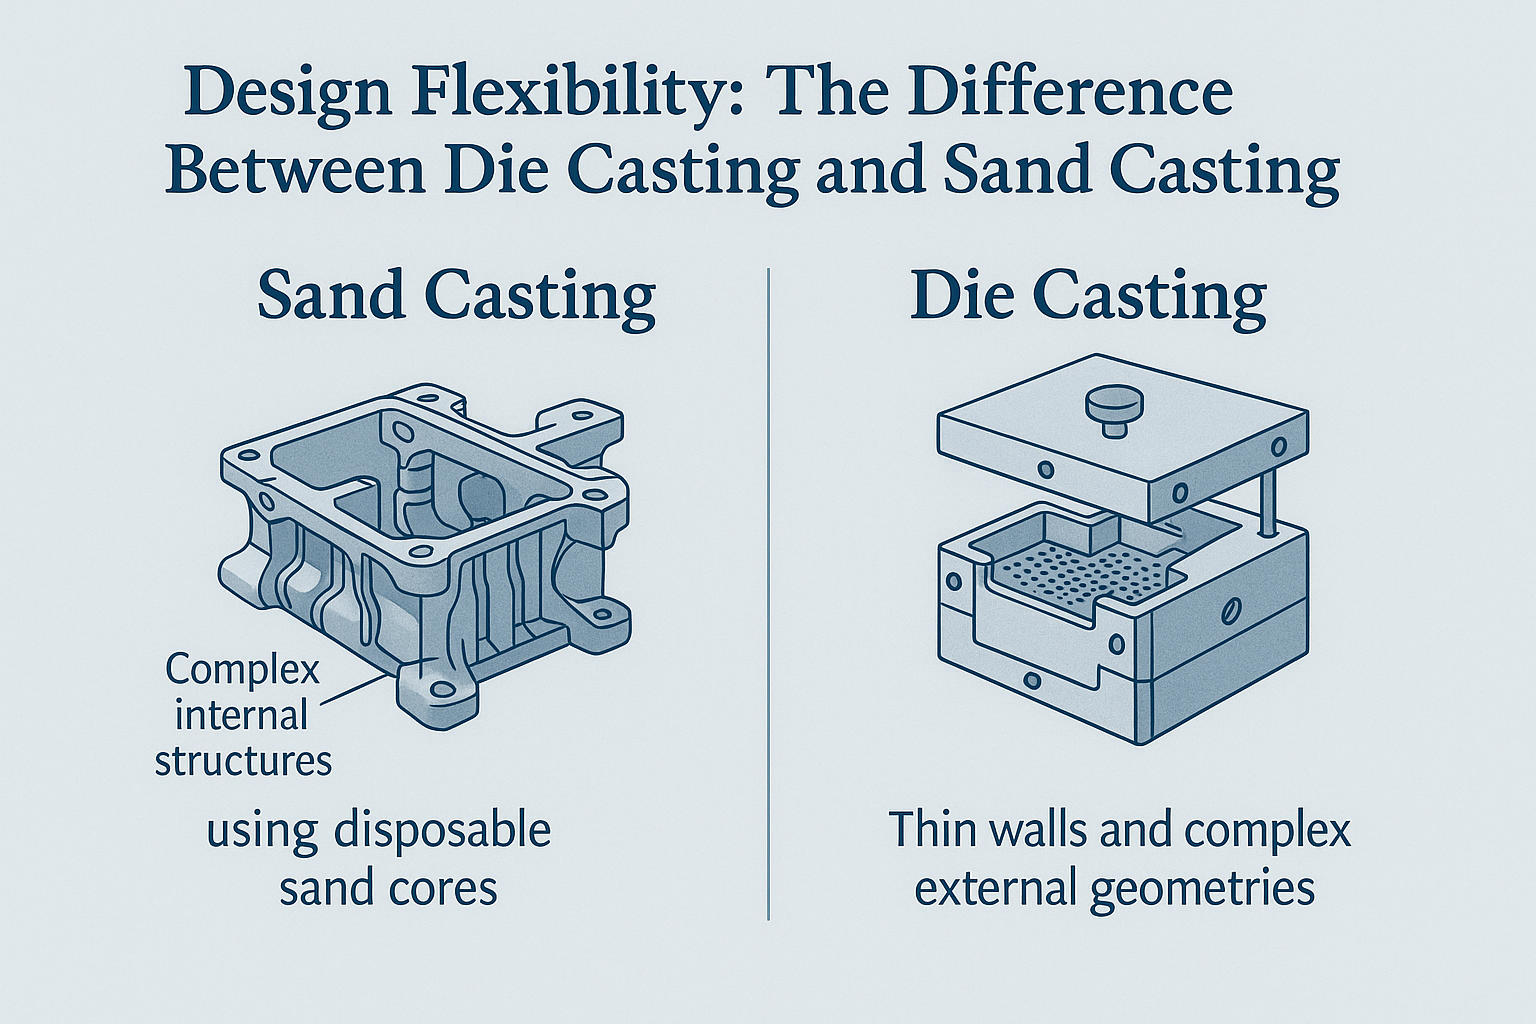
En términos de libertad de diseño, cada proceso tiene sus propias ventajas, lo que constituye un punto clave en la diferencia entre la fundición a presión y la fundición en arena.
- Moldeo en arena tiene una ventaja incomparable en el manejo estructuras internas complejasMediante el uso de machos de arena desechables, es fácil crear piezas con canales internos complejos, como culatas de motor y cuerpos de bomba. Estos machos se pueden desmontar y retirar fácilmente después de la fundición.
- fundición a presión Se destaca en la producción de piezas con paredes delgadas y geometrías externas complejasLa inyección a alta presión introduce el metal fundido en cada pequeño detalle del molde, lo que lo hace ideal para carcasas electrónicas ligeras o piezas automotrices estructuralmente complejas. Sin embargo, la creación de cavidades internas complejas mediante fundición a presión requiere porta-moldes costosos y complejos.
Propiedades de la aleación: aluminio A380 frente a aluminio A356
La elección del material está estrechamente ligada al proceso de fundición.
- Aleación de aluminio A380 Es el material estrella de la industria de la fundición a presión. Contiene altos niveles de silicio y cobre, lo que le confiere una excelente fluidez, ideal para el llenado rápido de moldes a alta presión. Sin embargo, el proceso de fundición a presión puede atrapar fácilmente pequeños poros de gas dentro de la pieza. La presencia de estos poros significa que las piezas fundidas a presión A380 suelen... no puede ser tratado térmicamente, ya que las altas temperaturas provocarían que el gas interno se expandiera, generando ampollas o deformaciones.
- Aleación de aluminio A356 Es la mejor opción para piezas fundidas en arena de alto rendimiento. Dado que el proceso de llenado en arena es más suave, crea menos poros y una estructura interna más densa. Esto permite que las piezas fundidas del A356 se sometan a... Tratamiento térmico T6, lo que aumenta significativamente su resistencia y tenacidad. Por lo tanto, para piezas estructurales que deben soportar altas tensiones (como en aplicaciones aeroespaciales y automotrices de alto rendimiento), el A356 es la mejor opción.
Sostenibilidad e impacto ambiental
Desde una perspectiva de sostenibilidad, ambos procesos buscan ser más respetuosos con el medio ambiente.
- Reciclaje: Ambos procesos utilizan ampliamente aluminio reciclado, lo que reduce considerablemente el consumo energético y la huella de carbono. Los recortes metálicos sobrantes de la fundición a presión se reciclan y se vuelven a fundir prácticamente en su totalidad.
- Moldes y arena: Un molde de fundición a presión se puede reutilizar cientos de miles de veces, lo que representa una excelente eficiencia del material. Las fundiciones modernas de fundición en arena utilizan tecnologías avanzadas. sistemas de recuperación de arena procesar arena usada para reutilizarla en nuevos moldes, reduciendo significativamente el desperdicio.
Aplicaciones en el mundo real: una comparación de métodos de fundición
Vamos a comprender esta comparación de métodos de conversión a través de algunos ejemplos del mundo real.
- Carcasa de transmisión automotriz (fundición a presión): Esta pieza se necesita en grandes cantidades, tiene una forma compleja y requiere dimensiones precisas y gran estanqueidad. La fundición a presión es el único proceso que puede satisfacer todos estos requisitos de forma rentable.
- Culata de motor (fundición en arena): La culata cuenta con una red extremadamente compleja de camisas de refrigeración internas y puertos de admisión y escape. Esta intrincada estructura interna solo puede lograrse utilizando machos de arena en un proceso de fundición en arena. Incluso para grandes volúmenes, la viabilidad técnica dicta la elección de la fundición en arena.
- Soporte para maquinaria pesada (fundición en arena): Estas piezas suelen ser muy grandes, pesadas y se producen en pequeñas cantidades. La fundición en arena es la opción ideal para fabricar componentes de este tamaño y en pequeñas cantidades.
Para obtener más información sobre los estándares de la industria en la fundición, visite la American Foundry Society.
¿Qué método de casting deberías elegir en 2025?
¿Aún no te decides? Toma tu decisión final basándote en los siguientes puntos:
Elija la fundición en arena si su proyecto implica:
- Volumen bajo (menos de 5,000 piezas) o es un prototipo.
- Piezas muy grandes o pesadas.
- La necesidad de canales internos complejos.
- Un presupuesto limitado que no puede afrontar costos elevados de herramientas.
- El uso de hierro, acero u otras aleaciones especiales.
Elija la fundición a presión si su proyecto implica:
- Volumen muy elevado (decenas de miles a millones de piezas).
- La necesidad de tolerancias dimensionales muy estrictas y una superficie lisa.
- Piezas con paredes delgadas o detalles externos complejos.
- Un deseo de minimizar el mecanizado posterior.
- La búsqueda del menor coste por pieza a largo plazo.
El enfoque híbrido: creación de prototipos y escalado
En el desarrollo de productos modernos, la estrategia más inteligente suele ser combinar ambos métodos.
Muchas empresas siguen un enfoque integral, desde la arena hasta el molde. Primero, utilizan la fundición en arena para crear prototipos de forma rápida y económica para pruebas y validación del diseño. Una vez finalizado el diseño y listo el producto para la producción en masa, invierten en costosos moldes de fundición a presión para lograr una fabricación eficiente y de bajo costo. Este enfoque híbrido minimiza el riesgo de desarrollo y optimiza los costos a lo largo de todo el ciclo de vida del producto.
Servicios de fundición a presión de aluminio
Obtenga más información sobre nuestros servicios de fundición a presión de aluminio a alta presión en China.






