
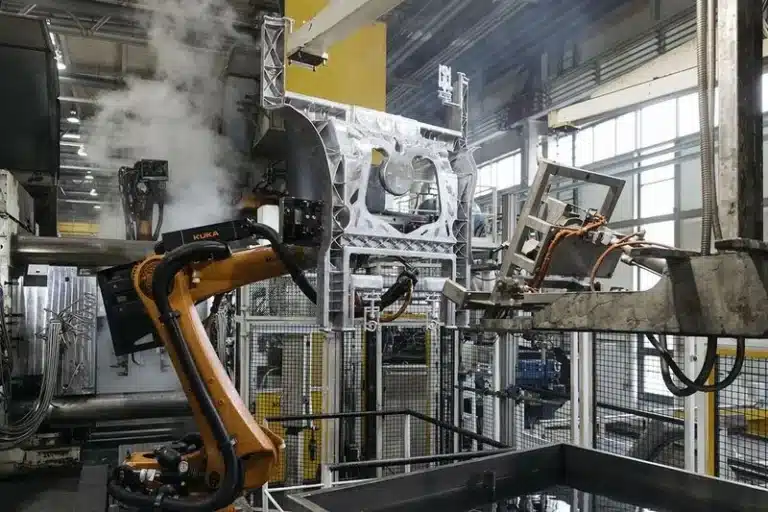
En la fundición a presión de alta presión (HPDC), solemos decir que los parámetros de inyección y el control de la temperatura son la base de la calidad de la fundición. Pero entre el metal fundido y la superficie del molde, existe otro "puente" fundamental: el agente desmoldante y la forma en que se aplica mediante pulverización sobre el molde.
La pulverización no se reduce simplemente a “cuanto más, mejor”. El control preciso de la pulverización del agente desmoldante para fundición a presión es esencial, especialmente para piezas estructurales complejas y grandes piezas fundidas integradas:
- de más pequeño spray → desmoldeo difícil, riesgo de soldadura, gripado y rotura de pines expulsores.
- de más mucho más spray → humedad residual, temperatura de matriz inestable, marcas de flujo, cierres fríos e incluso propiedades mecánicas reducidas.
Este artículo explica por qué el control de la pulverización es tan delicado, cómo el efecto Leidenfrost interrumpe silenciosamente el proceso y cómo las diferentes tecnologías de pulverización —desde las tuberías de cobre tradicionales hasta la pulverización electrostática— afectan a la temperatura del molde, la calidad de las piezas y la vida útil del molde.
- 1. El enemigo oculto: el efecto Leidenfrost en la pulverización de agentes desmoldantes en fundición a presión
- 2. Tres formas de pulverizar: tradicional, micro y electrostático
- 3. Cómo afecta la estrategia de pulverización a la temperatura del molde
- 4. Contramedidas prácticas: Cómo vencer el efecto Leidenfrost
- 5. Conclusión: La pulverización es un sistema, no un simple paso
- 6. Del diseño a la entrega: cómo el molde de fundición pone en práctica el control de pulverización
- Servicios de fundición a presión de aluminio
1. El enemigo oculto: el efecto Leidenfrost en la pulverización de agentes desmoldantes en fundición a presión
Una suposición común en el taller es: "Cuanto más alta sea la temperatura de la matriz, más rápido se evapora el agua, por lo que el agente desmoldante de fundición a presión funciona mejor".
Los experimentos muestran lo contrario.
1.1 Que es el efecto Leidenfrost?
Cuando una gota de agua cae sobre una superficie muy por encima de su punto de ebullición , el líquido que entra en contacto con ella se convierte instantáneamente en vapor y forma una fina capa de vapor . Esta "capa de vapor" separa el líquido restante de la superficie, impidiendo una mayor transferencia de calor.
El efecto visual es familiar: la gota no se evapora rápidamente, sino que se desliza y danza sobre la superficie caliente como una pequeña cuenta rodante. Esto se conoce como el efecto Leidenfrost.
1.2 Por qué es importante el agente desmoldante para fundición a presión
En una celda de fundición a presión, la misma física aparece durante la pulverización del agente desmoldante:
- Si La temperatura de la matriz es demasiado alta
- O la El ángulo de pulverización y la cobertura no son correctos
El agente desmoldante para fundición a presión a base de agua se comporta igual que esas gotitas. En lugar de extenderse y formar una película continua, las gotitas de líquido se deslizan sobre la superficie, no humedecen la cavidad y caen directamente al foso que hay debajo de la máquina.

Consecuencias:
- Pobre o incompleto formación de película de liberación en la cavidad
- Grandes cantidades de agente desmoldante desperdiciado
- Exceso aguas residuales que es costoso de tratar
- Puntos calientes localizados, temperatura inestable y problemas de calidad
1.3 Resultados experimentales: tiempo de evaporación vs temperatura
Los experimentos con gotas de agua sobre una superficie calentada muestran una relación no lineal entre la temperatura y el tiempo de evaporación:
- Aproximadamente 100 ° C:el agua se evapora más rápido.
- Aproximadamente 150 ° C:el tiempo de evaporación es mas largo, cerca de 90 s por gota: aquí es donde el efecto Leidenfrost es más fuerte.
- Incluso a 350 ° CUna gota puede sobrevivir durante alrededor de 30 s.
En la producción real de fundición a presión, las temperaturas de la superficie de la cavidad suelen superar los 150 °C , lo que significa que el efecto Leidenfrost es prácticamente inevitable. Este efecto crea una barrera invisible entre el agente desmoldante y la superficie del molde, lo que reduce la formación efectiva de la película y hace que el control de la pulverización sea mucho más crítico.

2. Tres formas de pulverizar: tradicional, micro y electrostático
Las plantas modernas de fundición a presión utilizan principalmente tres tipos de sistemas de pulverización para desmoldantes. Cada uno tiene su propio mecanismo, ventajas y aplicaciones.
2.1 Pulverización tradicional de tuberías de cobre
Este es el método más antiguo y más común.

Características principales:
- Usos simples tubos de cobre como cabezales rociadores
- Gran volumen de pulverizaciónmuy diluido agente desmoldante (típ. 1:100 - 1:200 proporción de agua)
- La función principal es Enfriando la matriz para reducir la adherencia
En la práctica, muchas fábricas incluso utilizan este sistema de rociado de “inundación de agua a gran escala” como sustituto de los canales de refrigeración . Como resultado:
- La temperatura de la superficie del molde se ve afectada fuertes fluctuaciones cada ciclo
- Los ciclos de estrés térmico se vuelven severos → fatiga térmica y vida útil más corta de la matriz
- La calidad de la fundición es inestable
Por lo tanto, la pulverización tradicional de tuberías de cobre se utiliza a menudo solo en moldes con requisitos de calidad más bajos.
2.2 Micropulverización
La micropulverización mejora la idea convencional con boquillas más controladas.

Configuración típica:
- Microboquillas con un orificio de 0.5 – 0.8 mm
- Combinado con algunos boquillas más grandes (2–4 mm) para zonas calientes especiales como áreas de galletas, corredores o puertas
Características del proceso:
- La cantidad de pulverización es Mucho más bajo que la pulverización de tuberías de cobre
- El agente desmoldante para fundición a presión es mas concentrado (a menudo hasta 1:10 dilución o menos)
- Las gotas finas mejoran atomización y formación de películas en la cavidad
- Las boquillas más grandes proporcionan enfriamiento dirigido en regiones de alta temperatura
Este método reduce las alteraciones en la temperatura del molde, lo que lo hace adecuado para piezas estructurales de automóviles y otras piezas fundidas de alta calidad donde tanto el rendimiento de desmoldeo como la estabilidad de la temperatura son importantes.
2.3 Pulverización electrostática: un enfoque de nueva generación
La pulverización electrostática es una tecnología más reciente que aprovecha la atracción electrostática para aplicar el agente desmoldante para fundición a presión de forma más eficiente.

Cómo funciona:
- A las gotas del agente desmoldante se les da una carga negativa.
- A la superficie del molde se le da un carga positiva.
- Bajo el campo eléctrico, las gotitas son atraídos y depositados uniformemente sobre la cavidad.
Debido a que utiliza un concentrado de agente desmoldante puro (sin dilución con agua), la pulverización electrostática prácticamente elimina el problema de la congelación de Leidenfrost y ofrece varias ventajas importantes:
- Ahorro de material y medio ambiente
- Usos casi exclusivos agente desmoldante puro, sin agua añadida
- El consumo total puede ser <3% de pulverización tradicional
- Gran reducción en costo de la materia prima y tratamiento de aguas residuales
- Formación de película altamente uniforme
- Efecto de “autorreparación” electrostático: las gotas se adhieren preferentemente a áreas sin recubrimiento y con película más delgada
- Especialmente eficaz para Cavidades profundas, nervaduras y piezas estructurales integradas donde la pulverización convencional no puede llegar de manera uniforme
- Resultados en mejores rendimiento de lanzamiento y protección de la superficie
- Reducción de defectos y mejora de la calidad de la superficie
- Sin agua → sin efecto Leidenfrost
- Menor riesgo de Marcas de flujo, cierres fríos, porosidad relacionada con la humedad y el vapor.
- Ideal para piezas fundidas con Requisitos muy elevados de propiedades cosméticas o mecánicas
3. Cómo afecta la estrategia de pulverización a la temperatura del molde
El agente desmoldante para fundición a presión no solo actúa como lubricante y desmoldante, sino también como un potente intercambiador de calor . Los diferentes sistemas de pulverización disipan el calor a velocidades muy distintas.
3.1 Intensidad de enfriamiento de diferentes métodos
Cuanto más agua haya en el spray y mayor sea el volumen, más fuerte será el efecto refrescante:
- Con tiempo de pulverización igual y Disposición de boquillas similar, intensidad de enfriamiento es aproximadamente:
- Pulverización tradicional de tuberías de cobre – enfriamiento más fuerte
- Micropulverización – enfriamiento moderado
- Pulverización electrostática – refrigeración directa más débil (casi sin agua)
Para visualizar esto, los ingenieros de procesos pueden asignar diferentes coeficientes de transferencia de calor para cada método en el software de simulación. Por ejemplo:
- Pulverización de tuberías de cobre: ~3,500 W/m²·K
- Micropulverización: ~2,000 W/m²·K
- Pulverización electrostática: ~500 W/m²·K
| Método de pulverización | Molde superior (°C) | Molde medio (°C) | Molde inferior (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Tubería de cobre tradicional | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Micropulverización | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Pulverización electrostática | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Las simulaciones muestran que, tras la pulverización y el cierre del molde, la temperatura en la mitad móvil varía significativamente según el método empleado. La diferencia de temperatura entre el sistema de refrigeración más potente (tubo de cobre) y el más débil (electrostático) puede alcanzar aproximadamente los 74.5 °C en algunos puntos de medición.

Para llevar:
Al configurar simulaciones de procesos y al interpretar los resultados, es fundamental Adaptar los parámetros de pulverización al método de producción realDe lo contrario, la simulación se convierte simplemente en un número de la computadora, con un valor de orientación limitado para la fundición a presión real.
4. Contramedidas prácticas: Cómo vencer el efecto Leidenfrost
Frente al impacto negativo del efecto Leidenfrost en el rendimiento del agente desmoldante de fundición a presión, la industria adopta principalmente dos enfoques.
4.1 Optimización de parámetros de pulverización tradicional
Si la planta aún utiliza pulverización convencional a base de agua, se pueden optimizar varios parámetros para reducir la influencia de la capa de vapor:
- Aumente moderadamente la presión del aire de pulverización
- Una mayor presión aumenta el fuerza de impacto de las gotitas
- Ayuda a romper la capa de vapor del borde frontal para que las gotas puedan tocar la superficie de la matriz.
- Evite la presión excesiva
- Demasiada presión (muy por encima de ~6 bares) Puede Lavar la película de liberación ya formada
- Esto da lugar a un peor desmoldeo y a un mayor riesgo de soldadura, exactamente lo contrario de lo que queremos.
El objetivo es lograr un entorno equilibrado en el que las gotitas puedan penetrar la capa de vapor sin destruir la película protectora.
4.2 Cambio a la pulverización electrostática
Desde el punto de vista del proceso, la pulverización electrostática es actualmente la solución más eficaz para evitar el efecto Leidenfrost:

- Usos agente desmoldante puro (sin agua), por lo que hay sin retraso de evaporación
- Gotitas Se adhieren instantáneamente y forman una película., incluso a temperaturas de matriz de alrededor 250 ° C
- Mejora significativamente el rendimiento de la liberación en Costillas profundas, bolsillos y áreas difíciles de rociar
- Reduce pegado, soldadura y sobrecalentamiento local, mejorando tanto la productividad como la vida útil del molde
Para las fábricas de fundición a presión que se centran en componentes estructurales de alta gama, piezas para vehículos eléctricos, carcasas de telecomunicaciones y otras aplicaciones críticas , la pulverización electrostática puede convertirse en una palanca clave para estabilizar la calidad y reducir el coste total.
5. Conclusión: La pulverización es un sistema, no un simple paso
La pulverización en moldes de fundición a presión es una tecnología refinada que combina física, química y experiencia práctica. Es mucho más que “simplemente rociar una capa de aceite”. En realidad, la forma en que gestionamos el agente desmoldante para moldes de fundición a presión afecta directamente a:
- Calidad de fundición (superficie e interior)
- Costo de producción y tasa de desperdicio
- Vida útil de la matriz y frecuencia de mantenimiento
Desde la pulverización tradicional de tuberías de cobre hasta la micropulverización , y ahora hasta la pulverización electrostática , la evolución del proceso siempre gira en torno a dos objetivos fundamentales:
- Película de liberación estable, uniforme y eficaz.
- Temperatura de matriz controlada y predecible
Solo comprendiendo el efecto Leidenfrost , eligiendo la tecnología de pulverización adecuada y ajustando cuidadosamente los parámetros, los fabricantes de piezas fundidas a presión pueden aprovechar al máximo el potencial de sus moldes, produciendo piezas de mejor calidad, de forma más consistente y a un menor coste total.
6. Del diseño a la entrega: cómo el molde de fundición pone en práctica el control de pulverización
En Cast Mold, “Precisión desde el diseño hasta la entrega” no es solo un eslogan, sino la forma en que gestionamos cada variable que puede influir en la calidad, incluido el comportamiento del agente desmoldante para fundición a presión.
- En la etapa de diseñoNuestro equipo de ingeniería utiliza DFM y Moldflow para analizar los puntos de inyección, la ventilación, los puntos calientes y los circuitos de refrigeración. Las zonas y los tiempos de pulverización se planifican junto con el balance térmico del molde, en lugar de tratarse como un ajuste de última hora en la máquina.
- Durante la fabricación y el muestreo de herramientasCorrelacionamos las temperaturas reales de la cavidad, los parámetros de pulverización y los tipos de desmoldante. Para piezas estructurales complejas, nuestro equipo evalúa si la pulverización tradicional, por micropulverización o electrostática es la más adecuada para el diseño de la matriz y los objetivos de calidad del cliente.
- En producción en serieLas ventanas de proceso para la concentración del agente desmoldante de fundición a presión, la presión de pulverización, la disposición de las boquillas y el tiempo de ciclo están documentadas y controladas según las normas ISO 9001 / IATF 16949. Esto nos permite ofrecer a los clientes no solo piezas de prueba de calidad, sino también una calidad estable y repetible durante toda la vida útil del molde.
Al combinar la experiencia en herramientas, la simulación de procesos y la disciplina en el taller , Cast Mold ayuda a sus clientes a reducir los defectos de soldadura, porosidad y estéticos que a menudo están relacionados con un control deficiente del agente desmoldante, y entrega piezas fundidas listas para el mecanizado, el recubrimiento y el ensamblaje final con menos sorpresas.
Servicios de fundición a presión de aluminio
Obtenga más información sobre nuestros servicios de fundición a presión de aluminio en China.






