El punto de fusión del aluminio no es solo un número, sino un factor crítico que influye en el diseño, el procesamiento, el rendimiento y las decisiones de aprovisionamiento en todos los sectores. Para ingenieros y responsables de compras, comprender este umbral térmico permite una selección de aleaciones más inteligente, una mejor planificación de la producción y un abastecimiento de materiales rentable.
- ¿Cuál es el punto de fusión del aluminio?
- Cómo influye el punto de fusión del aluminio en procesos clave
- Cómo el punto de fusión del aluminio afecta las decisiones de fabricación
- Cómo el punto de fusión influye en las decisiones de la industria
- Conclusión: Por qué el punto de fusión es importante en cada decisión
- Creando excelencia, juntos
¿Cuál es el punto de fusión del aluminio?
El punto de fusión del aluminio es precisamente 660.3 °C (1220.5 °F ) . A diferencia del aluminio puro, las aleaciones de aluminio industriales tienen rangos de fusión influenciados por elementos como el silicio, el cobre, el magnesio y el zinc, lo que afecta significativamente su utilidad práctica y las condiciones de procesamiento.

Puntos de fusión típicos de las aleaciones de aluminio:
En aplicaciones industriales, las aleaciones de aluminio se procesan mediante diversos métodos de fabricación, cada uno con requisitos de rendimiento y materiales específicos. Entre ellos, la fundición a presión , la fundición en arena y el forjado son los más utilizados. Cada método exige características específicas de la aleación: la fundición a presión requiere alta fluidez y excelente capacidad de fundición; la fundición en arena favorece aleaciones adecuadas para geometrías grandes y complejas; mientras que las aleaciones forjadas se optimizan para procesos de deformación como la extrusión o el laminado. El punto de fusión de cada aleación desempeña un papel fundamental a la hora de determinar su idoneidad para estos procesos.
A continuación se muestra un desglose de los puntos de fusión típicos en las aleaciones de aluminio más utilizadas, organizados por método de procesamiento:
Aleaciones de aluminio de fundición a presión
| Nombre de la aleación | Rango de fusión (℃) | Rango de fusión (℉) | Propiedades clave |
| A380 | 538-593 | 1000-1100 | Excelente capacidad de colada, resistencia moderada, buena resistencia a la corrosión. |
| ADC12 | 570-610 | 1058-1130 | Alta fluidez, excelente llenado de matriz, comúnmente utilizado en Asia |
| A360 | 550-610 | 1022-1130 | Resistencia superior a la corrosión, buena estanqueidad a la presión. |
| A413 | 560-610 | 1040-1130 | Alta estanqueidad a altas presiones, baja porosidad, utilizado para componentes de fluidos. |
| B390 | 510-595 | 950-1100 | Muy alta resistencia al desgaste, poca ductilidad. |
Aleaciones de aluminio fundidas en arena
| Nombre de la aleación | Rango de fusión (°C) | Rango de fusión (°F) | Propiedades clave |
| A356 | 557-613 | 1035-1135 | Tratable térmicamente, buena ductilidad, excelente para piezas estructurales. |
| A357 | 545-610 | 1013-1130 | Mayor Mg, mejor resistencia, uso aeroespacial |
| 319 | 540-595 | 1004-1103 | Buena maquinabilidad, ampliamente utilizado en fundiciones de automóviles. |
| 443 | 540-590 | 1004-1094 | Buena resistencia a la corrosión, fundición de uso general. |
| C355 | 552-610 | 1025-1130 | Alta resistencia y buena tenacidad, para uso aeronáutico y automotriz. |
Aleaciones de aluminio forjado
| Nombre de la aleación | Rango de fusión (°C) | Rango de fusión (°F) | Propiedades clave |
| 6061 | 582-652 | 1080-1206 | Buena resistencia y soldabilidad, ampliamente utilizado. |
| 7075 | 477-635 | 890-1175 | Muy alta resistencia, grado aeroespacial. |
| 5052 | 607-650 | 1125-1202 | Excelente resistencia a la corrosión, uso marino y automotriz. |
| 2024 | 500-638 | 932-1180 | Alta resistencia a la fatiga, aeroespacial |
| 3003 | 643-655 | 1190-1211 | Excelente formabilidad, uso general. |
Cómo influye el punto de fusión del aluminio en procesos clave
El relativamente bajo punto de fusión del aluminio (alrededor de 660 °C para el aluminio puro) lo hace ideal para la fundición a alta presión (HPDC). Normalmente, aleaciones como el A380 funden entre 538 y 593 °C, lo que permite un moldeo eficiente con matrices de acero. Un control térmico estricto (680-700 °C) es crucial para evitar defectos como la porosidad o daños en el molde.
Fundición en arena y fundición en molde permanente
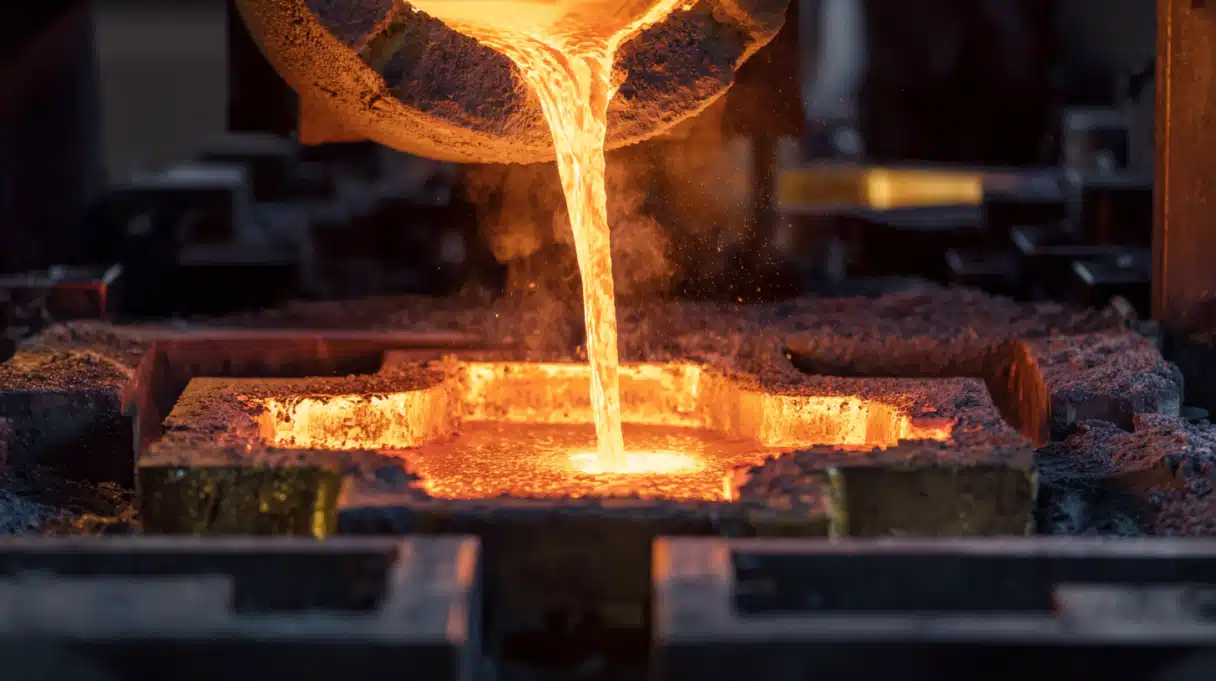
Estos procesos de alimentación por gravedad se benefician del punto de fusión moderado del aluminio, lo que permite verter el metal fundido a unos 700 °C utilizando materiales rentables como arena o moldes de hierro. Sin embargo, un control térmico constante sigue siendo crucial: verter la aleación a una temperatura demasiado baja puede provocar fallos de producción o un llenado incompleto del molde, mientras que las temperaturas excesivas pueden provocar cavidades por contracción u oxidación. Las mejores prácticas sugieren mantener una temperatura de vertido entre 50 y 100 °C por encima del punto de liquidus de la aleación para equilibrar la fluidez y la solidificación.
Punto de fusión del aluminio y procesos de extrusión
Para los procesos de extrusión, los lingotes se calientan a temperaturas (400–500 °C) inferiores al punto de fusión del aluminio , lo que permite la deformación sin que se funda. Este control de temperatura evita imperfecciones superficiales, especialmente en aleaciones con rangos de fusión estrechos como la 7075.
Soldadura y Soldadura Fuerte
El punto de fusión relativamente bajo del aluminio (~660 °C) presenta tanto oportunidades como desafíos en la soldadura. La precisión del aporte de calor es crucial; técnicas como la soldadura TIG con corriente alterna se utilizan comúnmente para estabilizar el arco y reducir el riesgo de perforación. En la soldadura fuerte, las aleaciones de aporte como Al-12 % Si funden a ~577 °C, por lo que es esencial seleccionar materiales base con umbrales de fusión significativamente más altos para evitar comprometer la integridad estructural de los componentes que se unen.
Recubrimiento en polvo y posprocesamiento térmico
Si bien el recubrimiento en polvo implica temperaturas de curado muy inferiores al punto de fusión del aluminio (normalmente entre 180 y 200 °C), la exposición térmica puede afectar las propiedades mecánicas de ciertas aleaciones. Por ejemplo, un curado excesivo o temperaturas de precocido superiores a 250 °C pueden degradar la dureza de los grados tratados térmicamente, como el 6061-T6, al recocer parcialmente el material. Por lo tanto, es importante adaptar las condiciones de posprocesamiento a la sensibilidad térmica de la aleación para preservar el rendimiento final de la pieza.
Cómo el punto de fusión del aluminio afecta las decisiones de fabricación
Eficiencia energética y optimización de hornos
El punto de fusión relativamente bajo del aluminio, de alrededor de 660 °C, ofrece una importante ventaja en la fabricación: un menor consumo de energía. A diferencia del acero o el cobre, que requieren temperaturas de fusión considerablemente más altas, el aluminio puede procesarse en hornos que operan eficientemente a 700-750 °C. Esto no solo ahorra en la factura energética, sino que también minimiza el estrés térmico en los equipos, lo que resulta en una mayor vida útil del horno y menores costos de mantenimiento.
Además, la reciclabilidad del aluminio está estrechamente ligada a esta propiedad térmica. Fundir chatarra de aluminio para su reutilización requiere tan solo entre un 5 % y un 10 % de la energía necesaria para la fundición primaria. Como resultado, el aluminio se destaca como uno de los materiales más sostenibles en la fabricación moderna, lo que permite sistemas de producción circulares rentables sin sacrificar el rendimiento del material.
Implicaciones para el diseño de herramientas, moldes y equipos
Desde la perspectiva del herramental, el comportamiento de fusión del aluminio define gran parte del equipo que lo rodea. La posibilidad de utilizar moldes y matrices de acero, en lugar de materiales costosos y exóticos, es una ventaja directa de su moderado rango de fusión. Los aceros para herramientas comunes, como el H13 o el 1.2344, pueden soportar los ciclos térmicos propios de la fundición de aluminio sin sufrir fatiga prematura ni daños por calor.
Sin embargo, mantener temperaturas de proceso constantes es fundamental. En la fundición a alta presión, por ejemplo, el aluminio fundido debe mantenerse justo por encima de su punto de licuefacción (normalmente entre 680 y 700 °C para aleaciones como la A380). Si la temperatura desciende, incluso ligeramente, pueden producirse defectos como cierres en frío o fallos de funcionamiento. Por otro lado, el sobrecalentamiento puede degradar el molde por erosión o soldadura, donde el metal fundido se fusiona con la superficie del molde. Este delicado equilibrio exige precisión en las estrategias de gestión térmica, incluyendo recubrimientos de moldes, canales de refrigeración optimizados y monitorización de la temperatura en tiempo real.
Selección de aleaciones en aplicaciones sensibles a la temperatura
El punto de fusión del aluminio no solo afecta su fundición, sino que también determina su rendimiento bajo exposición al calor operativo. Las aleaciones de alto rendimiento, como la 7075, ofrecen una resistencia mecánica superior, pero poseen ventanas de fusión más estrechas y menor estabilidad térmica, lo que las hace inadecuadas para entornos donde las temperaturas superan regularmente los 150 °C.
Por el contrario, las aleaciones más estables térmicamente, como la 6061 o la A356, pueden tolerar temperaturas de servicio más altas, manteniendo al mismo tiempo la integridad estructural. Estas aleaciones son ideales para componentes expuestos a cargas térmicas moderadas, como elementos de chasis de automóviles, disipadores de calor o carcasas cerca de motores.
Por lo tanto, seleccionar la aleación adecuada no se limita a la resistencia o el coste, sino que requiere comprender las exigencias térmicas del entorno de uso final. Una discrepancia puede provocar deformaciones prematuras de la pieza, degradación microestructural o fallos catastróficos, especialmente en condiciones de alta carga o cíclicas.
Cómo el punto de fusión influye en las decisiones de la industria
Automotriz: Un material optimizado para la fundición
El sector automotriz es un ejemplo perfecto del aprovechamiento del bajo punto de fusión del aluminio. Componentes como bloques de motor, culatas y carcasas de transmisión suelen fabricarse con A380 o aleaciones similares, fundidas eficientemente con un consumo mínimo de energía. El menor rango de fusión acelera los tiempos de ciclo y reduce los costos generales de producción, especialmente en la fabricación a gran escala.
Sin embargo, para componentes con temperaturas extremas, como carcasas de turbocompresores, colectores de escape o discos de freno, el aluminio no es adecuado. Estas piezas funcionan mucho más allá de su temperatura de fusión y requieren materiales con una resistencia térmica mucho mayor.
Electrónica: Disipación de calor fiable con márgenes de seguridad térmica
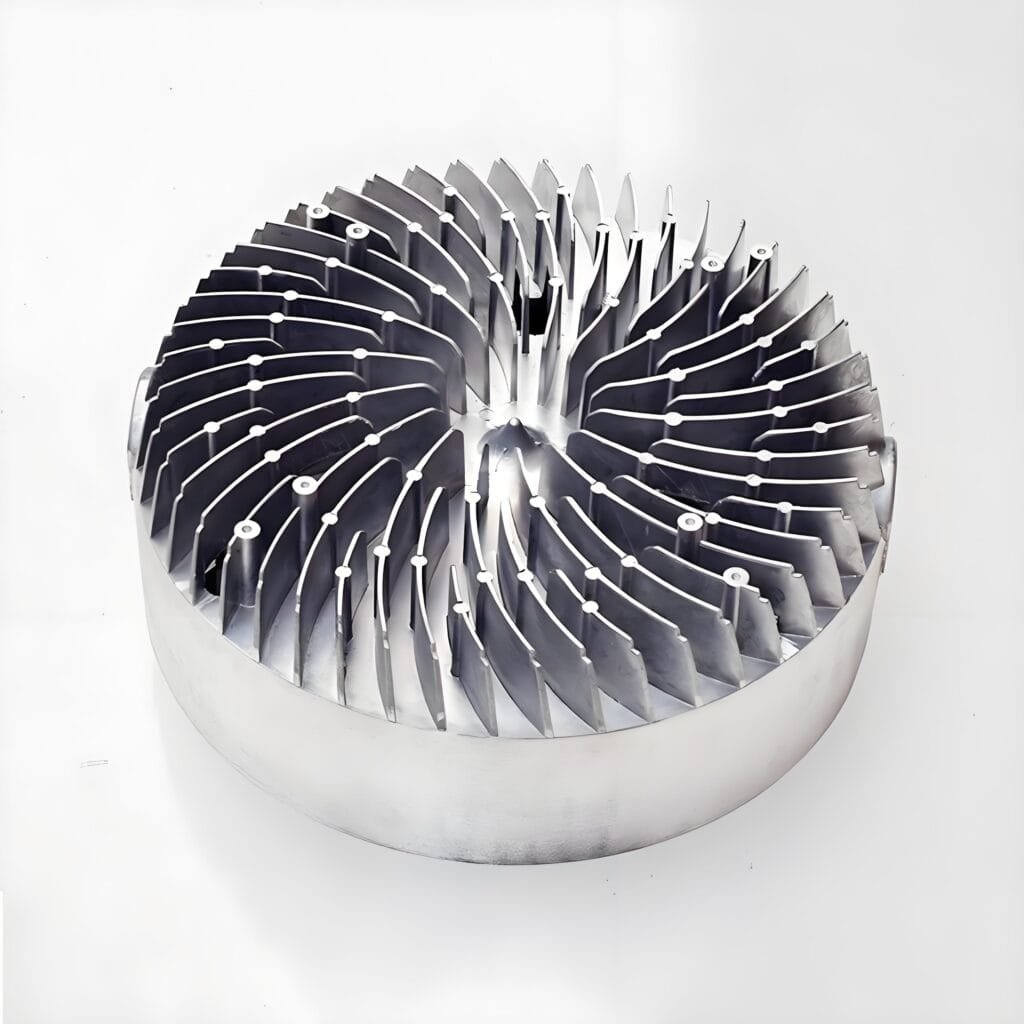
El aluminio se utiliza ampliamente en carcasas electrónicas y disipadores de calor, donde combina ligereza con una excelente conductividad térmica. La mayoría de los componentes electrónicos funcionan por debajo de los 150 °C, un rango de temperatura que se encuentra dentro del rango de seguridad para aleaciones como 6061 o ADC12.
Durante procesos como la soldadura (que puede alcanzar temperaturas de hasta 250 °C), es fundamental evitar el ablandamiento o la deformación de la carcasa de aluminio. Esto se logra mediante una cuidadosa selección de la aleación y modificaciones de diseño, garantizando así la protección de los componentes electrónicos sensibles al calor sin comprometer la integridad del material.
Conclusión: Por qué el punto de fusión es importante en cada decisión
Comprender el comportamiento de fusión del aluminio no es solo un ejercicio teórico, sino un pilar fundamental de una estrategia eficaz de diseño, fabricación y adquisición. Desde la selección de la temperatura adecuada del horno hasta el diseño de moldes más duraderos, desde la prevención de la distorsión térmica durante el servicio hasta la optimización de los costes energéticos y las estrategias de reciclaje, las implicaciones son amplias y profundas.
Para los ingenieros, dominar el perfil térmico del aluminio garantiza que las piezas sean fabricables y confiables.
En definitiva, el punto de fusión del aluminio no es solo un número: es una limitación de diseño, un factor determinante de costes y un factor que facilita el rendimiento. Y para las industrias que buscan un equilibrio entre precisión, sostenibilidad y rendimiento, es una de las propiedades más importantes que deben comprender.