

Dünnschichten – typischerweise unter 1 μm dick – bilden die Grundlage moderner Elektronik, Optik und fortschrittlicher Oberflächentechnik. Im Vergleich zu Massenmaterialien lassen sich Dünnschichten hinsichtlich spezifischer elektrischer, optischer, magnetischer und schützender Eigenschaften gezielt einstellen, was sie unverzichtbar für Halbleiter, Sensoren, optische Filter, Energiespeicher und Schutzbeschichtungen macht.
Unter den zahlreichen Beschichtungsverfahren dominieren heute drei Technologien die Herstellung hochwertiger Dünnschichten:
- PVD – Physikalische Gasphasenabscheidung
- CVD – Chemische Gasphasenabscheidung
- ALD – Atomlagenabscheidung
Dieser Artikel erläutert die Funktionsweise der einzelnen Verfahren, ihre wichtigsten Varianten (Elektronenstrahlverdampfung, Magnetron-Sputtern, PECVD, PE-ALD) sowie die Vor- und Nachteile, die bei der Wahl zwischen PVD, CVD und ALD für eine konkrete Anwendung eine Rolle spielen.
- 1. Dünnschichtabscheidung in Kürze
- 2. PVD vs. CVD vs. ALD auf einen Blick
- 3. Physikalische Dampfabscheidung (PVD)
- 4. Chemische Gasphasenabscheidung (CVD)
- 5. Atomlagenabscheidung (ALD)
- 6. Die Wahl zwischen PVD, CVD und ALD
- 7. Von Dünnschichten zu realen Bauteilen: Warum das wichtig ist
- 8. Fazit
- Oberflächenbehandlungsdienstleistungen mit zertifiziertem Qualitäts- und Umweltmanagement
- Dienstleistungen im Bereich Aluminiumdruckguss
1. Dünnschichtabscheidung in Kürze
Ein Dünnfilm ist eine feste Schicht mit einer Dicke von wenigen Nanometern bis etwa 1 μm, die auf einem Substrat abgeschieden wird. Da die Filmeigenschaften stark von folgenden Faktoren abhängen:
- Zusammensetzung und Mikrostruktur
- Dicke und Gleichmäßigkeit
- Schnittstelle zum Substrat
Die Beschichtungstechnologie hat einen direkten Einfluss auf die Leistungsfähigkeit und Zuverlässigkeit der Bauelemente.
Moderne Dünnschichten werden eingesetzt in:
- Magnetische Informationsspeicherung
- Mikroelektronik und integrierte Schaltungen
- Optische Beschichtungen und Filter
- Katalysatoren und Energiespeichergeräte (z. B. Brennstoffzellen, Solarzellen)
- Display- und Sensortechnologien
Zur Herstellung dieser Schichten setzen wir hauptsächlich auf Gasphasenabscheidungsverfahren – PVD, CVD und ALD –, die alle gasförmige Vorläuferstoffe verwenden, sich aber darin unterscheiden, wie das Material erzeugt wird und wie es auf der Oberfläche wächst.
2. PVD vs. CVD vs. ALD auf einen Blick
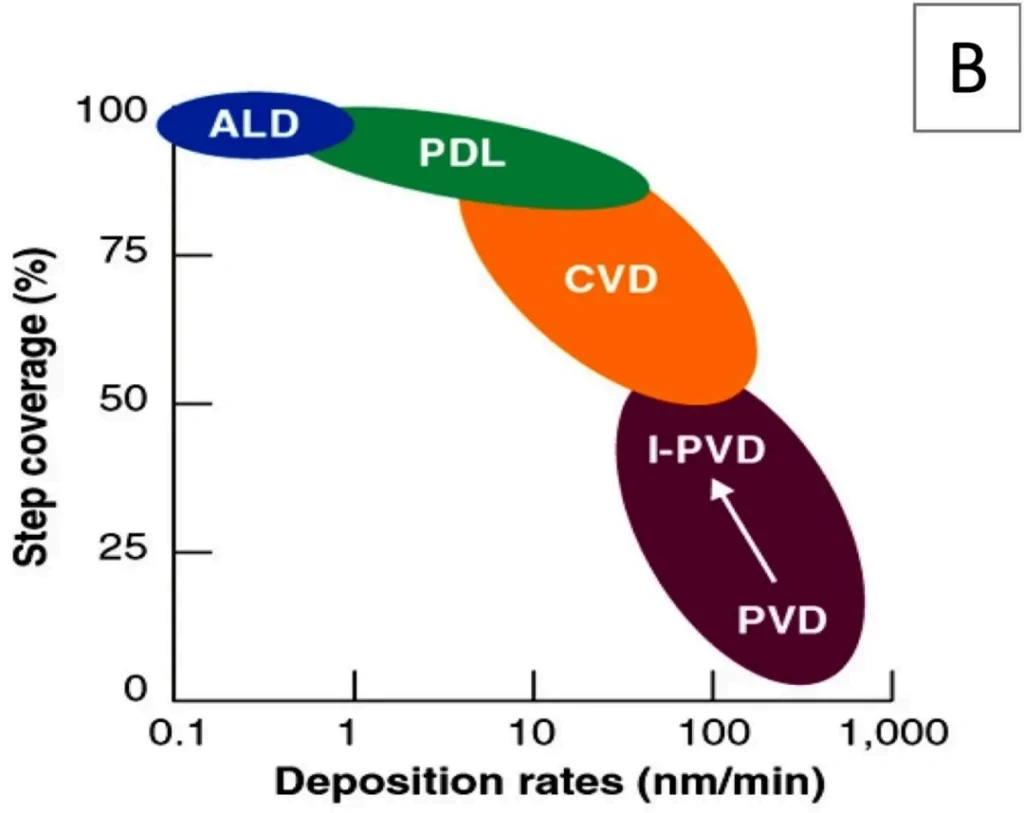
Eine hilfreiche Methode zum Vergleich von PVD, CVD und ALD besteht darin, die Stufenabdeckung im Verhältnis zur Abscheidungsrate zu betrachten :
- PVD bietet hohe Abscheideraten jedoch relativ schlechte Stufenabdeckung in tiefen Gräben oder Strukturen mit hohem Aspektverhältnis.
- CVD gibt mittlere Ablagerungsraten und bessere Konformitätinsbesondere in optimierten Prozessen.
- ALD liefert Nahezu perfekte Stufenabdeckung und Dickenkontrolleaber um den Preis von sehr langsame Ablagerungsraten.
Mit anderen Worten:
- Benötigen Sie hohe Geschwindigkeiten auf relativ einfachen Oberflächen? → PVD.
- Sie benötigen hochwertige, dichte Schichten bei angemessenem Durchsatz? → CVD / PECVD.
- Sie benötigen eine atomare Kontrolle in ultrakomplexen 3D-Strukturen? → ALD / PE-ALD.
In den folgenden Abschnitten werden die einzelnen Methoden detaillierter erläutert.
3. Physikalische Dampfabscheidung (PVD)
3.1 Prinzipien und Prozessschritte
Die physikalische Gasphasenabscheidung erfolgt im Vakuum. Ein festes oder flüssiges Ausgangsmaterial wird physikalisch in einen Dampf (Atome, Moleküle oder Ionen) umgewandelt, durch ein Niederdruckgas transportiert und anschließend auf einem Substrat kondensiert, um einen dünnen Film zu bilden.
Ein typischer PVD-Prozess umfasst drei Kernschritte:
- Dampferzeugung – Verdampfung / Sputtern
- Der Quelle wird Energie zugeführt, sodass Atome in die Gasphase übergehen.
- Transport
- Der Dampf strömt durch das Vakuum (manchmal unterstützt durch Plasma) in Richtung des Substrats.
- Abscheidung und Filmwachstum
- Atome oder Ionen kondensieren und bilden Keime auf der Oberfläche und wachsen dann zu einem durchgehenden Film heran.
Zwei wichtige industrielle PVD-Verfahrensfamilien sind die Verdampfung (einschließlich Elektronenstrahlverdampfung) und das Sputtern (häufig Magnetron-Sputtern).
3.2 Elektronenstrahlverdampfung (E-Strahlverdampfung)
Bei der Elektronenstrahlverdampfung wird das Ausgangsmaterial in einem Tiegel mit einem fokussierten, hochenergetischen Elektronenstrahl aus einer Elektronenkanone beschossen. Die intensive, lokal begrenzte Erhitzung bewirkt das Schmelzen und anschließende Verdampfen des Materials; der Dampf kondensiert auf dem Substrat.
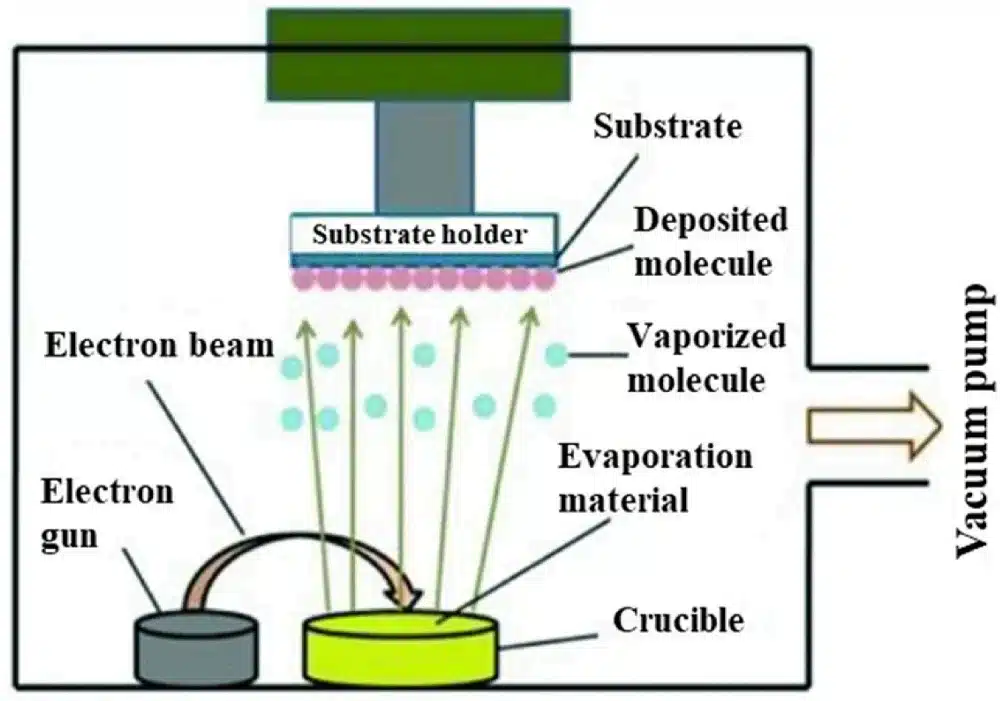
Schlüsseleigenschaften:
- Very hoher Reinheit Filme (minimale Kontamination).
- Geeignet für Metalle, Metalloxide, Halbleiter und organische Moleküle.
- Präzise Steuerung der Verdampfungsrate über die Strahlleistung.
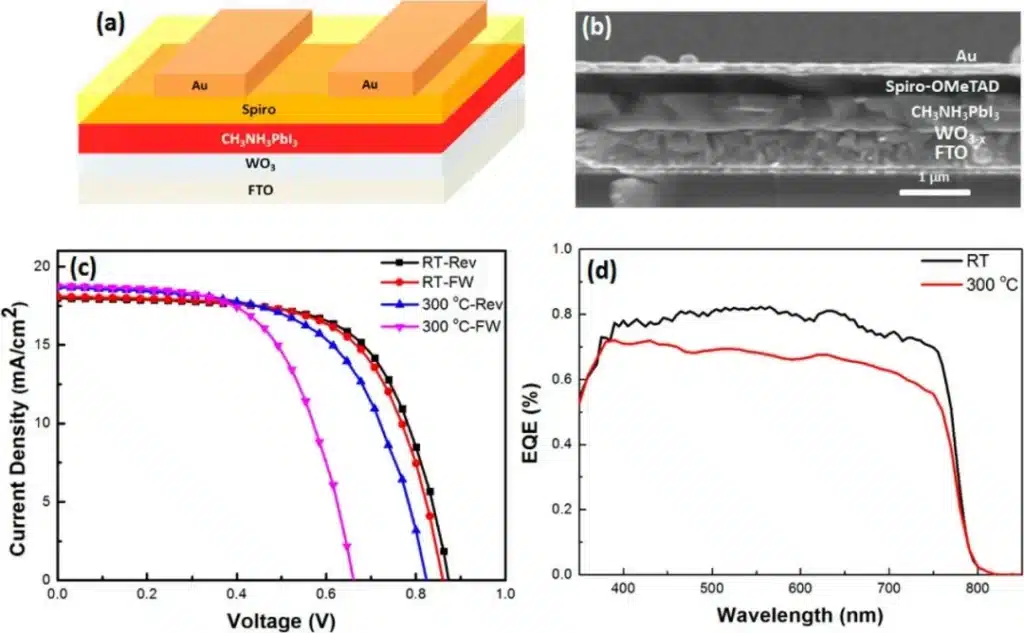
Beispiel: WO₃₋ₓ-Dünnschichten, die mittels Elektronenstrahlverdampfung auf FTO-Glas abgeschieden wurden, zeigen eine verbesserte elektrische Leitfähigkeit und Photokonversionseffizienz bei zunehmender Sauerstoffleerstellenkonzentration. Dies verdeutlicht, wie die Abscheidungsbedingungen die funktionellen Eigenschaften beeinflussen.
3.3 Sputtern und Magnetron-Sputtern
Beim Sputtern wird ein Plasma (typischerweise Argon) in der Nähe eines Targets (des Ausgangsmaterials) gezündet. Positive Ionen aus dem Plasma werden auf das negativ vorgespannte Target beschleunigt und schlagen dabei Atome von dessen Oberfläche heraus. Diese Atome kondensieren anschließend auf dem Substrat.

Wichtige Punkte:
- Ionenbeschuss erzeugt auch Sekundärelektronen die dazu beitragen, das Plasma aufrechtzuerhalten.
- Sputtern funktioniert für leitfähige und isolierende Ziele (mit HF-Sputtern).
- Magnetron-Sputtern Fügt Magnetfelder hinter dem Target hinzu, um Elektronen in der Nähe der Oberfläche einzufangen, wodurch die Ionisierungseffizienz erhöht und die Abscheidungsrate drastisch gesteigert wird.
Beispiel: Durch RF-Magnetron-Sputtern von CZTS-Filmen (Cu₂ZnSnS₄) auf Kalknatronglas, gefolgt von einer Temperung bei 350–550 °C, lassen sich Absorberschichten in Kesteritphase für Dünnschichtsolarzellen herstellen. Die Optimierung des Kupferbedeckungsgrades (z. B. 0.71) verbessert die optischen Eigenschaften signifikant.

3.4 Vorteile und Grenzen der PVD
Vorteile
- Kontrolle auf atomarer Ebene über Filmzusammensetzung, Phase und Dicke.
- Hohe Filmreinheit und gute Haftung.
- Breite Materialkompatibilität: Metalle, Legierungen, Oxide, Nitride, Mehrschichtsysteme.
Einschränkungen
- Erfordert Hochvakuum und oft angestiegene Temperaturen, was zu steigenden Ausrüstungs- und Betriebskosten führt.
- Die Stufenabdeckung ist bei sehr komplexen 3D-Strukturen relativ gering.
- Die Beschichtungsrate ist zwar lokal hoch, kann aber bei sehr großen Produktionsflächen begrenzt sein.
4. Chemische Gasphasenabscheidung (CVD)
4.1 Warum Herz-Kreislauf-Erkrankungen?
Die chemische Gasphasenabscheidung (CVD) wandelt gasförmige Vorläuferstoffe durch chemische Reaktionen an der erhitzten Substratoberfläche in einen festen Film um . Sie ist weit verbreitet, da sie dichte, qualitativ hochwertige Filme mit industriell relevantem Durchsatz und Kosten erzeugen kann.
Die CVD-Leistung reagiert sehr empfindlich auf:
- Vorläuferchemie und Flüchtigkeit
- Gasphasenreaktionen und Diffusion
- Prozessparameter wie Temperatur, Druck, Gasdurchfluss, Viskosität und pH-Wert (bei lösungsmittelbasierten Varianten)
4.2 Generische CVD-Prozessschritte
Trotz vieler Variationen folgen die meisten CVD-Prozesse dem gleichen grundlegenden Ablauf:
- Vorläuferlieferung
- Reaktive Gase werden in den Reaktor eingeleitet und zur Grenzschicht über dem Substrat transportiert.
- Adsorption und Oberflächenreaktion
- Vorläufer (und alle gasförmigen Zwischenprodukte) diffundieren durch die Grenzschicht, adsorbieren auf dem erhitzten Substrat und unterliegen heterogenen Reaktionen (Nukleation, Wachstum, Koaleszenz).
- Filmwachstum und Entfernung von Nebenprodukten
- Es bildet sich ein kontinuierlicher Film, während gasförmige Nebenprodukte und nicht umgesetzte Stoffe von der Oberfläche desorbieren und abgepumpt werden.

Bei ausreichend hohen Temperaturen oder zusätzlicher Energiezufuhr (z. B. Plasma) gewinnen Gasphasenreaktionen an Bedeutung. Bei katalytischen Substraten dominieren oberflächenkatalysierte Reaktionen (wie das Graphenwachstum auf Metallen).
4.3 Plasmaverstärkte CVD (PECVD)
Bei der PECVD wird mittels einer HF-Stromversorgung ein Plasma zwischen den Elektroden angeregt. Die im Plasma erzeugten reaktiven Spezies treiben die Filmbildung bei deutlich niedrigeren Substrattemperaturen an (typischerweise 250–350 °C anstelle von 600–800 °C bei der konventionellen thermischen CVD).
Typische Merkmale:
- Geeignet für temperaturempfindliche Substrate und zuvor verarbeitete Geräte.
- Weit verbreitet zur Ablagerung SiO₂, Si₃N₄, Barriereschichten, Passivierungsschichten und mehr.
- Prozessflexibilität durch HF-Leistung, Druck und Gaszusammensetzung.

4.4 Vorteile und Grenzen der CVD
Vorteile
- Hohe Ablagerungsraten und hervorragende Filmqualität.
- Gute Konformität / Stufenabdeckung, insbesondere bei optimierten Niederdruck- oder PECVD-Prozessen.
- Skalierbar und wiederholbar für die Produktion großer Flächen.
Einschränkungen
- Hohe Prozesstemperaturen bei vielen CVD-Varianten, die hitzeempfindliche Substrate schädigen können.
- Schwierig zu beschichten sind stark beschattete oder vollständig verdeckte Oberflächen.
- Reaktorgröße und -geometrie können die Skalierbarkeit einiger Architekturen einschränken.
5. Atomlagenabscheidung (ALD)
5.1 Kernkonzept: Selbstlimitierende Oberflächenreaktionen
Die Atomlagenabscheidung (ALD) kann als Spezialfall der chemischen Gasphasenabscheidung (CVD) betrachtet werden, bei dem die Oberflächenchemie selbstlimitierend ist . Die Vorläufer werden sequenziell in den Reaktor eingeleitet , getrennt durch Spülungen mit Inertgas, sodass sie sich in der Gasphase nicht überlappen. Dies führt zu Folgendem:
- eine oder weniger als eine Monoschicht pro Zyklus hinzugefügt
- atomare Dickenkontrolle
- hervorragend Konformität in Strukturen mit extrem hohem Aspektverhältnis
5.2 Vierstufiger ALD-Zyklus
Ein typischer ALD-Zyklus besteht aus vier Schritten:
- Exposition gegenüber Vorläufer A (Chemisorption)
- Das Substrat wird Vorläufer A (Reaktant 1) ausgesetzt. Dieser reagiert mit den funktionellen Gruppen der Oberfläche, bis Alle reaktiven Stellen sind verbraucht, wobei flüchtige Nebenprodukte freigesetzt werden.
- Spülen 1
- Inertgas entfernt überschüssigen Vorläufer A und Nebenprodukte aus dem Reaktor.
- Exposition von Vorläufer B (Oberflächenreaktion)
- Der Co-Reaktant B wird hinzugefügt und reagiert mit der chemisorbierten Schicht von A in einer selbstsättigenden Weise, wodurch eine „atomare Schicht“ des Zielmaterials vervollständigt und neue Oberflächengruppen regeneriert werden.
- Spülen 2
- Inertgas entfernt überschüssiges Bor und Nebenprodukte und bereitet so die Oberfläche für den nächsten Zyklus vor.
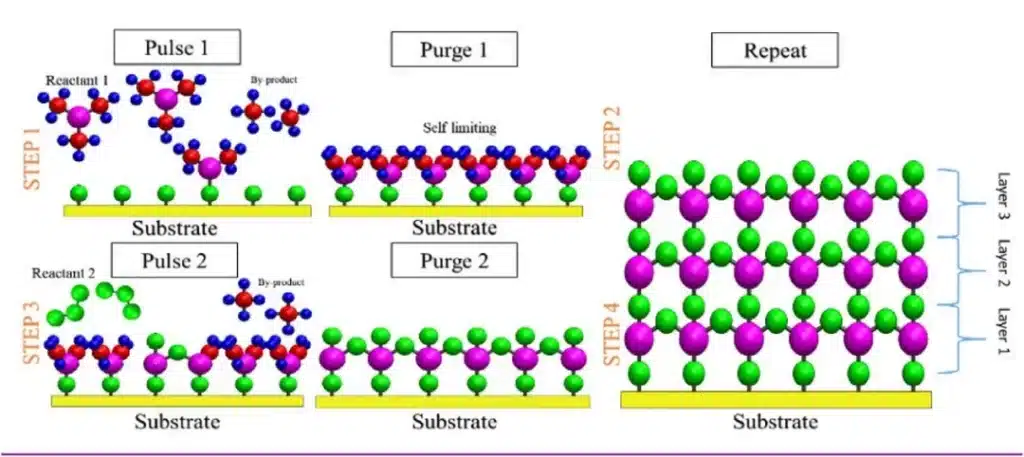
Durch die hunderte oder tausende Male wiederholte Abscheidung dieses Zyklus erzeugt ALD Schichten mit präziser Dicke und Zusammensetzung , sogar tief im Inneren von 3D-Nanostrukturen.
5.3 Thermische ALD vs. Plasmaverstärkte ALD (PE-ALD)
ALD-Prozesse werden typischerweise in folgende Kategorien eingeteilt:
- Thermische ALD (T-ALD) – beruht ausschließlich auf thermisch aktivierten Oberflächenreaktionen (typischerweise 150–350 °C).
- Plasmaverstärkte ALD (PE-ALD) – nutzt Plasma zur Erzeugung hochreaktiver Spezies, wodurch Folgendes ermöglicht wird:
- niedrigere Ablagerungstemperaturen
- Der Zugang zu Materialien ist für T-ALD schwierig.
- in einigen Fällen verbesserte Filmdichte oder -eigenschaften.
- gleichmäßige Schichtdicke bei beiden Methoden;
- deutliches selbstlimitierendes Verhalten um 200 °C;
- höheres Wachstum pro Zyklus (GPC) für PE-ALD (0.56 Å gegenüber 0.38 Å bei 200 °C), was auf eine verstärkte Nb-Adsorption im Plasmaprozess zurückzuführen ist.

5.4 Vorteile und Grenzen der ALD
Vorteile
- Außergewöhnliche Detailtreue Gleichförmigkeit und Konformitätselbst in tiefen Gräben und porösen Strukturen.
- Kontrolle auf atomarer Ebene Dicke und Stöchiometrie.
- Kann relativ niedrige Temperatureninsbesondere bei PE-ALD.
- Selbstlimitierende Reaktionen führen zu ausgezeichneter Reproduzierbarkeit und Filmqualität.
Einschränkungen
- Sehr niedrige Ablagerungsraten (Å pro Zyklus), daher ist die Herstellung dicker Filme zeitaufwändig.
- Vorstufen sind oft komplex und teuer; Liganden können verschwendet werden.
- Prozessrezepte sind komplexer und empfindlicher.
6. Die Wahl zwischen PVD, CVD und ALD
Bei der Entscheidung zwischen PVD, CVD und ALD für ein bestimmtes Projekt sollten folgende Faktoren berücksichtigt werden:
6.1 Geometrie und Schrittabdeckung
- Einfache oder mäßig komplexe Geometrie → PVD oder CVD.
- Gräben mit hohem Aspektverhältnis, tiefe Durchkontaktierungen, poröse Strukturen → ALD (oder CVD, falls Konformität ausreichend ist).
6.2 Filmanforderungen
- Sehr dichte, epitaktische oder einkristalline Schichten → CVD (z. B. Si, SiC, GaN).
- Harte, verschleißfeste oder dekorative Beschichtungen → PVD (z. B. TiN-, CrN-, DLC-Beschichtungen).
- Ultradünne Barrieren, Gate-Dielektrika, ultrakonforme Passivierung → ALD / PE-ALD.
6.3 Temperaturbudget
- Substrate, die tolerieren 600-800 ° C → thermische CVD möglich.
- Geräte, die unterhalb dieser Grenze bleiben müssen 250-350 ° C → PECVD, PE-ALD oder einige PVD-Verfahren.
6.4 Durchsatz und Kosten
- Höchster Durchsatz / niedrigste Kosten pro Dickeneinheit → CVD, viele PVD-Systeme.
- Höchste Präzision, aber geringster Durchsatz → ALD.
7. Von Dünnschichten zu realen Bauteilen: Warum das wichtig ist
Für Ingenieure, die mit Metallbauteilen, Formen und Druckgussteilen arbeiten , ist die Dünnschichtabscheidung nicht nur von akademischer Bedeutung:
- PVD-Beschichtungen Materialien wie TiN, CrN, TiAlN oder DLC werden häufig zur Verbesserung eingesetzt. Verschleißfestigkeit, Korrosionsbeständigkeit und Reibungsverhalten auf Werkzeuge und Präzisionsteile.
- CVD- und PECVD-Schichten die elektrische Isolierung, Sperrschichten und Passivierung in Leistungselektronik, Sensoren und komplexen Baugruppen.
- ALD-Sperrschichten werden zunehmend in fortschrittlichen Gehäusen und hochdichter Elektronik eingesetzt, wo Leckage und Zuverlässigkeit von entscheidender Bedeutung sind.
Das Verständnis der Grundlagen von PVD, CVD und ALD hilft Ihnen dabei:
- Sprechen Sie mit Beschichtungsanbietern in der richtigen Fachsprache;
- Realistische Beschichtungsspezifikationen wählen (Dicke, Rauheit, Temperaturgrenzen);
- Abwägung zwischen Kosten, Leistung und Lieferzeit.
8. Fazit
PVD, CVD und ALD sind keine konkurrierenden Schlagwörter – sie sind sich ergänzende Werkzeuge im Werkzeugkasten der Dünnschichttechnik:
- PVD eignet sich hervorragend für hochreine und schnell wirkende Beschichtungen auf relativ einfachen Oberflächen.
- CVD / PECVD gleicht Durchsatz und Qualität aus und liefert dichte Filme mit guter Konformität.
- ALD / PE-ALD ist die Methode der Wahl, wenn Sie eine Kontrolle auf atomarer Ebene und eine perfekte Abdeckung in komplexen 3D-Strukturen benötigen.
Durch das Verständnis der Stärken und Schwächen von PVD, CVD und ALD können Sie die einzelnen Abscheidungsmethoden besser auf die Geometrie, das Material und die Leistungsanforderungen Ihres nächsten Geräts oder Bauteils abstimmen.
Oberflächenbehandlungsdienste mit zertifiziertem Qualitäts- und Umweltmanagement
Neben Dünnschichtabscheidungstechnologien wie PVD, CVD und ALD bietet unser Team auch umfassende Oberflächenbehandlungsdienstleistungen für Metall- und Präzisionsbauteile an. Von der Reinigung, dem Polieren und Strahlen bis hin zu Schutz- und Dekorationsbeschichtungen wird jeder Prozessschritt kontrolliert, um Langlebigkeit, Korrosionsbeständigkeit und Funktionalität zu optimieren.
Unsere Anlagen sind nach ISO 9001:2015 für Qualitätsmanagement und ISO 14001 für Umweltmanagement zertifiziert. Dies gewährleistet eine stabile Prozesssteuerung, vollständige Rückverfolgbarkeit und umweltverträgliche Betriebsabläufe bei allen Oberflächenbehandlungsprojekten. So erzielen Ihre Teile ein gleichbleibendes Erscheinungsbild und optimale Leistung und erfüllen gleichzeitig alle globalen regulatorischen Anforderungen.
Dienstleistungen im Bereich Aluminiumdruckguss
Erfahren Sie mehr über unsere Dienstleistungen im Bereich Aluminium-Hochdruckguss in China.






