Bei der Konstruktion von Druckgussteilen geht es nicht nur um deren Aussehen. Wir legen auch das Risiko von Porosität, Verformungsverhalten, Zykluszeit, Ausschussrate, Bearbeitungskosten und Montageeffizienz fest , noch bevor das erste Werkzeug eingesetzt wird.
Gutes Druckgussteil-Design = gutes DFM (Design for Manufacturing) + gutes DFA (Design for Assembly) :
- DFM konzentriert sich auf stabiles Gießen, einfaches Befüllen und Erstarren, vernünftige Werkzeugeund vorhersehbare Qualität.
- DFA konzentriert sich auf wie dieses Gussteil zusammengebaut wird mit anderen Komponenten: Positionierung, Toleranzen, Zugänglichkeit, Befestigungselemente und funktionale Integration.
Nachfolgend sind 14 praktische Strukturprinzipien für die Konstruktion von Druckgussteilen aufgeführt , die aus der Erfahrung in der Fertigung und den Best Practices von DFM/DFA für Aluminium- und Zinkdruckgussteile abgeleitet und neu geordnet wurden.
- 1. Wandstärke von Druckgussteilen
- 2. Mindestlochgröße und -tiefe
- 3. Vermeiden Sie übermäßig dünne Matrizenabschnitte.
- 4. Rippendesign
- 5. Entwurfswinkel
- 6. Abrundungs- und Eckgestaltung
- 7. Boss (Support-Post) Design
- 8. Beschriftung und Logos
- 9. Gewindedesign
- 10. Erleichterung des Kürzens von Grat und Gates
- 11. Toleranzanforderungen für Druckgussteile
- 12. Vereinfachung der Werkzeugstruktur und Reduzierung der Werkzeugkosten
- 13. Bearbeitung von Druckgussteilen
- 14. Verwenden Sie Druckgussteile, um die Produktstruktur zu vereinfachen und die Kosten zu senken.
- Dienstleistungen im Bereich Aluminiumdruckguss
1. Wandstärke von Druckgussteilen
(1) Wählen Sie eine angemessene Wandstärke
Wenn die Wand zu dünnDie Schmelze lässt sich nur schwer füllen, was zu unvollständigen Füllungen, kalten Abschlüssen oder unvollständigen Strukturen führt.
Wenn die Wand zu dickDie Erstarrung verläuft langsam und die Körner sind grob, was das Risiko von Folgendem erhöht:
- Interne Defekte: Schrumpfungsporosität, Gasporosität, Entmischung
- Oberflächenfehler: Senken und Vertiefungen
- Geringere mechanische Eigenschaften und höheres Gewicht und höhere Kosten
Als allgemeine Richtlinie für HPDC:
- Das maximale Wandstärke Die meisten Druckgussteile sollten nicht mehr als ~5 mm.
- Dünnwandige Profile (im Rahmen der verfahrenstechnischen Möglichkeiten) tragen zur Verbesserung von Dichte, Festigkeit und Druckbeständigkeit bei.
- Örtlich dicke Bereiche sollten sein ausgehöhlt dadurch wird die Gesamtwandstärke gleichmäßiger und das Bauteilgewicht reduziert.
| Wandfläche (cm²) | Al- und Mg-Legierungen – Mindestwandstärke (mm) | Al- und Mg-Legierungen – Empfohlene Wandstärke (mm) | Zinklegierungen – Mindestwandstärke (mm) | Zinklegierungen – Empfohlene Wandstärke (mm) |
|---|---|---|---|---|
| ≤ 25 | 0.8 | 2.0 | 0.5 | 1.5 |
| 25 ~ 100 | 1.2 | 2.5 | 1.0 | 1.8 |
| 100 ~ 500 | 1.8 | 3.0 | 1.5 | 2.2 |
| > 500 | 2.5 | 3.5 | 2.0 | 2.5 |
Wenn ein bestimmter Bereich aus funktionalen Gründen dicker sein muss, verwendet man Hohlkammern oder Hohlprofile, um die Masse zu reduzieren und ein gleichmäßiges Erstarrungsmuster zu gewährleisten.

(2) Gleichmäßige Wandstärke und sanfte Übergänge gewährleisten
Der Querschnitt des Druckgussteils sollte möglichst eine gleichmäßige Wandstärke oder nur allmähliche Änderungen aufweisen. Sind Abweichungen unvermeidbar (z. B. aufgrund der Funktion oder Montage), sollte das Verhältnis von dicken zu dünnen Wandstärken im Allgemeinen 3:1 nicht überschreiten.
Designtipps:
- Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, gestaffelte oder abgeschrägte Übergänge um abrupte Dickensprünge zu vermeiden.
- Vermeiden Sie „Stufen“, an denen sich der Metallfluss plötzlich verlangsamt oder beschleunigt.
- Bedenken Sie, dass sich Abschnitte mit unterschiedlicher Dicke zu unterschiedlichen Zeiten verfestigen, was zu großen inneren Spannungen und zu … führen kann. Rissbildung und Verformung.
Gut gestaltete Übergänge helfen:
- Schmelzefluss stabilisieren und Füllung verbessern
- Turbulenzen und Oberflächenfaltung reduzieren
- Minimierung der Risiken von inneren Spannungen und Verformungen

2. Mindestlochgröße und -tiefe
Sehr kleine oder sehr tiefe Löcher sind beim HPDC-Verfahren schwer zu füllen und zu entlüften und schwächen zudem die Matrize.
Im Allgemeinen:
- Für Aluminium- und Magnesiumlegierungen, hat das minimaler praktischer Lochdurchmesser etwa 2.0 – 2.5 mm.
- Für ZinklegierungenAufgrund der besseren Fließfähigkeit minimaler praktischer Lochdurchmesser kann ungefähr 1.0 – 1.5 mm.
- Eine wirtschaftliche Bohrtiefe beträgt typischerweise etwa 4–6-facher Durchmesser (4d–6d)und die technische Grenze kann ungefähr 8–12 Tage, abhängig von der Legierung und davon, ob es sich um ein Sackloch oder ein Durchgangsloch handelt.
Falls ein Loch kleiner oder tiefer als in diesen Richtlinien angegeben sein muss :
- Geht davon Gießen einer flachen Vertiefung / Pilotmarkierung und die Funktion abschließen durch Bohren oder Aufreiben.
- Gleichzeitig prüfen Loch-zu-Loch, Loch-zu-Rand und Loch-zu-Nut Abstände, um sicherzustellen, dass der Werkzeugstahl über genügend Festigkeit verfügt, um thermischen und mechanischen Belastungen standzuhalten.
3. Vermeiden Sie übermäßig dünne Matrizenabschnitte.
Die strukturelle Gestaltung des Bauteils beeinflusst direkt die dünnsten Stellen des Formhohlraums :
- Wenn der Werkzeugstahl in einigen Bereichen zu dünnSeine Stärke nimmt rapide ab.
- Unter wiederholter Belastung durch hohe Temperaturen und Einspritzdruck neigen solche dünnen Bereiche zu Verformung, Biegung, Rissbildung oder Bruch.
Aus DFM-Sicht sollte die Teilegeometrie vermeiden, dass die Matrize gezwungen wird, dünne Stahlspäne oder extrem schmale Rippen im Hohlraum aufzuweisen.

4. Rippendesign
Rippen in einem Druckgussteil erfüllen zwei Hauptzwecke:
- Erhöhung der Steifigkeit und Festigkeit des Teils und die Verformung reduzieren (anstatt einfach die Wände zu verdicken).
- Lenken Sie den Metallfluss um die Füllung zu verbessern und Defekte zu reduzieren.
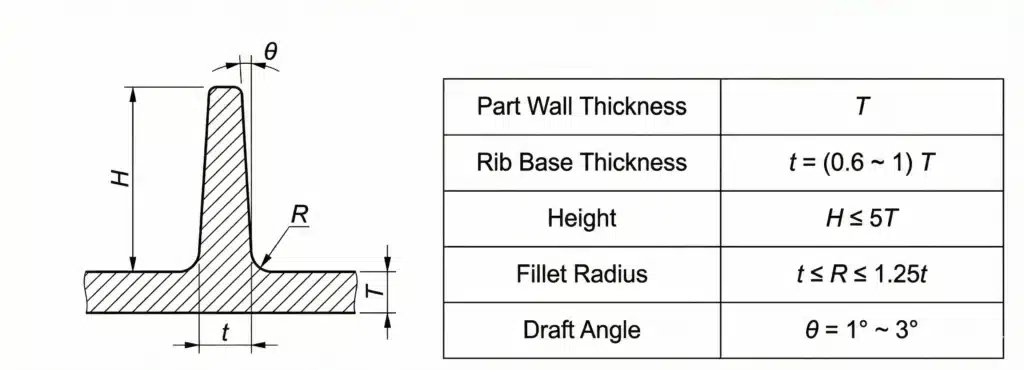
(1) Rippenabmessungen
Eine gängige Auslegungsreferenz (T = nominelle Wandstärke):
- Rippenbasisdicket:
- Normalerweise 0.6–1.0 × Tund im Allgemeinen nicht größer als die lokale Wandstärke.
- RippenhöheH:
- Gewöhnlich H ≤ 5 × T.
- Filetradius an der RippenbasisR:
- Normalerweise t ≤ R ≤ 1.25tund oft nahe an der lokalen Wandstärke.
- Entwurfswinkel auf Rippchen:
- Um 1–3 ° um das Auswerfen zu erleichtern.
(2) Vermeiden Sie große, flache Teller
Große, ebene Flächen ohne Rippen verziehen sich im Betrieb leicht, bekommen Dellen oder geraten in Vibration. Durch das Anbringen von richtig ausgerichteten Rippen :
- Erhöht die Steifigkeit
- Stabilisiert die Füllung
- Reduziert lokale Senken und Verformungen
(3) Rippenrichtung an Metallfluss anpassen
Wo immer möglich, sollten die Rippen in Richtung der Füllung ausgerichtet werden :
- Hilft dabei, den Schmelzfluss gleichmäßiger zu gestalten.
- Reduziert Totzonen und Turbulenzen
- Verbessert die Luftabfuhr
(4) Rippen symmetrisch und gleichmäßig anordnen
- Ziel für a ausgewogene und symmetrische Rippenanordnung um Steifigkeit und Schrumpfung gleichmäßiger zu verteilen.
- Vermeiden Sie Rippenkreuzungen, die entstehen sehr dicke Knoten, die anfällig für Schrumpfungsporosität und Senken sind.
5. Entwurfswinkel
Unterschiedliche Legierungen neigen unterschiedlich stark dazu, am Werkzeug zu haften, daher variieren die empfohlenen Entformungswinkel :
- Aluminiumlegierungen: höchste Haftung; Innenflächen benötigen typischerweise ~ 1 ° Luftzug.
- Magnesiumlegierungen: etwas geringere Haftung; Innenflächen etwa 0.75 °C..
- Zinklegierungengeringste Haftung; innere Oberflächen um 0.5 °C..
Bei Außenflächen beträgt der Entformungswinkel üblicherweise das Doppelte des inneren Entformungswinkels , um sicherzustellen, dass das Gussteil beim Auswerfen auf der beweglichen (Kern-)Seite bleibt.
Erinnern Sie sich:
- Lokale Texturierung, EDM oder Rauheitsmessung können erforderlich sein zusätzlicher Entwurf.
- Komplexe Merkmale (tiefe Rippen, Vorsprünge) profitieren oft von größerer Entwurf um Verkleben und Werkzeugverschleiß zu reduzieren.
6. Abrundungs- und Eckgestaltung
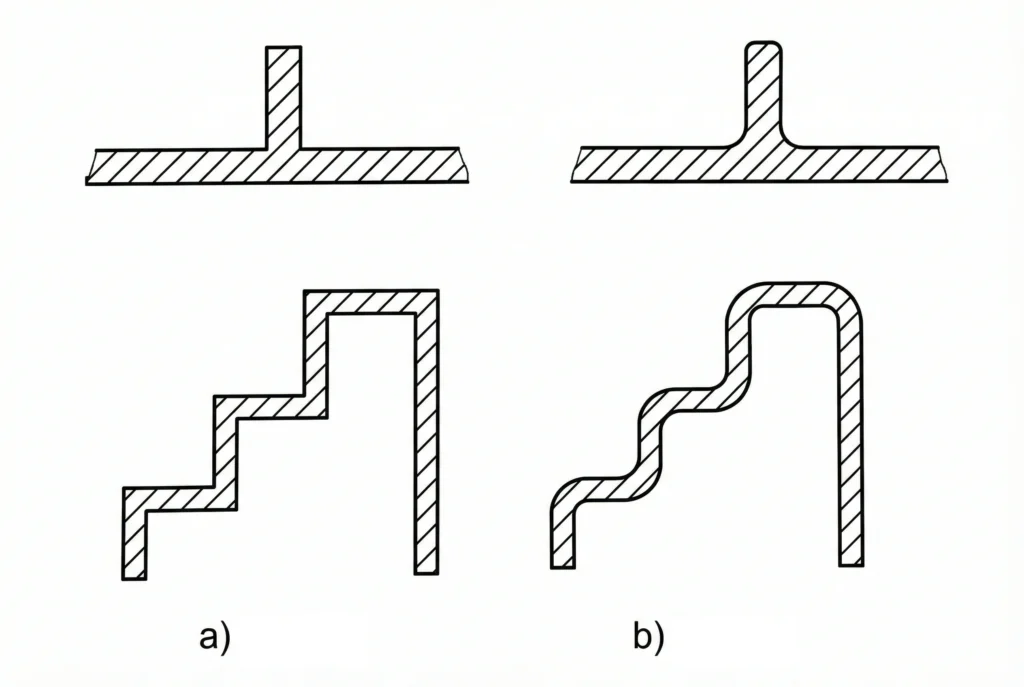
(1) Vermeiden Sie scharfe Außenkanten
Äußere scharfe Ecken verursachen vielfältige Probleme:
- Dünnes Metall am Rand → schlechte Füllung und schwache Struktur
- Stresskonzentration → höher Rissgefahr
- Sicherheitsrisiken beim Umgang
Verwenden Sie nach Möglichkeit Außenradien.
(2) Innenverrundungen verwenden; scharfe Innenkanten vermeiden
Innere Verrundungen an Wandübergängen sind sowohl für die Teilequalität als auch für die Werkzeugstandzeit von entscheidender Bedeutung :
- Verbessert den Metallfluss, reduziert Turbulenzen und erleichtert das Entweichen von Luft.
- stark reduzieren Spannungskonzentration und Rissgefahr
- Reduzierung der thermischen Spannung im Chip, wodurch die Verbesserung verbessert wird das Leben sterben
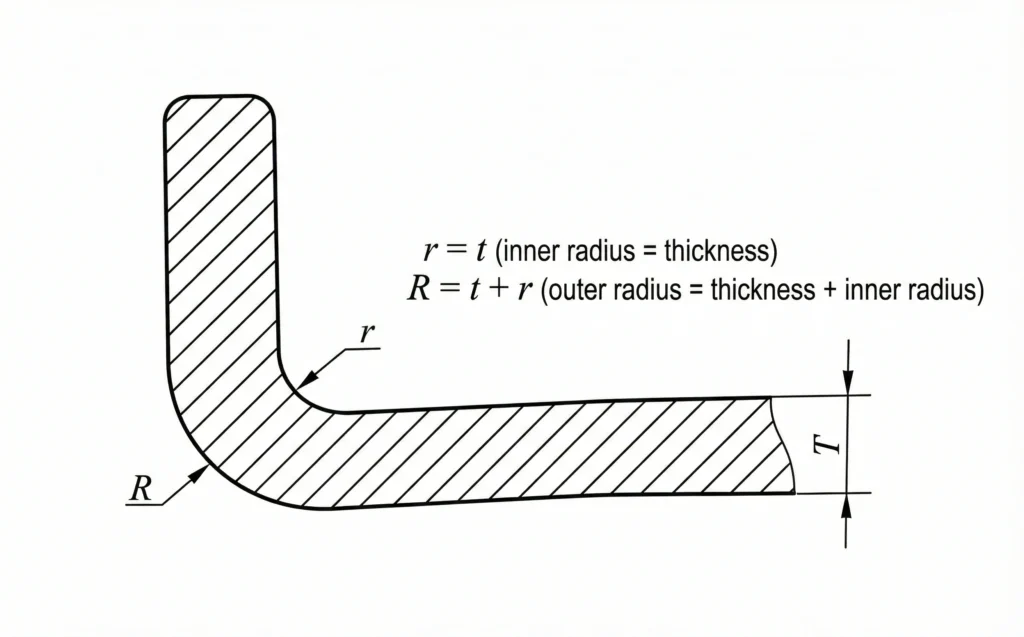
Allgemeine Regel:
- Innerer Abrundungsradius ≈ lokale Wandstärke
- Außenradius = Innenradius + Wandstärke
Zu kleine Abrundungen verhalten sich wie scharfe Ecken; zu große Abrundungen verdicken das Bauteil lokal und können zu Schrumpfungsporosität und Oberflächeneinbrüchen führen.
(3) Vorteile für die Galvanisierung und Oberflächenbehandlung
Bei Druckgussteilen, die galvanisiert oder anderweitig beschichtet werden müssen , tragen Abrundungen dazu bei, Folgendes zu erreichen:
- Gleichmäßigere Stromverteilung
- Gleichmäßigere Beschichtungsdicke
- Geringeres Risiko von Verbrennungen oder dünnen Stellen an den Ecken
7. Boss (Support-Post) Design
Befestigungszapfen sind bei HPDC-Bauteilen üblich und dienen der Montage, Befestigung und Abstützung von Strukturen. Eine gute Befestigungszapfenkonstruktion sollte eine gleichmäßige Wandstärke und die Festigkeit des Werkzeugstahls berücksichtigen.
Kernpunkte:
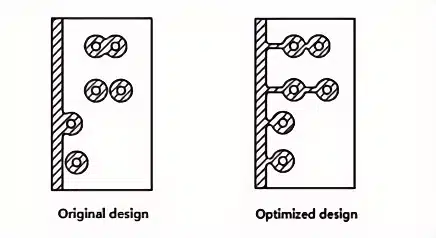
- Vermeiden Sie es, Bosse zu nah an Wänden oder beieinander zu platzieren.
- Wenn die Zapfen zu nah beieinander liegen, werden die Wandabschnitte in der Form oder im Gussteil sehr dünn oder sehr dick, was sowohl der Qualität als auch der Lebensdauer der Form schadet.
- Maximale Bosshöhe
- Sehr hohe Aufbauten sind schwer zu befüllen und mechanisch schwach. Erwägen Sie, die Höhe zu reduzieren oder sie mit Rippen zu verstärken.
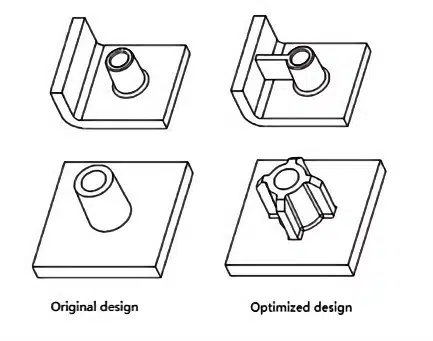
- Füge Rippen um die Bosse herum hinzu.
- Um die Festigkeit zu erhöhen und die Füllung zu erleichtern, können umlaufende oder radiale Rippen angebracht werden.
- Vermeiden Sie „isolierte“ Vorgesetzte ohne strukturelle Unterstützung.
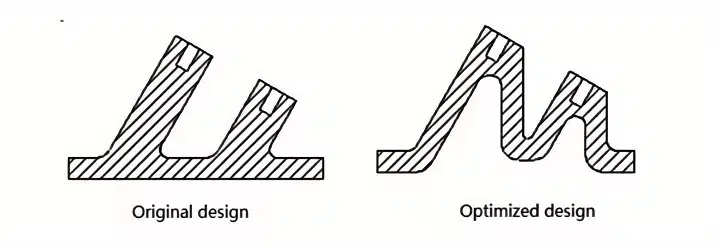
- Schräge Vorsprünge optimieren
- Bei geneigten Vorsprüngen kann durch eine Neugestaltung der Geometrie oft aufwendige Seitenkernmechanismen vermieden werden und Vereinfache den Würfel, wodurch die Werkzeugkosten gesenkt werden.
8. Beschriftung und Logos
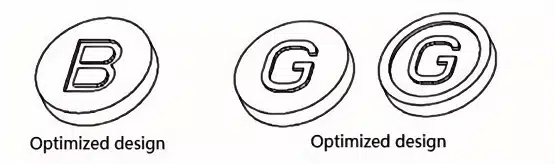
(1) Erhabene Schrift wird bevorzugt
Für Teilenummern, Logos und Symbole:
- Gestalte sie als erhabene Merkmale auf dem Gussteil (in der Form vertieft).
- Das hält Kosten für Werkzeugbearbeitung und -wartung niedriger als bei der Gravur von vertieften Buchstaben in das Gussteil.
(2) Empfohlene Beschriftungsabmessungen
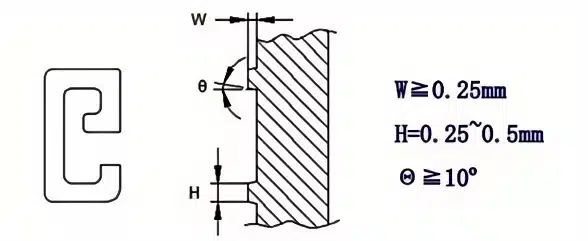
Um eine gute Füllung und Lesbarkeit zu gewährleisten:
- Minimale Strichstärke W: 0.25 mm
- Buchstabenhöhe H: 0.25 – 0.5 mm
- Entwurfswinkel θ: ≥ 10 °
Zusätzlich:
- Vermeiden Sie Beschriftungen auf Seitenwände Das würde Seitenkerne erfordern oder Hinterschneidungen erzeugen.
- Platzieren Sie Text auf Flächen, die mit primäre Zugrichtung um den Würfel zu vereinfachen.
9. Gewindedesign
Threads sind sensible Merkmale in HPDC.
- Für Außengewindevermeiden durchgehende GewindeabschnitteWo möglich, sollten Einlauf- und Auslaufzonen ohne Gewinde vorgesehen werden.
- Für Innengewinde, Werfen Sie sie nicht direkt In den meisten Fällen. Aufgrund von Problemen beim Befüllen, Entlüften und Reinigen der Düse ist es im Allgemeinen besser:
- Wirf einen Kernloch mit ordnungsgemäßem DFM-Design
- Beende den Thread durch Gewindeschneiden oder Gewindeformenden
- Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, Gewindeeinsätze gegebenenfalls
Dieser Ansatz verbessert sowohl die Maßgenauigkeit als auch die Gebrauchstauglichkeit von Gewindeverbindungen.
10. Erleichterung des Kürzens von Grat und Gates
Die Entfernung von Grat und Anguss ist ein wesentlicher Bestandteil der Produktionskosten beim Druckguss. Eine gute Teilekonstruktion kann diesen Vorgang beschleunigen und zuverlässiger gestalten.
Wichtige Richtlinien:
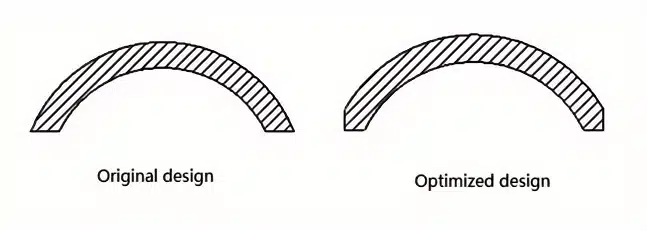
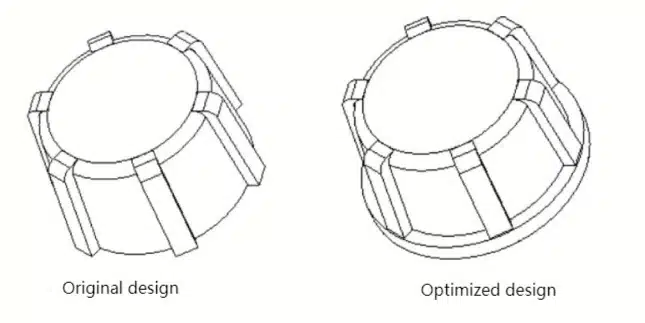
- Vermeiden Sie scharfe Winkel zwischen Wänden und der Trennlinie
- Scharfe Winkel an der Scheitellinie erschweren das Trimmen und erhöhen das Risiko kosmetischer Schäden.
- Vereinfachen Sie die Teilegeometrie in der Nähe der Trennlinie.
- Komplexe Formen, die zu tiefen Vertiefungen oder zackigen Gratstellen führen, erfordern mehr manuelle Nachbearbeitung.
- Wenn möglich, sollte die Trennlinie so gestaltet werden, dass sie nicht mehr sichtbar ist. einfach und reibungslos.
- Vermeiden Sie übermäßig strenge kosmetische Anforderungen an den Eingangsbereichen.
- Wenn die Konstruktion einen vollständig unsichtbaren Anguss- und Gratentfernungsbereich erfordert, können zusätzliche Bearbeitungs- oder Polierarbeiten erforderlich sein, was die Kosten erhöht.
- Wo die Funktion es zulässt, können die kosmetischen Anforderungen an Tore gelockert werden, um die Verarbeitungsschritte zu reduzieren.
11. Toleranzanforderungen für Druckgussteile
(1) Die Kosten enger Toleranzen verstehen
Sehr enge Bauteiltoleranzen implizieren direkt sehr enge Werkzeugtoleranzen , was mehrere Nebenwirkungen mit sich bringt:
- Höher Herstellungskosten der Werkzeuge
- Kürzere das Leben sterben aufgrund hoher Belastung und Verschleiß
- Häufiger Werkzeugwartung und -austausch
- Vergrößerte Inspektionshäufigkeit und weitere Chipkomponenten
- Höher Schrottrate für Gussteile
Daher aus DFM-Sicht:
Die Gusstoleranzen sollten so weit wie möglich großzügig gewählt werden , sofern die funktionalen und montagetechnischen Anforderungen weiterhin vollständig erfüllt werden.
(2) Reduzierung der Bearbeitungsschritte durch Nutzung funktionaler Toleranzen
Indem man sich nach Möglichkeit entspannt:
- Viele Dimensionen können berücksichtigt werden „wie besetzt“, wodurch die maschinelle Bearbeitung entfällt.
- Dies reduziert die Kosten und schont die dichte Oberflächenschicht der Besetzung.
(3) Verwenden Sie die Trennlinie, um kritische Abmessungen zu kontrollieren.
Die strategische Auswahl der Trennlinie kann die Toleranzkontrolle verbessern:
- If Konzentrizität von D1 und D2 ist entscheidend → wählen Sie eine Trennlinie, die sie im gleiche Würfelhälfte.
- If D1 und D3 muss konzentrisch sein → die Trennlinie entsprechend anpassen.
- Besitzt das Konsistenz von D1 an einem Ende Wichtig ist → die Trennlinie so positionieren, dass die kritische Oberfläche in einer einzigen Kavitätshälfte bleibt.
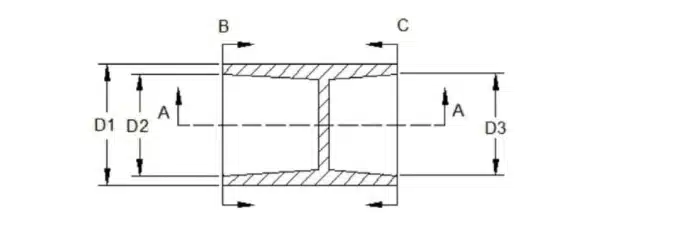
Ziel ist es, die relative Bewegung zwischen kritischen Merkmalen zu minimieren, indem diese auf derselben Seite des Chips platziert werden.
12. Vereinfachung der Werkzeugstruktur und Reduzierung der Werkzeugkosten
Aus DFM-Sicht ist ein gutes Druckgussteil eines, das keine komplizierte Form erfordert.
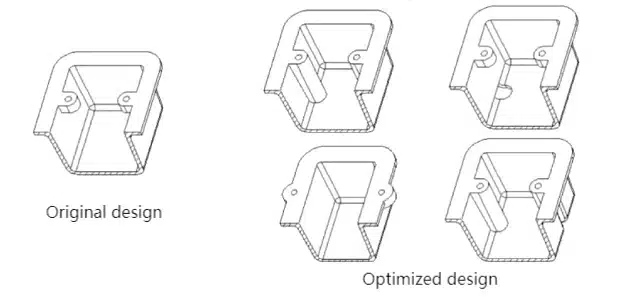
(1) Vermeiden Sie innere Hinterschneidungen
Innere Hinterschnitte können nur durch Seitenkerne oder Nachbearbeitung erzeugt werden , wodurch:
- Erhöhung der Werkzeugkomplexität und der Kosten
- Erhöhung der Zykluszeit und des Wartungsaufwands
Soweit möglich, sollte das Bauteil wie folgt umgestaltet werden:
- Ersetzen Sie innere Hinterschnitte durch offene Funktionen ausgerichtet auf die Hauptzugrichtung
- Funktionen zusammenfassen, um mehrere Nebenaktionen zu vermeiden
(2) Äußere Hinterschnitte vermeiden
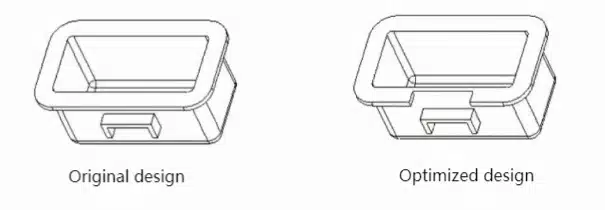
Für Außenflächen:
- Überstände, Haken oder Aussparungen, die äußere Hinterschneidungen erzeugen, sollten so umgestaltet werden, dass sie eingezogen werden können. Hauptöffnungsrichtung.
- Erwägen Sie, die Hinterschnittgeometrie durch Folgendes zu ersetzen: Schnappverbindungsalternativen in der Baugruppe oder mit Einzelkomponenten wenn benötigt.
(3) Sicherstellen, dass die seitliche Kernbewegung ungehindert ist
Wo Seitenkerne unvermeidbar sind, prüfen Sie Folgendes:
- Keine Rippen, Bosse oder Filets Schutzmassnahmen bei Rumpfbewegung.
- Die Kerne können sich ungehindert vollständig ein- und ausfahren.
Manchmal reichen schon kleine Änderungen an der Geometrie eines Bauteils aus (z. B. das Verschieben einer Rippe oder das Ändern einer Verrundung), um wesentlich einfachere und zuverlässigere Seitenkernmechanismen zu realisieren.
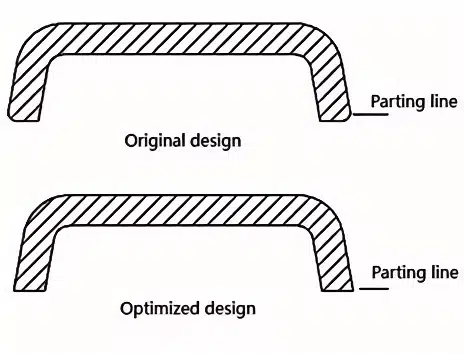
(4) Vermeiden Sie Filets entlang der Trennlinie
Verrundungen an der Trennlinie:
- Die Werkzeugbearbeitung wird dadurch erschwert
- Reduzierung der lokalen Festigkeit des Werkzeugstahls
- Das Abdichten und die Blitzkontrolle erschweren
Wenn möglich, sollte die Trennlinie scharf und sauber gehalten und die Filets nicht in der Nähe der Trennlinie platziert werden.
(5) Wählen Sie eine einfache Trennlinie
Beim Vergleich der Trennlinien der Kandidaten:
- Bevorzugen Sie diejenige, die Folgendes ergibt: einfachste Würfelstruktur, mit weniger Seitenkerne und einfachere Bearbeitung.
- Ein einfacherer Würfel ist im Allgemeinen robusterSie sind günstiger und einfacher zu warten.
13. Bearbeitung von Druckgussteilen
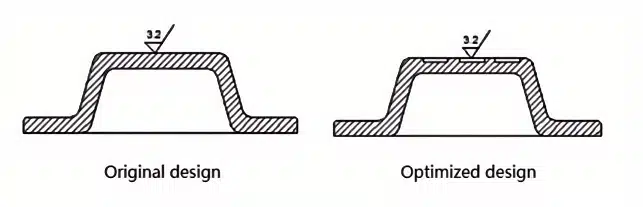
(1) Vermeiden Sie nach Möglichkeit die maschinelle Bearbeitung.
Druckgussteile erreichen bereits relativ hohe Maßgenauigkeit und Oberflächenqualität. Eine Nachbearbeitung sollte vermieden werden, wenn:
- Funktionale Toleranzen können eingehalten werden in der Gusszustand.
- Kosmetische Anforderungen können erfüllt werden durch Gussoberflächen oder eine einfache Endbearbeitung.
Gründe dafür:
- Die Oberfläche eines Druckgussteils ist eine dichte, hochfeste HautschichtDurch die maschinelle Bearbeitung wird diese Schicht entfernt und ein poröseres Inneres freigelegt.
- Lokale Porosität kann während der Bearbeitung freigelegt werden, was zu Folgendem führt: Undichtigkeiten oder kosmetische Mängel.
- Jeder zusätzliche Bearbeitungsschritt erhöht Kosten und Lieferzeit.
(2) Konstruktion für einfache Bearbeitung mit minimalem Materialeinsatz
Wann eine maschinelle Bearbeitung wirklich notwendig ist:
- Konstruiere das Teil so, dass die Bearbeitungsflächen leicht zugänglich mit Standardwerkzeugen.
- Vermeiden Sie tiefe Taschen oder umständliche Werkzeugmethoden.
- Behalten Bearbeitungstoleranzen so klein wie möglich zum Schutz der dichten Haut und zur Verkürzung der Zykluszeit.
Übliche Toleranzen (eine Seite), je nach Größe:
1. Oberflächenbearbeitungszugabe
| Maximale Größe der bearbeiteten Oberfläche (mm) | ≤ 50 | 50-120 | 120-260 | 260-400 | 400-630 |
|---|---|---|---|---|---|
| Bearbeitungszugabe auf einer Seite (mm) | 0.3-0.5 | 0.4-0.7 | 0.6-1.0 | 0.8-1.4 | 1.2-1.8 |
2. Bearbeitungszugabe für Bohrungen
| Lochdurchmesser (mm) | ≤ 6 | 6-10 | 10-18 | 18-30 | 30-50 | 50-80 |
|---|---|---|---|---|---|---|
| Bearbeitungszugabe (mm) | 0.05 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
- Ebene Oberflächen: ungefähr 0.3 – 1.8 mm mit zunehmender Größe von klein (~50 mm) bis groß (~600+ mm).
- Lochdurchmesser: ungefähr 0.05 – 0.30 mm Lagerbestand abhängig vom Durchmesser.
Die genauen Werte sollten auf Basis der Prozessfähigkeit und der Qualitätsanforderungen gewählt werden.
14. Verwenden Sie Druckgussteile, um die Produktstruktur zu vereinfachen und die Kosten zu senken.
Letztendlich geht es beim Druckgussdesign nicht nur um die Herstellung eines „gießbaren“ Teils; es bietet auch die Möglichkeit, das gesamte Produkt aus Sicht der Druckgusstechnik zu optimieren.
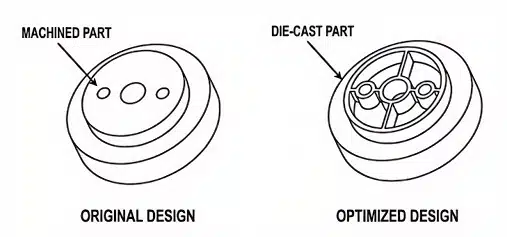
(1) Ersetzen von bearbeiteten Teilen durch Druckgussteile
Wenn Last, Präzision und Betriebsbedingungen dies zulassen:
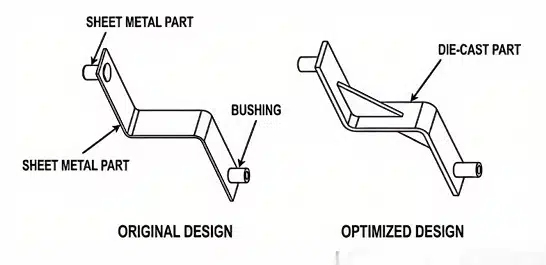
- Ein komplexes, maschinell bearbeitetes Bauteil aus Stahl oder Aluminium kann durch ein solches ersetzt werden. Einzel-Druckguss, drastische Reduzierung:
- Materielle Verschwendung
- Bearbeitungszeit
- Komponentenhandhabung und Montageschritte
(2) Reduzierung der Teileanzahl durch multifunktionale Druckgussteile
Druckgussteile können komplexe 3D-Geometrien und integrierte Funktionen aufweisen , wie zum Beispiel:
- Eingebaute Rippen, Befestigungspunkte, Clips und Befestigungselemente
- Integrierte Gehäuse anstelle separater Platten und Halterungen
- EMI-Abschirmung für elektronische Produkte durch den Austausch von Kunststoffgehäusen gegen leitfähige Druckgussgehäuse
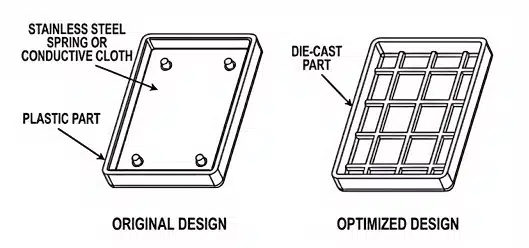
Durch die geschickte Kombination von Funktionen können Sie:
- Reduzieren Sie die Anzahl der Komponenten
- Montage und Logistik vereinfachen
- Niedrigere Gesamt Systemkosten gleichzeitig die Robustheit verbessern
Von der Konstruktion bis zur Auslieferung – Wie Cast Mold Ihre Druckgussprojekte unterstützt
Bei Cast Mold betrachten wir die Konstruktion von Druckgussteilen als Ausgangspunkt für höchste Qualität, nicht als nachträgliche Überlegung. Unser Team mit Standorten in Dongguan und Shenzhen kombiniert hauseigenen Formenbau, Hochdruck-Druckguss (HPDC), CNC-Bearbeitung und Oberflächenveredelung unter Einhaltung der Qualitätsstandards ISO 9001 und IATF 16949, um die Rückverfolgbarkeit und Stabilität jedes Projekts vom Entwurf bis zur Serienproduktion zu gewährleisten.
Bei neuen Projekten beginnen wir üblicherweise mit einer DFM-Prüfung und, falls erforderlich, mit einer Moldflow-Simulation, um die Wandstärkengleichmäßigkeit, die Anguss- und Entlüftungsanordnung, die Kernfestigkeit sowie das Risiko von Porosität oder Verformung zu bewerten. So können wir die Bauteil- und Werkzeugstruktur gemeinsam optimieren – was Testläufe reduziert, die Lieferzeit verkürzt und die Werkzeugstandzeit verlängert.
Sobald das Design bestätigt ist, arbeiten unser Werkzeugbau und unsere HPDC-Fertigung als ein System: Präzisionsbearbeitung der Form , kontrollierte Schussparameter und CMM-Prüfung kritischer Maße gewährleisten, dass Sie genau das erhalten, was Sie modelliert haben. Ob Sie schnelle Mustererstellung, Validierung in Kleinserien oder stabile Serienproduktion benötigen – unser Ziel ist einfach: Präzision vom Design bis zur Auslieferung.
Wenn Sie ein neues Aluminium- oder Zinkdruckgussteil entwickeln und die Herstellbarkeit der Struktur prüfen möchten, senden Sie uns gerne Ihre 3D-Modelle und 2D-Zeichnungen . Wir bieten Ihnen eine praxisorientierte DFM-Beratung inklusive Angebot und unterstützen Sie dabei, aus einer guten Idee eine zuverlässige Druckgusslösung zu entwickeln.
Dienstleistungen im Bereich Aluminiumdruckguss
Erfahren Sie mehr über unsere Dienstleistungen im Bereich Aluminium-Hochdruckguss in China.