
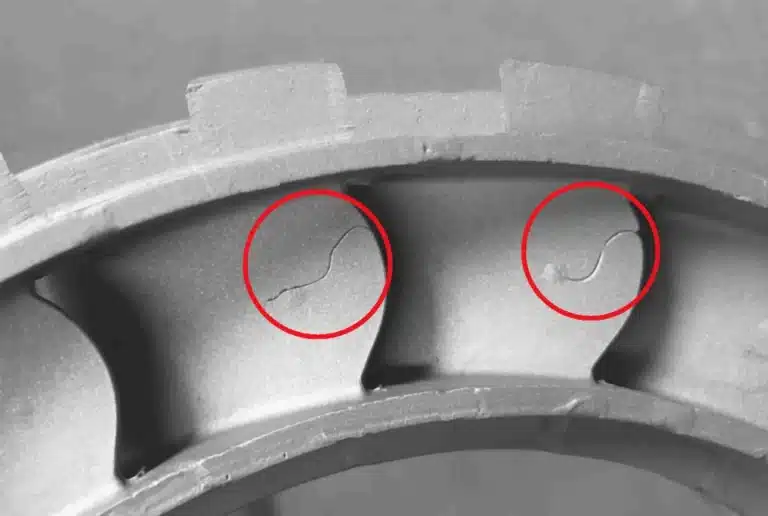
Kaltnähte zählen zu den häufigsten Fehlern beim Aluminium- und Zinkdruckguss. Sie zeigen sich als eine oder mehrere nahtartige Linien oder rissförmige Verbindungen auf der Gussoberfläche und entstehen, wenn zwei Metallfronten aufeinandertreffen, aber nicht zu einer durchgehenden Struktur verschmelzen . Neben der Beeinträchtigung des Erscheinungsbildes können Kaltnähte die mechanischen Eigenschaften mindern und sich unter äußerer Belastung ausbreiten.
Bei modernen HPDC-Teilen – insbesondere bei dünnwandigen oder langfließenden Bauteilen – stellen Kaltschweißungen ein kritisches Qualitätsproblem dar, das sowohl durch Werkzeugwahl als auch durch Prozesskontrolle vermieden werden muss.
- Was sind Kaltverbindungen beim Druckguss?
- Hauptursachen für Kaltfließstellen beim Druckguss
- Wie man Kaltstarts verhindert und beseitigt
- Reale Produktionsfälle
- Kurze Checkliste zur Vermeidung von Kaltabschaltungen
- Arbeiten Sie mit einem Druckguss-Team zusammen, das Fehler systematisch behebt.
- Dienstleistungen im Bereich Aluminiumdruckguss
Was sind Kaltverbindungen beim Druckguss?
Eine Kaltnaht beim Druckguss (auch Kaltverbindung genannt) ist eine Oberflächen- oder oberflächennahe Fehlstelle, die entsteht, wenn das flüssige Metall vor der vollständigen Füllung des Formhohlraums an Temperatur oder Druck verliert. Typische Anzeichen dafür sind:
- Unregelmäßige, vertiefte Linienmarkierungen
- Schmale und längliche Nahtspuren
- Meistens in Bereichen mit dünnen Wänden oder weit entfernt vom Einlauf zu finden.
- Manchmal begleitet von dunklen Bereichen, Fließspuren oder Oberflächenblasen
Kaltabdichtungen können durchgehend (tiefer eindringend) oder nicht durchgehend (kosmetisch, aber dennoch riskant) sein.
Hauptursachen für Kaltfließstellen beim Druckguss
Kaltabschaltungen haben selten nur eine einzige Ursache. Der Artikel fasst mehrere häufige Hauptursachen zusammen:
1. Unangemessene Formenkonstruktion
Wenn die Formkonstruktion nicht dem Fließverhalten des geschmolzenen Metalls entspricht, kühlt die Schmelze zu früh ab und kann nicht richtig verbinden. Typische Probleme sind:
- Falsche Läufer-/Torposition
- Übermäßige Strömungsweglänge
- Schlechtes Gleichgewicht zwischen mehreren Strömungsfronten
2. Die Schimmeltemperatur ist zu niedrig.
Niedrige Werkzeugtemperaturen beschleunigen die Erstarrung während des Füllvorgangs und verringern die Fließfähigkeit direkt an den Übergangszonen. Kaltverbindungen treten häufig dort auf, wo zwei Flüssigkeitsströme unter ungünstigen thermischen Bedingungen zusammenfließen.
3. Schmelztemperatur (Gießen) zu niedrig
Liegt die Schmelztemperatur unterhalb des stabilen Füllfensters, steigt die Viskosität und die Fließfronten „frieren“ ein, bevor sie verschmelzen.
4. Unzureichende Druckgussparameter
Ungünstige Schusseinstellungen beeinträchtigen die Kavitätenfüllung und die Fusion, wie zum Beispiel:
- Der Einspritzdruck ist zu niedrig.
- Injektionszeit zu kurz
- Die Schussgeschwindigkeit ist nicht auf die Wandstärke/Flusslänge abgestimmt
5. Das Design des Verankerungssystems ist nicht optimiert.
Ein Anguss-System, das die Füllleistung verringert, erhöht das Risiko eines Kaltverschlusses. Beispiele:
- Keks-/Druckkopfhöhe zu niedrig
- Läuferquerschnitt zu klein
- Der Einlaufbereich ist für dünnwandige/langfließende Bauteile zu klein.
6. Schmelzfließzustand nicht berücksichtigt (Probleme mit der Fließfront)
Kaltverbindungen entstehen leicht, wenn die Schmelze:
- Füllt asynchron in separaten Datenströmen
- Erzeugt Turbulenzen oder eine geteilte Strömung
- Zusammenführungen in Bereichen ohne passendes Überlauf-/Entlüftungsdesign
- Schließt Gas in der Nähe von Fusionslinien ein und blockiert so die Fusion.
Wie man Kaltstarts verhindert und beseitigt
1. Optimierung des Formdesigns für eine stabile Füllung
Die Kanäle, Angüsse und Überlaufstellen müssen so konstruiert sein, dass das flüssige Metall gleichmäßig und synchron einfließt , wodurch ein ungleichmäßiger Fluss und eine vorzeitige Abkühlung vermieden werden.
2. Schmelz- und Formtemperatur erhöhen und ausgleichen
Gießtemperatur und Werkzeugtemperatur innerhalb eines sicheren Prozessfensters erhöhen:
- Zu niedrig → frühes Einfrieren & Kaltabschaltungen
- Zu hoch → Oxidationsrisiko
Ziel ist eine stabile Fluidität ohne Überhitzung.
3. Tuning-Shot-Parameter
Hauptziele:
- Erhöhen Sie bei Bedarf den spezifischen Druck und die Schussgeschwindigkeit.
- Stellen Sie sicher, dass der Hohlraum vollständig gefüllt ist.
- Minimieren Sie die Verweilzeit des flüssigen Metalls im Hohlraum, um eine Abkühlung während des Durchflusses zu vermeiden.
4. Verbesserung der Entlüftungs- und Überlaufkapazität
Sorgen Sie für eine gute Belüftung des Hohlraums, damit eingeschlossenes Gas die lokale Temperatur nicht senkt oder die Fusion behindert. Erhöhen Sie das Überlaufvolumen an den Stellen, an denen die Ströme zusammenlaufen.
5. Das Torsystem modernisieren
Für dünnwandige oder langdurchflussstarke Konstruktionen:
- Erhöhen Sie die Kekshöhe gegebenenfalls.
- Vergrößern Sie den Eingangsquerschnitt
- Fügen Sie Schieber hinzu oder passen Sie deren Positionen an, um die Durchflussstrecke zu verkürzen und die Temperatur konstant zu halten.
6. Kontrolle der Legierungs- und Materialqualität
Wählen Sie geeignete Legierungssorten und achten Sie auf eine stabile Zusammensetzung. Durch die Verbesserung der Fließfähigkeit der Legierung lässt sich die Kaltfäulebildung deutlich reduzieren.
7. Optimierung der Gieß-/Schöpfvorgänge
Verwenden Sie geeignete Flussmittel/Abdeckmittel, um eine sekundäre Oxidation zu vermeiden, und gießen Sie die Schmelze gegebenenfalls unter kontrollierter Atmosphäre, um sie sauber und flüssig zu halten.
8. Den Schimmel regelmäßig pflegen
Abgenutzte, beschädigte oder kontaminierte Schimmeloberflächen können den Durchfluss und den Temperaturausgleich stören und indirekt zu Kaltabschaltungen führen. Vorbeugende Wartung ist daher unerlässlich.
Reale Produktionsfälle
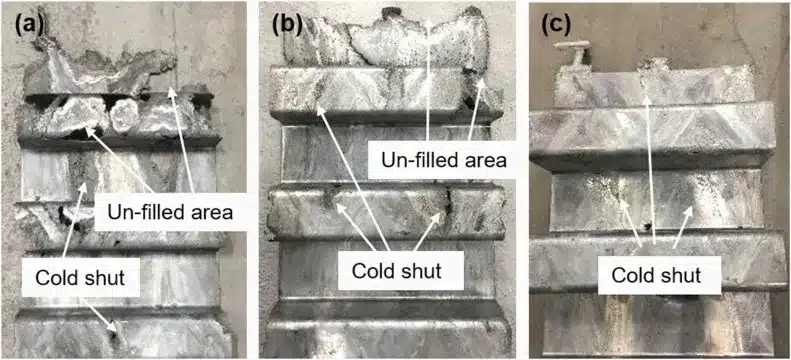
Fall 1: Besonders großes dünnwandiges Aluminiumgussteil
Bedingungen:
- Schmelztemperatur: 700 °C
- Formtemperatur: 200 °C
- Füllgeschwindigkeiten: 30 / 40 / 50 m/s
- Füllzeiten: 68.6 / 51.4 / 41.1 ms
Bei einer Strömungsgeschwindigkeit von 30 m/s traten schwere Kaltabschaltungen auf . Das Bauteil hatte eine Strömungslänge von 1230 mm und eine Wandstärke von nur 2.8 mm , was zu einem schnellen Temperaturverlust in den dünnen Bereichen führte.
Fix:
- Schmelztemperatur erhöhen auf 720 ° C
- Erhöhen Sie die Schussgeschwindigkeit, um die Durchflusszeit zu verkürzen.
- Um übermäßige Überhitzung zu vermeiden, ist Oxidation zu verhindern.
Nach der Justierung wurden Kaltstarts beseitigt.
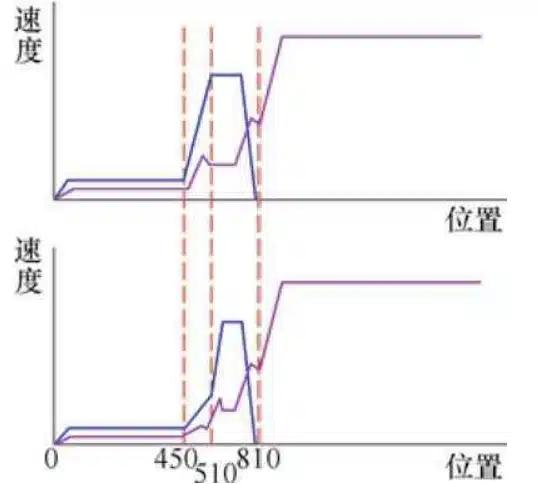
Fall 2: Kupplungsgehäuse für Kraftfahrzeuge

Neu/Gebraucht: Das Gießen bei 665 °C führte zu Kaltabschaltungen.
Ursache: Niedrige Temperatur am hinteren Ende der Düse + starker Gaseinschluss, was zu einer schnellen Abkühlung in der letzten Füllzone führt.
Fix:
- Reduzieren Sie den Kühlwasserdurchfluss am anderen Ende, um die lokale Chiptemperatur zu erhöhen. 260 ° C
- Verzögere den Hochgeschwindigkeits-Aufnahmeumschaltpunkt
- Erhöhen Sie die Hochgeschwindigkeits-Schussgeschwindigkeit und die Einlassgeschwindigkeit, während die Gesamtfüllzeit unverändert bleibt.
Kaltverschlussdefekte wurden weitgehend beseitigt.
Kurze Checkliste zur Vermeidung von Kaltabschaltungen
- Bestätigen Sie die Unterstützung für das Läufer-/Torlayout. kurze, glatte, synchrone Strömungswege
- Behalten Die Formtemperatur ist stabil und ausgeglichen. (keine kalten Ecken)
- Schmelztemperatur im sicheren Abfüllfenster halten
- Stellen Sie sicher, dass die Schusskurve vor dem Einfrieren ausreichend Geschwindigkeit/Druck liefert.
- Platzieren Sie Überläufe und Entlüftungsöffnungen an den Zusammenführungspunkten.
- Legierungszusammensetzung und Reinheit kontrollieren
- Führen Sie routinemäßige Schimmelwartungsarbeiten durch.
Arbeiten Sie mit einem Druckguss-Team zusammen, das Fehler systematisch behebt.
Kaltes Schließen ist selten „nur ein Parameterproblem“. In der Regel erfordert es koordinierte Verbesserungen in den Bereichen Werkzeugkonstruktion, HPDC-Prozesssteuerung und Entlüftungsstrategie.
Bei Cast Mold bieten wir Dienstleistungen im Bereich Hochdruck-Druckguss und Formenbau an , einschließlich DFM/Moldflow-Validierung und Prozessoptimierung, um Kunden dabei zu helfen, Fehler wie Kaltverbindungen, Fließmarken und Porosität zu beseitigen, bevor sie die Massenproduktion beeinträchtigen.
Dienstleistungen im Bereich Aluminiumdruckguss
Erfahren Sie mehr über unsere Dienstleistungen im Bereich Aluminium-Hochdruckguss in China.






