Nicht alle Magie eines Supersportwagens entspringt Software oder Batterien. Ein Großteil der Faszination des neuen Lamborghini Temerario („Kleiner Stier“) basiert auf altbewährter – und dennoch hochmoderner – Aluminium-Druckgusstechnik . Von einer kupferoptimierten Legierung im 4.0-Liter-V8-Biturbo-Motorblock L411 über 3D-gedruckte Sandkerne im Zylinderkopf bis hin zu kompakten Getriebegehäusen aus Guss und einem steiferen Aluminiumrahmen – dieses Auto ist ein Paradebeispiel dafür, wie Gussverfahren Leistung, kompakte Bauweise und Zuverlässigkeit ermöglichen.
Im Folgenden werde ich kurz auf das Hybrid-Layout eingehen und dann in den Gussstapel eintauchen: Legierungstechnik, Prozessauswahl (HPDC vs. Sandguss), Auswahl der Wärmebehandlung (T4/T5/T6), die Rolle gedruckter Kerne und was all dies für Ingenieure bedeutet, die den nächsten Hochleistungs-Verbrennungsmotor-Hybrid oder das nächste leistungsstarke Elektrofahrzeug planen.
- Wichtige Erkenntnisse
- Das Hybrid-Layout (kurz): Warum Casting immer noch wichtig ist
- Legierungstechnik: Warum den A357 mit Kupfer optimieren?
- HPDC vs. Sandguss: Auswahl des richtigen Verfahrens für jedes Teil
- Thermische Behandlungen (T4/T5/T6): Warum T5 bei HPDC sinnvoll ist
- 3D-gedruckte Sandkerne im Zylinderkopf: Form folgt Strömung
- Gussteile im Hybridantriebsstrang: Gehäuse, Abdeckungen und Träger
- Aluminiumrahmen und Torsionssteifigkeit: Guss + Verbundwerkstoffe = Gewinne
- Zuverlässigkeit bei 10,000 U/min: Was Guss aushalten muss
- Häufige Gussrisiken und wie Sie sie kontrollieren (damit Ihr Motor lebt)
- Warum Axialfluss + Gießen zusammengehören
- Was wir lernen können
- Kurzübersicht: Welches Casting wohin?
- Häufig gestellte Fragen
- Arbeiten mit CastMold
- Dienstleistungen im Bereich Aluminiumdruckguss
Wichtige Erkenntnisse
- Aluminium-Druckguss (HPDC) und Sandguss werden beide dort eingesetzt, wo sie am stärksten sind: dünnwandige Gehäuse und großvolumige Teile für HPDC; komplexe Wassermäntel und Abgaskanäle über 3D-gedruckte Sandkerne für Köpfe.
- Lamborghini angeblich mikrolegiert, eine klassische Gusssorte (A357-Familie) mit Kupfer für bessere Kriechfestigkeit bei hohen Temperaturen – wobei ein engeres Gießfenster und eine strengere Prozesskontrolle gegen Stabilität bei hohen Drehzahlen eingetauscht werden.
- Das Motorprogramm basiert auf T5 künstliche Alterung (keine vollständige Lösungsbehandlung), um Blasenbildung/Verzerrung zu vermeiden, die typisch für HPDC-Porosität unter T6 ist – und gleichzeitig Dimensionsstabilität und nutzbare Festigkeit zu erreichen.
- Verpackungen gewinnen (Quergetriebe, Axialfluss-P1-Motor, verteilte P4-Front-E-Motoren) hängen von Gussgehäuse mit engen Toleranzen, Steifigkeit und integriertem Wärmemanagement.
- Das Temerarios Aluminiumrahmen (mit Carbonverstärkungen) Gewinne ~23 % Torsionssteifigkeit im Vergleich zum Huracán bei ähnlichem Gewicht – genau das, was Guss + intelligente Materialien liefern sollen.
Das Hybrid-Layout (kurz): Warum Casting immer noch wichtig ist
Ja, es steckt jede Menge Elektrifizierungstechnik drin: ein längs eingebauter V8 mit Heckabtrieb zu einem quer eingebauten 8-Gang-Doppelkupplungsgetriebe , ein P1-Axialflussmotor (YASA-Typ) zwischen Motor und Getriebe sowie zwei verteilte elektrische Frontmotoren (P4). Diese kompakte Bauweise funktioniert nur, wenn Gehäuse, Träger, Abdeckungen und Halterungen dünnwandig, steif und präzise gegossen sind – und wenn Kühlmäntel und Ölkreisläufe durch die endkonturnahe Gussgeometrie geführt werden. Kurz gesagt: Guss ist die Voraussetzung für einen kompakten Antriebsstrang und ein effizientes Wärmemanagement in einem Mittelmotor-Hybrid.
Legierungstechnik: Warum den A357 mit Kupfer optimieren?
A357 (Al-Si-Mg) ist eine bevorzugte Legierung für Gussteile, die eine hohe Festigkeit und Korrosionsbeständigkeit erfordern, insbesondere nach der Wärmebehandlung. Für einen 10,000 U/min drehenden Flatplane-V8-Motor, der hohen lokalen Temperaturen und dauerhafter Belastung ausgesetzt ist, strebte Lamborghini eine verbesserte Kriechfestigkeit an – die Fähigkeit des Motorblocks, seine Form unter Hitze und Belastung über einen längeren Zeitraum beizubehalten. Hier kommt Berichten zufolge die Kupfer-Mikrolegierung zum Einsatz:
- Vorteile: verbessert die strukturelle Integrität bei hohen Temperaturen, die Dimensionsstabilität von Bohrungen und Hauptstegen und sorgt für eine gleichmäßigere Abdichtung der Zylinderkopfdichtung bei anhaltender Belastung.
- Nachteile: engeres Gießfenster, höheres Schrumpfungs-/Porositätsrisiko, potenziell schwieriger zu beherrschendes Korrosionsverhalten. Die Prozesskontrolle (Schmelzsauberkeit, Entgasung, Anschnitt/Zuführung) muss auf den Punkt.
Das bedeutet für Sie: Bei hohen BMEP-Werten oder erhöhten Kühlmittel-/Öltemperaturen kann die Mikrolegierung die Geometrie stabilisieren – schränkt aber den Prozessspielraum ein . Planen Sie mehr Zeit für Simulationen (Strömung/Erstarrung), eine strengere Schmelzebehandlung und mehr zerstörungsfreie Prüfverfahren (Röntgen/Computertomographie) ein.
HPDC vs. Sandguss: Auswahl des richtigen Prozesses für jedes Teil
Hochdruckguss (HPDC)
- Bestens geeignet für: dünne Wände (≈1–3 mm), große Volumina, enge Toleranzen, glatte Oberflächen an Abdeckungen, Gehäusen, Trägern, Pumpenkörpern, Wechselrichter-/Getriebegehäusen.
- Warum es hier funktioniert: Hybrid-Antriebsstranggehäuse benötigen Präzision und Wiederholbarkeit– HPDC liefert Ergebnisse mit Zykluszeiten im Sekundenbereich und nahezu fertigen Formen, die die Bearbeitung minimieren.
- Realität der Wärmebehandlung: Standard-HPDC-Mikroporosität macht T6 riskant (Blasenbildung). T5 (künstliche Alterung durch Gusswärme) ist sicherer für die Dimensionsstabilität ohne „Gasaustritt“.
Sandguss (mit 3D-gedruckten Kernen)
- Bestens geeignet für: Zylinderköpfe und komplexer innerer Fluss Teile – Wassermäntel, integrierte Abgaskrümmer (IEM), gewundene Ölkanäle.
- 3D-gedruckte Keramik-/Sandkerne lass dich gestalten unmögliche Passagen mit glatten Oberflächen und enger Maßkontrolle im Inneren des Gussteils, dann den Kern herausbrechen („Opferkern“).
- Reality-Check: der Kopf ist noch bearbeitet—Ventilsitze, Führungen, Dichtflächen. Den gesamten Kopf in Metall zu drucken wäre astronomisch teuer und noch Bearbeitung nötig auf funktionalen Oberflächen.
Fazit: HPDC eignet sich für Gehäuse, bei denen dünne, steife und präzise Gehäuse die beste Lösung darstellen. Sand- oder 3D-gedruckte Kerne hingegen sind dort sinnvoll, wo Flüssigkeiten und Wärme eine komplexe interne Topologie erfordern.
Thermische Behandlungen (T4/T5/T6): Warum T5 bei HPDC sinnvoll ist
Kurze Auffrischung:
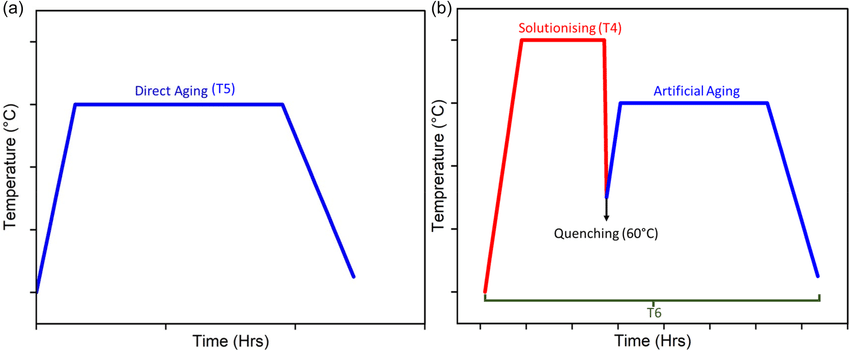
- T4: Lösungsglühen (~540–555 °C) + natürliches Altern.
- T6: Lösung + Abschrecken + künstliches Altern (maximale Festigkeit, aber riskant für poröses HPDC aufgrund von Blasenbildung/Verzerrung).
- T5: Nur künstliches Alter nach dem Gießen, unter Ausnutzung der Restwärme.
Bei HPDC-Motorblöcken oder -Gehäusen ist T5 oft der optimale Wert:
- Verhindert die Gasausdehnung Blasen die Teile in T6 versenken.
- Verbessert die Dimensionsstabilität (Bohrungen bleiben runder, Decks bleiben flacher).
- Liefert a nutzbares Festigkeits-/Duktilitätsgleichgewicht für hochbelastete, aber dünnwandige Teile.
Wenn Sie eine Festigkeit der Klasse T6 benötigen, wählen Sie eine Prozess-/Legierungskombination, die die Porosität auf natürliche Weise minimiert (z. B. vakuumunterstütztes HPDC, Dauerformverfahren) und gestalten Sie Ihre Anguss-/Entlüftungsanlage mit größter Sorgfalt.
3D-gedruckte Sandkerne im Zylinderkopf: Form folgt Strömung
Die gewinnbringende Maßnahme besteht darin , den Kern und nicht das Metall zu drucken:
- Warum: Sie können originale, optimierte Wasserjacken und Auspuffrohre die den Druckverlust reduzieren, Hotspots kontrollieren und die Klopfneigung verringern – genau das, was ein 9,000–9,750 U / min Spitzenleistungsbandanforderungen.
- Wie: Keramik- oder Spezialsand wird mittels Binder-Jetting/Schichtdruck in komplizierte Kerne geformt; geschmolzenes Aluminium wird darum gegossen; nach der Verfestigung wird der Kern ausgewaschen/herausgebrochen.
- Ergebnis: Ein Kopf leer, dessen Einbauten Passen Sie die CFD-Absicht an und bringen Sie sie dann per CNC in die endgültige Form, wo es auf Präzision ankommt.
Nein, wir drucken keine kompletten Druckköpfe für die Serienproduktion. Noch nicht. Aufgrund der Anforderungen an Auflösung, Porosität und Kosten sind gedruckte Kerne weiterhin der sinnvolle Kompromiss.

Warum kann anhand einer einzigen Zeichnung die Art des Sandkerns bestimmt werden?
Das Urteil basiert auf fünf Punkten:
- Formeinblick: Vorhandensein strenger Einschränkungen des Entformungswinkels.
- Geometrische Komplexität: Fischgrätenförmige Kanäle sind mit herkömmlichen Kernen nur schwer herzustellen.
- Asymmetrische Anschlüsse: Klare asymmetrische Verbindungen zwischen den Kanälen.
- Trapped-Core-Geometrie: Es gibt Geometrien, die zu „eingeschlossenen Kernen“ führen, die für herkömmliche Kerne nicht möglich sind.
- Mehrere Ein- und Ausgänge: Es besteht fast keine Möglichkeit, herkömmliche Kerne zu verwenden.
Gussteile im Hybridantriebsstrang: Gehäuse, Abdeckungen und Träger
Der Antriebsstrang des Temerario ist auf Aluminiumgussteile angewiesen , um die Anforderungen an Steifigkeit und Bauraum zu erfüllen:
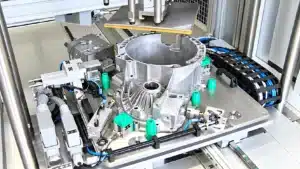
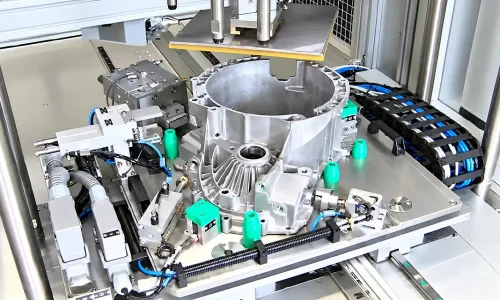
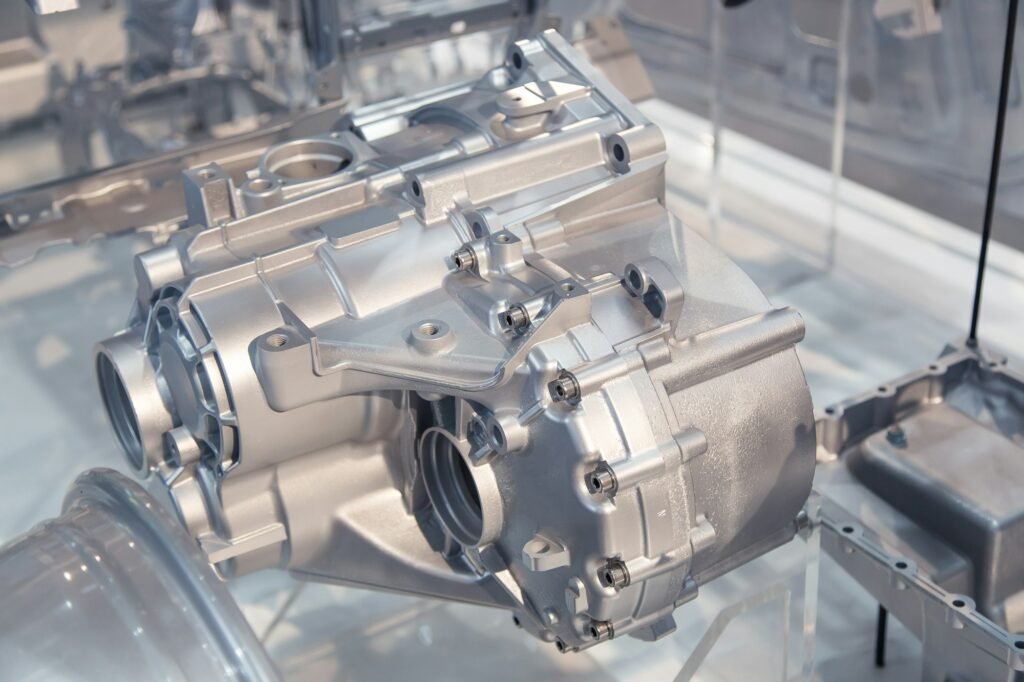
- Querverlegtes 8-DCT-Gehäuse: HPDC- oder Dauerformgussschale mit integrierten Galerien, Vorsprüngen und Halterungen.
- P1 Motoradapter & Pumpengehäuse: Dünnwandige Gussteile halten die Ausrichtung, verwalten NVH und lassen Platz für Kühlmäntel.
- Front-E-Motor-Module: Kompakte Gussgehäuse ermöglichen Axialfluss Hardware vorne, ohne die Aerodynamik oder die Aufhängungsaufnahmepunkte zu beeinträchtigen.
Durch das Gießen lassen sich Teile zusammenfassen (weniger Befestigungselemente und Verbindungen), enge Toleranzen einhalten und Flüssigkeiten durch die Struktur leiten – allesamt wichtige Faktoren bei einem Mittelmotor-Hybrid, wo jeder Millimeter zählt.
Aluminiumrahmen und Torsionssteifigkeit: Guss + Verbundwerkstoffe = Gewinne
Der „Little Bull“ setzt auf einen Aluminiumrahmen mit Carbonverstärkungen (Boden, B-Säule, Spritzwand). Lamborghini gibt an, dass die Torsionssteifigkeit der Rohkarosserie im Vergleich zum Huracán bei ähnlichem Gewicht um ca. 23 % erhöht wurde . Ein solcher Fortschritt erfordert üblicherweise gegossene Knotenpunkte , präzise Verbindungen zwischen Strangpressprofil und Guss sowie intelligente Verbindungstechniken (Klebstoffe + Befestigungselemente). Nochmals: Durch das Gussverfahren werden die Lastpfade optimiert und die Steifigkeit vorhersehbar – so funktionieren Aerodynamik, Fahrwerk und Reifen wie geplant.
Zuverlässigkeit bei 10,000 U/min: Was Guss aushalten muss
Ein Flat-Plane-V8 mit 10 U/min ist nicht gerade sanftmütig. Vibrationsmodi, Ölbelüftung, Wärmeausdehnungsdeltas – alles will sich bewegen. Die Wahl des Gusses wirkt sich direkt aus auf:
- Stärke des Hauptgewebes und Bohrungsrundheit unter Hitze/Zyklus.
- Integrität der Kappenbolzennabe und Fadenauszug Verhalten.
- Kühlmittelmantelform um Blasensieden in der Nähe von Abgasbrücken zu vermeiden.
- NVH-Pfade (Gussrippen und geschlossene Abschnitte), die den Klangcharakter ausmachen oder zerstören.
Dann gibt es noch die Torsionsdämpferstrategie (leichter als eine Ausgleichswelle) und hohle hochfeste Wellen (z. B. einsatzgehärtetes 300M), die das Zweimassenschwungrad → P1-Motor → Getriebe überspannen: Alles steht und fällt mit der Genauigkeit und Stabilität der gegossenen Passflächen und Positioniervorrichtungen.
Häufige Gussrisiken und wie Sie sie kontrollieren (damit Ihr Motor lebt)
- Porosität / Lufteinschluss (HPDC): Verwenden Sie Vakuumdruckguss, Entlüftungsdesign, hochreine Schmelze (Entgasung, Flussmittel), disziplinierte Formtemperatur und Füllgeschwindigkeit.
- Schrumpfung / Hot Spots (Sand/PM): Verwenden Sie Kokillen, gleichmäßige Profile, geeignete Speiser und Steigrohre; simulieren Sie die Erstarrung (MAGMA/Flow-3D).
- Löten / Die-Erosion (HPDC): Beschichtungen (z. B. nitriert/H13 mit Hochleistungskeramik), kontrollierte Schmierzyklen, stabile Matrizentemperaturen.
- Dimensionsdrift nach Wärmeeinwirkung: Bevorzugen T5 auf HPDC; Zielbohrungen und Decks mit eingebauter künstlicher Alterung; Maschine mit Temperaturregelung.
- Korrosionsunsicherheit (Cu-Legierungen): Validieren Sie mit Salzsprühnebel- und zyklischen Korrosionstests; geben Sie bei Bedarf Beschichtungen (Eloxieren/Alodine/Pulver) an.
Warum Axialfluss + Gießen zusammengehören
Axialfluss-Elektromotoren punkten mit hoher Leistungsdichte (dünne, flache Bauform). Ihr Einsatz in der Vorderachse eines Mittelmotor-Hybrids ist nur dann sinnvoll, wenn dadurch Platz für Aerodynamik, Luftführung und Kühlung geschaffen wird. Dies erfordert eng anliegende, dünnwandige Gussteile um Motor, Getriebe und Wechselrichter – genau die Stärke des HPDC-Verfahrens. Geringere Stirnfläche, optimierte Strömung unter der Fahrzeugnase und ein niedrigerer Schwerpunkt sind allesamt Vorteile dieser Gussform.
Was wir lernen können
- Design für frühzeitiges Gießen: Behandeln Sie das Gießen wie Aero- oder Steuerungssysteme – beziehen Sie die Gießereiingenieure in die Konzeptphase ein.
- Setzen Sie gedruckte Kerne strategisch ein: Köpfe, Ladeluftkühler, integrierte Krümmer – drucken Sie, wo Flüssigkeitspfad ist besser als der alte Bohr- und Dübelansatz.
- Wählen Sie T5, wenn HPDC regiert: Wenn Sie Volumen + dünne Wände benötigen, T6 nicht erzwingen; Konstruktionsfestigkeit in Geometrie, Rippen und Stegen.
- Prototyp in Sand, Maßstab in HPDC: Prüfen Sie die Verbrennungs-/Wärmeanordnung in sandgegossenen Köpfen/Blöcken; migrieren Sie Gehäuse und Abdeckungen für SOP zu HPDC.
- Investieren Sie in die Schmelz- und Formdisziplin: Die Zuverlässigkeit bei hohen Drehzahlen ist meist Prozesskontrolle: Krätzemanagement, Wasserstoffkontrolle, Wärmemanagement der Düse und Schussregelung im geschlossenen Regelkreis.
Kurzübersicht: Welches Casting wohin?
| Antriebsstrangteil | Empfohlener Prozess | Warum es funktioniert |
|---|---|---|
| Getriebegehäuse / Pumpenträger | HPDC /PM | Dünne Wände, enge Toleranzen, gute NVH + Flüssigkeitskanäle |
| Wechselrichter-/E-Antriebsgehäuse | HPDC | Wiederholgenauigkeit, Dichtflächen, Wärmeverteilergeometrie |
| Motorblock (Hochdrehzahl-Hybrid) | HPDC (mit T5) oder PM | Volumen + Steifigkeit; T5 für Dimensionsstabilität; PM für geringere Porosität |
| Zylinderkopf (komplexe Mäntel) | Sandguss + 3D-Kerne | Komplexe Kühlung + IEM-Durchgänge; nach dem Gießen bearbeitbar |
| Halterungen, Halterungen, Träger | HPDC | Konsolidierung, Gewichtsreduzierung, geringere Anzahl an Baugruppen |
| Rahmenknoten / Hilfsrahmenverbindungen | Gussknoten + Extrusionen | Steifigkeit bei geringer Masse, saubere Lastpfade |
Häufig gestellte Fragen
Arbeiten mit CastMold
Wenn Sie sich mit mikrolegiertem Guss , gedruckten Kernköpfen oder HPDC-Gehäusen für Hochleistungshybride beschäftigen , kontaktieren Sie uns frühzeitig. CastMold unterstützt Sie bei der gemeinsamen Entwicklung für den Guss , simuliert Fließ- und Erstarrungsvorgänge und sichert Ihnen einen robusten, auf T5 basierenden Ansatz , der Ihre Anforderungen an Festigkeit, Steifigkeit und NVH erfüllt – ohne die Ausbeute zu beeinträchtigen.
Dienstleistungen im Bereich Aluminiumdruckguss
Erfahren Sie mehr über unsere Aluminium-Druckguss-Dienstleistungen in China.