

أهلاً بكم في مدونة كاست مولد التقنية. بصفتي المستشار الفني لكاست مولد، هدفي هو كشف النقاب عن عمليات التصنيع المعقدة التي تُحوّل تصاميمكم الرائعة إلى منتجات ملموسة وعالية الأداء. من بين جميع عمليات التصنيع الحديثة، قليلٌ منها يجمع بين السرعة والدقة والتعقيد تمامًا مثل صب القوالب تحت الضغط العالي (HPDC).
تراه كل يوم. هيكل الألومنيوم خفيف الوزن لجهاز الكمبيوتر المحمول، وموصل سبائك الزنك المعقد في هاتفك، والهيكل السفلي الضخم المكون من قطعة واحدة للسيارة الكهربائية الحديثة - كلها من روائع HPDC.
لكن ما هي هذه العملية؟ وكيف تعمل؟ والأهم من ذلك، كيف يمكنك، كمهندس أو مصمم أو مدير مشتريات، الاستفادة من قوتها مع تجنب مخاطرها؟
هذه ليست مجرد نظرة عامة سريعة، بل هي دراسة معمقة للمهندسين. سنتناول أساسيات الفيزياء، ودورة التصنيع ذات المراحل الأربع، والاختلافات الجوهرية بين الآلات، وعلم السبائك، وقواعد "التصميم من أجل سهولة التصنيع" (DFM) التي يجب اتباعها لضمان نجاح القطعة. في كاست مولد، لا يقتصر الأمر على الجانب النظري، بل هو ممارستنا اليومية. نتجاوز هذه التعقيدات - بدءًا من صب الألمنيوم والزنك بالقوالب وصولًا إلى تصنيع القوالب داخليًا والتشطيب الدقيق باستخدام الحاسوب (CNC) - لنقدم لكم قطعكم في الوقت المحدد وبالمواصفات المطلوبة.
هيا بنا نبدأ.
- ما هو HPDC ولماذا نستخدمه؟
- دورة عملية HPDC: أربع مراحل إنتاج
- الفيزياء الأساسية: إتقان معايير العملية الرئيسية الثلاثة
- الآلات: الغرفة الساخنة مقابل الغرفة الباردة
- علم المواد: اختيار السبائك المناسبة لقطعتك
- الأداة: تشريح قالب HPDC
- ضمان الجودة: دليل عملي لعيوب HPDC
- HPDC في السياق: كيفية مقارنتها بالعمليات الأخرى
- الاستنتاج: CastMold هو شريك HPDC الشامل الخاص بك
- هل أنت مستعد لبدء مشروعك القادم؟
- خدمات صب الألمنيوم
ما هو HPDC-ولماذا نستخدمه؟
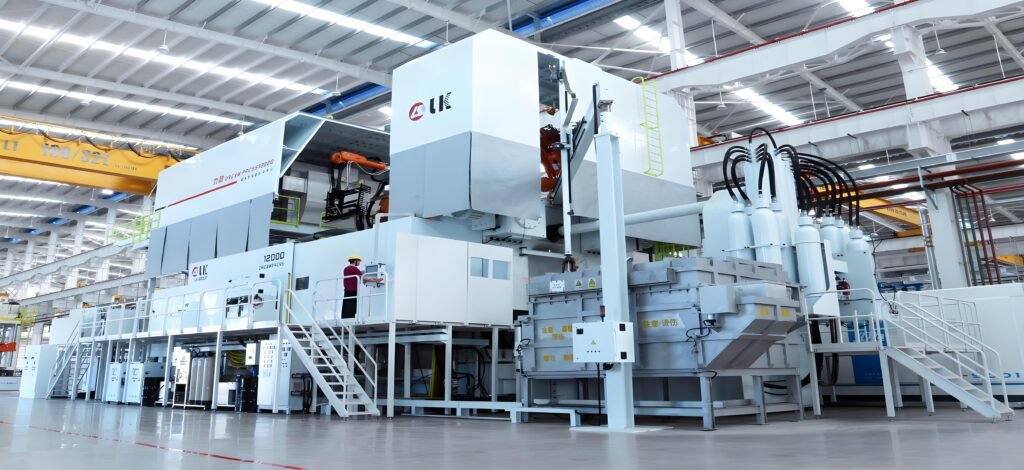
صب القوالب تحت الضغط العالي (HPDC) هي عملية شبه شبكية، حيث يُحقن المعدن المنصهر في قالب فولاذي مُصلّب بسرعة عالية (عشرات الأمتار في الثانية)، ويتصلب تحت الضغط. في صب القوالب تحت الضغط العالي (HPDC) بالغرفة الباردة (كما هو الحال في الألومنيوم)، يُغرف المعدن في غلاف طلقة؛ يدفع مكبس المعدن عبر المجرى إلى القالب. أما في صب القوالب تحت الضغط العالي (كما هو الحال في الزنك)، فتُغمر وحدة الحقن في المصهور.
المفارقة الأساسية في HPDC
تعتمد هذه العملية على مفارقة هندسية رائعة.
- المنفعه: استخدم حقن عالي السرعة للغاية وهذا ما يسمح لـ HPDC بإنتاج أجزاء معقدة بشكل لا يصدق بجدران رقيقة للغاية (تصل إلى 0.40 مم)، حيث يملأ المعدن التجويف بالكامل قبل أن يتصلب قبل الأوان.
- العيب: هذا التدفق المضطرب عالي السرعة هو نفسه السبب المباشر من أهم تحدياتها: المسامية. يتم احتجاز الهواء والغازات بشكل لا يمكن تجنبه أثناء هذا الملء العنيف.
لذا، صُممت العملية برمتها كنظام ثنائي الأجزاء: عملية ملء عالية السرعة تُحدث عيوبًا ، تليها عملية ضغط عالية تُقلل من هذه العيوب . تُعد مرحلة "التكثيف" هذه، التي سنتناولها، إجراءً أساسيًا لمواجهة خصائص عملية الملء الفيزيائية.
يحدد هذا التوازن الإيجابيات والسلبيات التي يجب عليك مراعاتها:
المزايا:
- كفاءة عالية: قادرة على الإنتاج الآلي بكميات كبيرة.
- الهندسة المعقدة: تنتج أجزاء معقدة ذات جدران رقيقة لا تستطيع العمليات الأخرى مطابقتها.
- الدقة واللمسة النهائية: يوفر دقة أبعاد ممتازة وسطحًا ناعمًا، مما يقلل الحاجة إلى التشغيل الثانوي.
- إدراج: يمكننا بسهولة إضافة أجزاء إضافية، مثل البراغي الفولاذية أو البطانات، لتبسيط عملية التجميع.
العيوب:
- المسامية: خطر متأصل في مسامية الغاز الداخلية، والذي يجب إدارته.
- حدود السبائك: يقتصر في الغالب على السبائك غير الحديدية (الألومنيوم والزنك والمغنيسيوم).
- تكلفة الأدوات العالية: تعتبر قوالب الفولاذ معقدة ومكلفة، مما يجعل HPDC فعّالة من حيث التكلفة فقط للإنتاج بكميات كبيرة.
حجم القطعة: على الرغم من أن تقنية "الصب العملاق" تغير هذا الوضع، إلا أن الآلات لها قيود على الحجم.
دورة عملية HPDC: أربع مراحل إنتاج
لفهم عملية HPDC، يجب فهم دورتها. هذا التسلسل بأكمله عبارة عن عملية مُنسقة بدقة، مُحسّنة للسرعة وقابلية التكرار. تستغرق الدورة الكاملة، من الحقن إلى القذف، ما بين بضع ثوانٍ لقطعة صغيرة من الزنك وبضع دقائق لقطعة كبيرة من الألومنيوم المصبوب.
المرحلة 1: تحضير القالب والتثبيت
قبل حقن أي معدن، يجب تحضير القالب.
- التنظيف: يتم تنظيف أسطح القالب من أي بقايا من الدورة السابقة.
- تزييت: تُرش تجاويف القالب بمادة تشحيم أو مادة مانعة للتسرب. تُعد هذه المادة بالغة الأهمية، إذ تُشكل حاجزًا يمنع التصاق الألومنيوم أو الزنك الساخن بقالب الفولاذ (اللحام)، كما تُساعد في التحكم بدرجة حرارة سطح الأداة.
التثبيت: يتم تجميع نصفي القالب - النصف الثابت (الغطاء) والنصف المتحرك (القاذف) - وتثبيتهما معًا بواسطة وحدة التثبيت في آلة صب القوالب. يجب أن تولد هذه الوحدة قوة تثبيت كافية لتحمل ضغط الحقن الهائل المتوقع. يمكن للآلات التجارية توفير قوى تثبيت تتجاوز 4,000 طن. يُعد حساب هذه القوة خطوة هندسية بالغة الأهمية، حيث يعتمد على المساحة الإجمالية المسقطة للجزء ونظام قنواته، مضروبة في ضغط الحقن.
المرحلة الثانية: الحقن متعدد المراحل
هذا هو جوهر العملية، والذي غالباً ما يحدث في جزء من الثانية. إنها ليست دفعة واحدة، بل تسلسل ثلاثي المراحل يتم التحكم فيه بدقة.
- المرحلة الأولى (اللقطة البطيئة): يبدأ مكبس الحقن بالتقدم عند سرعة منخفضةيدفع هذا المعدن المنصهر برفق عبر "كمّ القذف" حتى يصل إلى "البوابة" - نقطة الدخول إلى تجويف القالب. هذه المرحلة الأولى المُتحكّم بها ضرورية لـ طرد الهواء من الأكمام وتقليل الاضطرابات قبل يدخل المعدن إلى تجويف الجزء.
- المرحلة الثانية (اللقطة السريعة): في اللحظة التي يمر فيها المعدن المنصهر عبر البوابة، تتسارع المكبس إلى سرعة عالية للغاية (٣٠-١٠٠ متر/ثانية). تملأ هذه المرحلة عالية السرعة تجويف القالب بالكامل في أجزاء من الثانية، وغالبًا ما تكون أقل من ١٠٠ مللي ثانية. هذه السرعة المذهلة هي ما يضمن وصول المعدن إلى أقصى أطراف القطعة وأنحفها قبل أن يتصلب.
- المرحلة الثالثة (التكثيف): فورا بعد أن يمتلئ التجويف بنسبة 100%، يتم تطبيق دفعة أخيرة شديدة من الضغط على المعدن المنصهر. هذا ضغط التكثيف، والذي يتجاوز في كثير من الأحيان 1,000 بار (100 ميجا باسكال)، هو الحل لـ "مفارقة النواة". فهو يؤدي وظيفتين أساسيتين:
- It يضغط أي غازات متبقية التي تم احتجازها أثناء مرحلة اللقطة السريعة المضطربة، مما أدى إلى تقليل حجم وتأثير مسامية الغاز بشكل كبير.
- It قوى إضافية للمعدن المنصهر في التجويف للتعويض عن انخفاض الحجم (الانكماش) الذي يحدث عندما يبرد المعدن ويتصلب
المرحلة 3: التصلب تحت الضغط
بمجرد حقنه، يبرد المعدن المنصهر ويتصلب فورًا تقريبًا عند ملامسته لأسطح القالب الفولاذي البارد نسبيًا. القالب نفسه عبارة عن مبادل حراري معقد، مزود بقنوات تبريد داخلية معقدة بالماء أو الزيت لإدارة هذا الحمل الحراري.
تتميز معدلات التبريد في عملية الصب بالضغط العالي (HPDC) بسرعتها الفائقة، حيث تتراوح بين 100 و1000 كلفن/ثانية. هذا التصلب السريع، الذي يحدث تحت ضغط مستمر خلال مرحلة التكثيف، هو ما يُنتج بنية دقيقة الحبيبات وكثيفة في المسبوكة النهائية. تُعد هذه البنية الدقيقة الحبيبات سببًا رئيسيًا لتمتع أجزاء الصب بالقالب بصلابة عالية وقوة شد عالية مقارنةً بطرق الصب الأبطأ.
المرحلة الرابعة: الطرد والهز بعد الصب
بعد تصلب الصب تمامًا (في ثوانٍ)، تفتح وحدة التثبيت القالب. ويُحفظ الصب عمدًا في النصف المتحرك (القاذف).
ثم يتم تشغيل نظام دبابيس القذف هيدروليكيًا، مما يدفع المسبوكة النهائية خارج تجويف القالب.
لم يكتمل تصنيع القطعة بعد. فهي لا تزال متصلة بالمواد الزائدة من نظام الصب، والبوابات، وفتحات الفائض، وأي زوائد معدنية رقيقة قد تتسرب من خط الفصل. تُنقل هذه القطعة المصبوبة بالكامل إلى مكبس تشذيب، حيث يقوم قالب التشذيب بقص المواد الزائدة في خطوة واحدة دقيقة. ثم تنتقل القطعة المصبوبة إلى عمليات ثانوية (مثل التشغيل باستخدام الحاسوب أو تشطيب السطح)، ويُعاد صهر المعدن المُشذب وإعادة تدويره.
الفيزياء الأساسية: إتقان معايير العملية الرئيسية الثلاثة
لا يُصنع جزءٌ ناجحٌ بتقنية الصب بالضغط العالي (HPDC) صدفةً، بل هو نتاج تحكم دقيق في الخصائص الفيزيائية المعقدة لهذه العملية . في شركة CastMold، يتمتع مهندسونا بخبرة واسعة في ضبط معايير العملية الأربعة الرئيسية لكل شكل هندسي فريد للجزء.
1. الضغط (الحقن والتكثيف والتثبيت)
الضغط هو الأساس. نتعامل مع ثلاثة أنواع مختلفة:
- ضغط الحقن (P1): هذا هو الضغط الناتج عن النظام الهيدروليكي للماكينة (المجمع) الذي يدفع المكبس إلى الأمام أثناء اللقطة السريعة.
- ضغط التكثيف (P2): هذا هو الضغط النهائي يُطبّق بعد عملية التعبئة. نحسب ونضبط "ضغط التكثيف النوعي" هذا بناءً على نوع السبيكة ومتطلبات القطعة. قد يحتاج غطاء بسيط إلى 400 بار، بينما قد يتطلب مكون هيكلي محكم الضغط أكثر من 1,000 بار لتقليل المسامية.
- قوة الضغط (Fm): كما ناقشنا، هذا هو رد فعل القوة. يجب أن تكون أكبر من إجمالي قوة الفصل، وهي ضغط الحقن مضروبًا في إجمالي المساحة المتوقعة لكل شيء في القالب (الأجزاء، والعوامل، والفائض). هذا حسابٌ غير قابل للتفاوض لمنع الوميض.

2. سرعة (لقطة بطيئة، لقطة سريعة وملء)
تُعتبر السرعة بلا شك من أكثر المعايير تعقيدًا في التحكم. فهي ليست سرعة واحدة، بل "نمط سرعة" يتغير بناءً على موضع المكبس.
- سرعة التسديد البطيء (مقابل): سرعة المكبس أثناء دفعه المعدن عبر الغلاف. نحسب هذه السرعة بناءً على نسبة امتلاء الغلاف لضمان طرد الهواء بسلاسة، دون انسكاب داخل المعدن.

- سرعة التسديد السريعة (V)f): السرعة الحرجة التي تحدد ملء الوقت. وقت التعبئة هو الهدفيُحسب بناءً على سُمك جدار القطعة، ودرجة حرارة السبيكة، ودرجة حرارة القالب، وخصائص التصلب. قد يتطلب الجزء ذو الجدار الرقيق (مثل 1 مم) وقت تعبئة يبلغ 20 ملي ثانية فقط، بينما قد يتطلب الجزء الأكثر سُمكًا (مثل 5 مم) 100 ملي ثانية.

- سرعة البوابة (Vg): هذا هو يقدم سرعة المعدن عند دخوله تجويف القطعة. تعتمد هذه السرعة على سرعة القذف العالية وتصميم القالب. يصمم مهندسونا البوابات لتحقيق سرعة مثالية (مثلاً، 30-60 مترًا في الثانية) لملء القطعة بالكامل دون التسبب في ذرات أو تآكل مفرط.
| سمك الجدار (مم) | سرعة الملء (م/ث) |
|---|---|
| ≤ 0.8 | 46-55 |
| 1.3-1.5 | 43-52 |
| 1.7-2.3 | 40-49 |
| 2.4-2.8 | 37-46 |
| 2.9-3.8 | 34-43 |
| 4.6-5.1 | 32-40 |
| ≥ 6.1 | 28-35 |

3. درجة الحرارة (السبيكة مقابل القالب)
HPDC هي عملية موازنة حرارية. ندير تدرجًا حراريًا هائلًا بين المعدن المنصهر والقالب الفولاذي.
- درجة حرارة صب السبائك: يُحدد هذا بناءً على السبيكة، وسمك الجدار، وتعقيد القطعة. على سبيل المثال، قد تُسكب سبيكة ألومنيوم A380 لقطعة معقدة ورقيقة الجدار عند درجة حرارة تتراوح بين 660 و680 درجة مئوية. إذا كانت درجة الحرارة مرتفعة جدًا، فقد تُعرّض القطعة لخطر "لحام" (لحام) القالب وزيادة زمن دورة العمل. أما إذا كانت درجة الحرارة منخفضة جدًا، فقد تُسبب "إغلاقًا باردًا" أو أخطاء في التشغيل.
- يموت درجة الحرارة: هذه هي المعلمة الأكثر سوء فهم. النرد هو ليس باردًايُسخَّن مسبقًا إلى درجة حرارة تشغيل ثابتة (مثلًا، ٢٢٠-٣٠٠ درجة مئوية للألومنيوم) ويُحافظ على هذه الدرجة بواسطة شبكة مُعقَّدة من قنوات التسخين والتبريد الداخلية. درجة حرارة القالب ثابتة. أساسي للتحكم في التصلب، وضمان الاستقرار الأبعادي، والأهم من ذلك إطالة عمر الأداة باهظة الثمن.
| أشابة | جدار الصب ≤ 3 مم — بسيط | ≤ 3 مم — معقد | > 3 مم — بسيط | > 3 مم — معقد |
|---|---|---|---|---|
| خلائط الزنك | 420-440 | 430-450 | 410-430 | 420-440 |
| سبائك الألومنيوم (محامل السيليكون) | 610-650 | 640-700 | 590-630 | 610-650 |
| سبائك الألومنيوم (محمل النحاس) | 620-650 | 640-720 | 600-640 | 620-650 |
| سبائك الألومنيوم (المحملة بالمغنيسيوم) | 640-680 | 660-700 | 620-660 | 640-680 |
| سبائك المغنيسيوم | 640-680 | 660-700 | 620-660 | 640-680 |
| سبائك النحاس - النحاس الأصفر الشائع | 870-920 | 900-950 | 850-900 | 870-920 |
| سبائك النحاس — النحاس السيليكوني | 900-940 | 930-970 | 880-920 | 900-940 |
| أشابة | معامل | جدار الصب ≤ 3 مم — بسيط | ≤ 3 مم — معقد | > 3 مم — بسيط | > 3 مم — معقد |
|---|---|---|---|---|---|
| خلائط الزنك | سخن درجة الحرارة | 130-180 | 150-200 | 110-140 | 120-150 |
| درجة حرارة التشغيل/التثبيت المستمرة | 180-200 | 190-220 | 140-170 | 150-200 | |
| سبائك الألومنيوم | سخن درجة الحرارة | 150-180 | 200-230 | 120-150 | 150-180 |
| درجة حرارة التشغيل/التثبيت المستمرة | 180-240 | 250-280 | 150-180 | 180-200 | |
| سبائك المغنيسيوم | سخن درجة الحرارة | 170-190 | 220-240 | 150-170 | 170-190 |
| درجة حرارة التشغيل/التثبيت المستمرة | 200-220 | 260-280 | 180-200 | 200-240 |
الآلات: الغرفة الساخنة مقابل الغرفة الباردة
تتوفر الآلات التي تُنفذ هذه العملية بنوعين رئيسيين: آلات ذات حجرة ساخنة وآلات ذات حجرة باردة . ويُحدد الاختيار بينهما بشكل شبه كامل درجة انصهار وخواص السبيكة المراد صبها.
في CastMold، نحن خبراء في كلا الأمرين، مما يسمح لنا باختيار العملية المثالية لمادتك.
آلات الغرف الباردة (للألومنيوم والسبائك عالية الحرارة)
هذا هو العنصر الأساسي لسبائك ذات نقطة انصهار عالية مثل الألومنيوم والمغنيسيوم والنحاس.
- آلية: فرن الصهر هو مستقل من آلة الصب.
- عملية: في عمل كل دورةتُنقل كمية دقيقة من الألومنيوم المصهور (عادةً بواسطة مغرفة آلية) من الفرن إلى "غرفة التبريد" أو غلاف القذف في الآلة. ثم يدفع مكبس هيدروليكي هذه "القذفة" من المعدن إلى القالب.
- لماذا؟ هذا التصميم هو حل هندسي مباشر لمشكلة في علم المواد. الألومنيوم المنصهر عالي الحرارة هو شديدة التآكل72إذا تم غمر مكونات الحقن بشكل مستمر (كما هو الحال في آلة الغرفة الساخنة)، فإن الألومنيوم سوف يذيب بسرعة المكبس الفولاذي وعنق الإوزة.
- تطبيق CastMold: هذه هي العملية التي نستخدمها لجميع أعمالنا يموت الصب سبائك الألومنيوم، بما فيها A380, ADC12.و السي 12 المكونات. إنها مثالية لإنتاج أجزاء قوية، بدءًا من العلب الإلكترونية وحتى مكونات الهياكل الكبيرة للسيارات.
- التنازل عن ميزة ممن أجل الحصول على أخرى: تكون أوقات الدورة أبطأ (على سبيل المثال، 50-90 طلقة في الساعة) بسبب خطوة الملعقة الإضافية.

آلات الغرفة الساخنة (عنق الإوزة) (للزنك والسبائك منخفضة الحرارة)
تم تصميم هذه العملية للسرعة والكفاءة، ولكنها تقتصر على السبائك غير المسببة للتآكل وذات نقطة الانصهار المنخفضة.
- آلية: الفرن الذي يحتوي على المعدن المنصهر هو متكامل إلى آلة الصب.
- عملية: آلية الحقن، والتي تتضمن "عنق الإوزة" والمكبس، هي مغمورة مباشرة في حمام المعدن المنصهر. للحقن، تتحرك المكبس ببساطة إلى الأسفل، مما يجبر المعدن على الصعود إلى عنق الإوزة وإلى داخل القالب.
- سبائك: هذا هو المجال الحصري لـ سبائك الزنك (زاماك)والقصدير والرصاص.
- تطبيق CastMold: هذه هي العملية التي اخترناها للجميع يموت الصب سبائك الزنك، مثل ZAMAK 3 و ZAMAK 5. إن درجة حرارة الصب المنخفضة للزنك لا تسبب تآكلًا للمكونات الفولاذية المغمورة.
الميزة: هذه العملية سريعة للغاية . وبدون خطوة الصب، فإن معدلات الدورة تتراوح عادةً بين 400 و900 طلقة في الساعة ، مما يجعلها مثالية للإنتاج الضخم للأجزاء الدقيقة الصغيرة والمتوسطة الحجم.

علم المواد: اختيار السبائك المناسبة لقطعتك
يُحدد اختيارك للسبائك كل شيء: الآلة، ودرجة حرارة القالب، وخصائص القطعة النهائية، والتكلفة. يقتصر استخدام HPDC بشكل شبه حصري على المعادن غير الحديدية، لأن درجات الحرارة العالية للفولاذ المنصهر قد تُدمر القالب.
| الممتلكات | سبائك الزنك | سبائك الألومنيوم | سبائك المغنيسيوم | سبائك النحاس | فولاذ صلب |
|---|---|---|---|---|---|
| الخصائص الفيزيائية والكيميائية | |||||
| درجة حرارة الانصهار | 5 | 3 | 3 | 2 | 1 |
| كثافة | 3 | 4 | 5 | 2 | 2 |
| التوصيل الكهربائي | 3 | 5 | 3 | 1 | - |
| الموصلية الحرارية | 3 | 1 | 2 | 4 | - |
| المقاومة للتآكل | 3 | 4 | 2 | 4 | - |
| خصائص ميكانيكية | |||||
| قوة الشد | 3 | 2 | 2 | 4 | 5 |
| مقاومة الخضوع | 2 | 3 | 3 | 4 | 5 |
| استطالة | 3 | 2 | 2 | 5 | 5 |
| صلابة التأثير | 3 | 2 | 2 | 5 | 5 |
| خصائص الصب | |||||
| سيولة | 5 | 1 | 4 | 3 | - |
| ميل للتشقق | 5 | 4 | 3 | 4 | 3 |
| الميل إلى اللحام/الالتصاق بالقالب | 5 | 3 | 5 | 4 | - |
| سمك الجدار الأدنى | 5 | 4 | 4 | 3 | - |
سبائك الألومنيوم
| JIS | GB / T | AA (الولايات المتحدة) | الملف الشخصي النموذجي | |
| السي | ADC1. | YL102 / YZA/Si12 | A413.0 | أفضل قابلية للصب؛ ميكانيكية أقل؛ سيولة جيدة وضغط محكم مع التحكم في العملية. |
| السي ملغ | ADC3. | YL101 / YZAlSi10Mg | A360.0 | تأثير وإنتاجية أعلى مقارنة بـ ADC1؛ قابلية صب أقل قليلاً من Al-Si النقي. |
| المغ | ADC5. | YL302 / YZAlMg5Si1 | 518.0 | أفضل مقاومة للتآكل؛ استطالة جيدة؛ قابلية الصب أقل من Al-Si. |
| ألومنيوم-مغنيسيوم-منغنيز | ADC6. | 515.0 | مشابه لـ ADC5 مع تحسين اللدونة؛ قابلية الصب أفضل قليلاً. | |
| الألومنيوم والسي والنحاس | ADC10. | YL112 / YZAlSi9Cu4 | A380.0 | سبيكة "حصان العمل"؛ توازن بين القوة/القابلية للتصنيع/القدرة على الصب. |
| الألومنيوم والسي والنحاس | ADC12. | YL113 / YZAlSi11Cu4 | A383.0 | تحسين السيولة على طائرة A380؛ يستخدم على نطاق واسع للأجزاء ذات الجدران الرقيقة. |
| Al-Si-Cu-Mg | ADC14. | YL117 / YZAlSi17Cu5Mg | B390.0 | مقاومة عالية جدًا للتآكل والسيولة؛ استطالة منخفضة. |
- الحديد (Fe): يحسن أداء الصب بالقالب (مضاد للحام بالقالب)؛ يزيد القوة الميكانيكية، يقلل الاستطالة.
- السيليكون (سي): يحسن قابلية الصب، ويزيد القوة ومقاومة التآكل، ويقلل معامل التمدد الحراري.
- المنغنيز (مينيسوتا): يعزز أداء مكافحة اللحام؛ ويمنع تكوين طور β-Fe الذي يشبه الإبرة.
- النحاس (النحاس): يزيد من القوة ومعامل المرونة ولكنه يقلل من مقاومة التآكل، ويحسن الخصائص الميكانيكية في درجات الحرارة العالية (مقاومة الزحف).
- المغنيسيوم (ملغ): يزيد من قوة السبائك، ويقلل من ميلها للتشقق الساخن.
- السترونتيوم (ريال سعودي): يعدل السيليكون الأيوتكتيكي بشكل فعال، مما يحسن صلابته.
للسبائك عالية القوة والمتانة
- إذا: ضمان قابلية الصب/التشكيل الجيدة.
- الحديد (~0.15%): التحكم في تكوين مراحل الحديد الإبرية للحفاظ على الصلابة.
- مينيسوتا: استخدم Mn بدلاً من Fe لتحسين تحرير القالب (مضاد اللحام).
- ملغ: مجموعة واسعة قابلة للاستخدام؛ ضبط المحتوى وفقًا للخصائص المطلوبة.
- السيد: تعديل السيليكون الأيوتكتيكي بحيث يصبح السيليكون بعد المعالجة الحرارية كرويًا بشكل جيد، مما يحسن من صلابته.
سبائك الزنك (على سبيل المثال، زاماك 3، زاماك 5)
عندما تكون الدقة والجدران الرقيقة واللمسات النهائية للسطح هي أولوياتك القصوى، فإن الزنك هو الحل.
- الخصائص: تُعتبر سبائك الزنك ذات قيمة عالية لـ خصائص الصب المتفوقة. لديهم أدنى نقطة انصهار وسيولة استثنائية، مما يسمح بصب الأجزاء ذات جدران رقيقة للغاية (تصل إلى 0.35 ملم) وميزات معقدة ذات تحمّلات دقيقة للغاية. يُعدّ الزنك، بلا شك، أسهل سبيكة في الصب.
- الفائدة الرئيسية: درجة حرارة الصب المنخفضة (400-425 درجة مئوية) تُسبب ضغطًا حراريًا ضئيلًا جدًا على القالب. هذا يعني عمر الموت أطول بكثير— والتي غالباً ما تكون أطول من قالب الألومنيوم بحوالي 5 إلى 10 مرات— مما قد يؤدي إلى خفض تكلفة كل جزء على المدى الطويل بشكل كبير.
- التشطيب: تتميز مصبوبات الزنك بسطح أملس عالي الجودة بطبيعته، مما يجعلها الركيزة المثالية للمعالجة اللاحقة مثل الطلاء والرسم والكرومات.
- التطبيقات: أجزاء السيارات الداخلية، والأجهزة الزخرفية (المقابض، والحنفيات)، والموصلات الإلكترونية والأغطية (حيث يوفر وزنها شعورًا عالي الجودة وحماية ممتازة من التداخل الكهرومغناطيسي).
سبائك المغنيسيوم (على سبيل المثال، AZ91D)
عندما يكون الوزن الأدنى المطلق هو المحرك الأساسي للتصميم، يكون المغنيسيوم هو المادة المفضلة.
- الخصائص: باعتباره أخف المعادن البنيوية الشائعة، فإن المغنيسيوم هو أخف من الألومنيوم بنسبة 33%إنه يوفر أعلى نسبة قوة إلى وزن، بالإضافة إلى حماية ممتازة من التداخل الكهرومغناطيسي وتخميد الاهتزازات.
- المفاضلات: يأتي بتكلفة مادية أعلى من الألومنيوم، وهو أكثر ليونة عمومًا. كما يتطلب معالجة خاصة (مثل غطاء غازي واقي) عند ذوبانه لمنع الأكسدة والاشتعال.
- التطبيقات: أغلفة الأجهزة الإلكترونية المحمولة (أجهزة الكمبيوتر المحمولة، والكاميرات)، ومكونات السيارات (إطارات عجلة القيادة، ولوحات العدادات)، وأجزاء الطائرات.
الأداة: تشريح قالب HPDC
قالب الصب ليس مجرد قالب بسيط، بل هو آلة متطورة ذات تصميم هندسي دقيق، مصممة لتحمل الصدمات الحرارية والميكانيكية الشديدة لمئات الآلاف من الدورات. وتُعدّ التكلفة العالية والتعقيد الكبير لهذه الأدوات من السمات المميزة لعملية الصب بالضغط العالي. في كاست مولد، يقوم قسم الأدوات لدينا بتصميم وبناء هذه القوالب، مما يمنحنا تحكمًا كاملًا في جودة مشروعك وجدوله الزمني. يُصنع القالب النموذجي من فولاذ الأدوات H13 عالي الجودة، ويتكون من نصفين: نصف ثابت (غطاء) ونصف متحرك (قاذف).
وتشمل السمات الرئيسية:
- تجويف القالب: الفراغ المُصنَّع بدقة والذي يُشكِّل شكل القطعة. غالبًا ما يُصنع هذا الفراغ بشكل منفصل. أدخل من الفولاذ عالي الجودة للأدوات، والذي يتم تركيبه بعد ذلك في "قاعدة قالب" أو حامل أكبر.
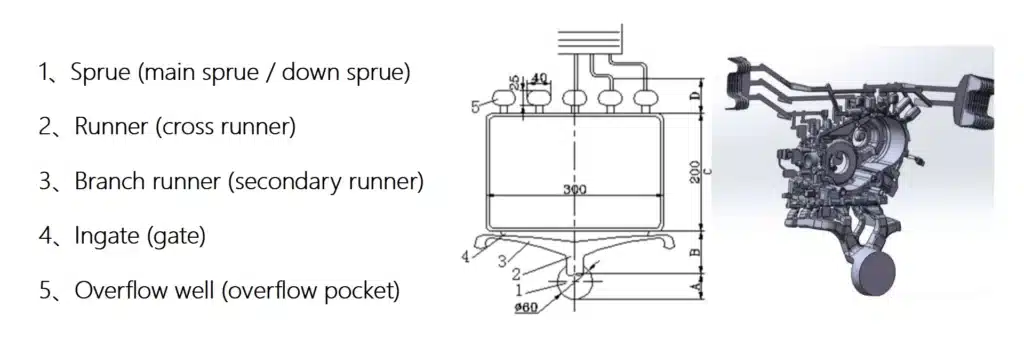
- عداء وبوابات: شبكة القنوات التي تنقل المعدن المنصهر من غلاف الرصاص إلى تجويف القالب. بوابة هي نقطة الدخول المحددة، وتصميمها (الحجم والموقع والزاوية) أمر بالغ الأهمية للتحكم في سرعة التدفق والجودة.
- فتحات التهوية والفيضانات: الفتحات عبارة عن قنوات رقيقة مثل الورق (على سبيل المثال، 0.1-0.2 مم) تسمح للهواء والغازات المحبوسة بالخروج من التجويف أثناء التعبئة عالية السرعة110. الفائض عبارة عن جيوب صغيرة مصممة لالتقاط الواجهة المعدنية الأولية الباردة، مما يضمن ملء المعدن الساخن للجزء.
- دبابيس القاذف: نظام الدبابيس المقواة التي تدفع الصب النهائي خارج القالب بعد التصلب.
- النوى والشرائح (للقطع السفلية): هذه هي الميزات الأكثر تعقيدًا. إذا كان الجزء الذي لديك يحتوي على ميزة لا يمكن تشكيلها بواسطة نصفي القالب الرئيسيين (مثل ثقب جانبي)، فإنه يتطلب شريحة أو قلب متحركيتم تشغيل هذه الآليات هيدروليكيًا أو ميكانيكيًا لتحريكها إلى مكانها وتشكيل الميزة، ثم تراجع قبل فتح القالب، مما يسمح بإخراج القطعة. تُضيف الشرائح تعقيدًا وتكلفة كبيرين إلى الأداة، ولهذا السبب نتناولها أولًا في تحليلنا لنموذج التصنيع متعدد الأبعاد.
ضمان الجودة: دليل عملي لعيوب HPDC
حتى في العمليات شديدة التحكم، قد تحدث عيوب. فهم أسبابها الجذرية هو مفتاح الوقاية. وهنا يكمن تميز فرق ضمان الجودة ومراقبة العمليات لدينا.
التحدي الأساسي: المسامية (الغاز مقابل الانكماش)
المسامية هي العيب الأكثر شيوعًا واستمرارًا في HPDC، وتتجلى في شكل فراغات داخلية قد تؤثر على القوة وقوة الضغط. وتأتي على شكلين:
مسامية الغاز:
- مظهر: فراغات كروية ذات جدران ناعمة.
- السبب: الهواء المحبوس من الحشو المضطرب، أو الغازات من مواد التشحيم المتبخرة.
- الوقاية: ملف تعريف حقن محسن (خاصةً اللقطة البطيئة)، مما يضمن نظافة فتحات تهوية القالب وفعاليتها، وبالنسبة للأجزاء الحرجة، استخدام HPDC بمساعدة الفراغ لإخراج الهواء من القالب قبل حقنة.
مسامية الانكماش:
- مظهر: فراغات متعرجة ذات شكل غير منتظم، غالبًا في أقسام سميكة.
- السبب: عدم كفاية المعدن المنصهر لتغذية قسم أثناء تبريده وانكماشه. هذه هي النتيجة المباشرة لـ"البقع الساخنة" الناتجة عن عدم تناسق سمك الجدار.
- الوقاية: DFM الجيد هو العلاج رقم 1 (جدران موحدة!). بالإضافة إلى ذلك، الإدارة الحرارية الفعالة للقالب وتطبيق ضغط تكثيف كافٍ لتغذية هذه المناطق المتقلصة بالقوة.
العيوب المرتبطة بالتدفق
الانصهار البارد: يظهر هذا على شكل خطوط أو شقوق على السطح حيث التقت جبهتان من المعدن المنصهر ولكنهما كانتا باردتين للغاية بحيث لا تندمجان معًا بشكل كامل.
- السبب: انخفاض درجة حرارة المعدن المنصهر، أو انخفاض درجة حرارة القالب، أو سرعة الحقن غير الكافية.
- الوقاية: زيادة درجة حرارة المعدن أو القالب، أو زيادة سرعة اللقطة السريعة.
عيوب التصنيع: جزء غير مكتمل حيث تصلب المعدن قبل ملء التجويف.
- السبب: على غرار الإغلاق البارد - درجات الحرارة منخفضة للغاية، أو سرعة الحقن/الضغط غير كافية.
علامات التدفق: أنماط متموجة على سطح الصب.
- السبب: اختلافات في تدفق الجبهة، أو فروق درجات الحرارة على القالب، أو رش مواد التشحيم بشكل غير صحيح/مفرط.
العيوب المرتبطة بالقالب
الوميض: شبكة رقيقة من المعدن الزائد تخرج من القالب عند خط الفصل.
- السبب: قوة تثبيت الآلة غير كافية، أو أسطح القالب مهترئة أو تالفة، أو ضغط الحقن الزائد.
- الوقاية: استخدام حساب قوة الشد الصحيحة (Fm) والصيانة المنتظمة للقالب.
اللحام: عيب خطير حيث تلتصق السبيكة المنصهرة (وخاصة الألومنيوم) كيميائياً بسطح قالب الصلب . يؤدي هذا إلى تلف القطعة عند إخراجها وتدمير الأداة بسرعة.
- السبب: ارتفاع درجة حرارة القالب بشكل مفرط، أو انهيار طبقة التشحيم الواقية، أو كيمياء السبائك الخاطئة (على سبيل المثال، كمية قليلة جدًا من الحديد في الألومنيوم).
- الوقاية: التحكم الحراري الصارم للقالب وعملية تشحيم متسقة وعالية الجودة.
HPDC في السياق: كيفية مقارنتها بالعمليات الأخرى
لكي تعرف ما إذا كان HPDC مناسبًا لك، عليك أن ترى مكانه في مشهد التصنيع.
HPDC مقابل الصب بالقالب بالجاذبية (GDC) والصب بالقالب بالضغط المنخفض (LPDC)
الفرق الرئيسي هو طريقة التعبئة.
- GDC يستخدم الجاذبية فقط.
- LPDC يستخدم ضغط هواء منخفضًا ومتحكمًا به (0.7–1.5 بار).
- HPDC يستخدم ذاكرة وصول عشوائي عالية السرعة (تصل إلى 1500+ بار).
وهذا يؤدي إلى مقايضة واضحة:
- HPDC تقدم أسرع معدلات الإنتاج و مبادئ السلوك أفضل قدرة على صنع أجزاء معقدة ذات جدران رقيقةومع ذلك، فإن الملء المضطرب يخلق مسامية عالية، وهو ما يعني عمومًا الأجزاء لا يمكن معالجتها حراريا (يتمدد الغاز المحبوس ويؤدي إلى ظهور بثور في الجزء).
- GDC و LPDC تتمتع بحشوة لطيفة وغير مضطربة. وهذا يؤدي إلى أجزاء ذات مسامية منخفضة جدًا وهيكل أكثر متانة. هذه الأجزاء يمكن معالجتها حراريا للحصول على خصائص ميكانيكية فائقة. المقايضة هي الكثير وقت دورة أبطأ وعدم القدرة على صب أقسام رقيقة جدًا.
- التكلفة: تتميز HPDC بأعلى تكاليف للآلات والأدوات، مما يجعلها مثاليةً لكميات الإنتاج الكبيرة. أما GDC، فتتميز بأقل تكاليف للأدوات، مما يجعلها مناسبةً لكميات الإنتاج المنخفضة.
H3: HPDC مقابل حقن المعادن (MIM)
تبدو هذه العمليات متشابهة ولكنها مختلفة جوهريًا.
- HPDC يقحم المعدن المنصهر.
- MIM يحقن المواد الخام من مسحوق معدني ناعم ممزوج بمادة رابطة بوليمرية. يُمرَّر الجزء "الأخضر" بعد ذلك لعملية "إزالة الرابط" لإزالة المادة الرابطة، يليها "التلبيد" في درجات حرارة عالية، حيث تندمج جزيئات المعدن لتُشكِّل مادة صلبة كثيفة.
الفرق واضح:
- المواد: يمكن لـ MIM معالجة بعيدا مجموعة أوسع من المواد، بما في ذلك الفولاذ المقاوم للصدأ، وفولاذ الأدوات، والتيتانيوم، والتي لا يمكن صبها في قالب.
- التعقيد والحجم: تتميز شركة MIM بالتفوق في الإنتاج أجزاء صغيرة جدًا (<100 جرام) ومعقدة للغاية بدقة استثنائية، مما يؤدي غالبًا إلى التخلص من جميع عمليات التشغيل الثانوية. HPDC أكثر ملاءمة لـ متوسطة إلى كبيرة جدًا المكونات.
- الخصائص: الجزء النهائي من MIM كثيف جدًا (>95%) وله خصائص ميكانيكية تُقارب المعادن المشغولة. أما أجزاء HPDC، فهي قوية، ولكنها تتميز بمسامية طبيعية.
- التكلفة: إن تكاليف الأدوات في كلا النوعين مرتفعة، ولكن المواد الخام المستخدمة في تصنيع MIM (مسحوق معدني ناعم) أغلى بكثير، مما يجعلها الأفضل للأجزاء الصغيرة عالية القيمة وذات الحجم الكبير.

الاستنتاج: CastMold هو شريك HPDC الشامل الخاص بك
يُعدّ صبّ القوالب تحت الضغط العالي ركنًا أساسيًا في التصنيع الحديث، ويتميز بقدرته على إنتاج قطع معدنية معقدة، شبه شبكية الشكل، بسرعة فائقة. وكما رأينا، فهو عملية تتطلب موازنة هندسية معقدة: السرعة مقابل الاضطراب، وكيمياء المواد مقابل نوع الآلة، وتصميم القطعة مقابل فيزياء التصلب.
النجاح ليس صدفة، بل هو نتيجة إتقان هذا النظام المعقد.
إن فهم هذه العملية برمتها - من التحليل الأولي لـ DFM واختيار السبائك إلى تصميم الأداة والتحكم الدقيق في معلمات الصب والتشغيل الآلي CNC النهائي والتشطيب - هو ما نقوم به كل يوم.
لسنا مجرد مورّد، بل شريككم التقني، مستعدّون لمساعدتكم في تجاوز هذه التحديات وتحويل تصميمكم إلى منتج عالي الجودة وجاهز للإنتاج.
هل أنت مستعد لبدء مشروعك القادم؟
فريق الهندسة في كاست مولد جاهز لمساعدتكم. نقدم حلولاً متكاملة لجميع احتياجاتكم في مجال صب القوالب، بدءاً من صب الألومنيوم والزنك وصولاً إلى صناعة القوالب داخل الشركة ، والتصنيع الدقيق باستخدام آلات CNC ، والتشطيب السطحي عالي الجودة.
تواصلوا معنا اليوم للحصول على تحليل مجاني للتصميم من أجل التصنيع (DFM) وعرض أسعار شامل. دعونا نُريكم كيف يُمكننا تحسين تصميمكم، وخفض تكاليفكم، وأن نكون شريككم الموثوق في مجال التصنيع بكميات كبيرة.
خدمات صب الألمنيوم
تعرف على المزيد حول خدماتنا في مجال صب الألمنيوم بالضغط العالي في الصين.






