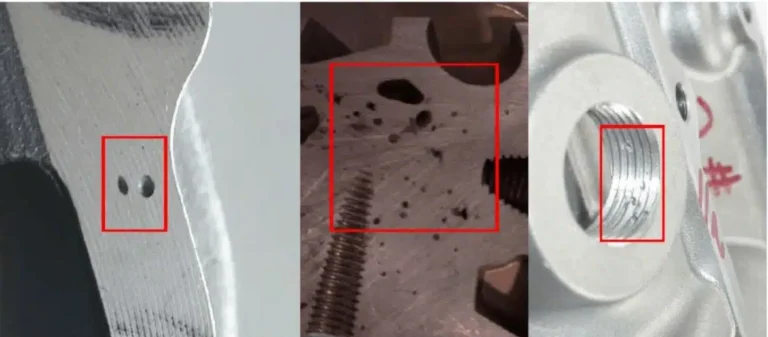
في عملية صب القوالب بالضغط العالي، تتصلب معظم المسبوكات بشكل متسلسل ، حيث تتجمد المناطق البعيدة عن البوابة أولاً، بينما تتصلب المناطق القريبة منها أخيراً. ولكن نظراً لانكماش الألومنيوم المنصهر في كلتا مرحلتي السيولة والتصلب، ينخفض حجم المسبوكة أثناء التجميد. وإذا لم تتمكن المنطقة الأخيرة من التصلب من الحصول على كمية كافية من المعدن السائل تحت الضغط، ستتشكل مسامية انكماشية أو تجاويف انكماشية داخل القطعة.
لا تؤثر هذه العيوب على المظهر فقط؛ بل يمكن أن تؤدي إلى إضعاف الأداء الميكانيكي بشكل كبير وحتى التسبب في التشقق أو الكسر أثناء الخدمة.
ما هي مسامية الانكماش وتجويفات الانكماش؟

على الرغم من مناقشتهما معًا في كثير من الأحيان، إلا أنهما ليسا نفس الشيء:
مسامية الانكماش (الانكماش الدقيق)
- كثير فراغات صغيرة متفرقة موزعة داخل الصب
- يظهر عادة في صب كبير أو أقسام سميكة
- أكثر تجانسًا و"إسفنجية" في البنية
تجويف الانكماش (الانكماش الكلي)
- فراغات كبيرة ومركزة في النقاط الساخنة الداخلية
- الشكل غير منتظم
- جدران التجويف هي خشنة مع بلورات شجيريةعلى عكس مسام الغاز الملساء
- تقع عادة في المناطق المركزية أو الجدران السميكة
يؤدي كلا النوعين إلى تقليل الكثافة والقوة وأداء الختم وموثوقية التصنيع.
انكماش مسامية الصب بالقالب: 9 أسباب حرجة
فيما يلي الأسباب التسعة الأكثر شيوعًا لانكماش مسامية القوالب وتجاويف الانكماش التي يجب عليك فحصها أولاً.
1. تصميم الجزء غير المعقول
إذا كان الجزء يحتوي على:
- النقاط الساخنة الحرارية (تركيز الحرارة)
- تغيرات مفاجئة في سمك الجدار
- الزوايا الحادة أو الانتقالات من الرقيق إلى السميك
ثم تبرد المناطق السميكة ببطء وتتقلص دون تغذية كافية، مما يؤدي إلى ظهور تجاويف أو مسامية.

2. تصميم نظام تبريد القالب الفقير
عندما يتم ترتيب قنوات التبريد بشكل سيئ (الكمية أو التباعد أو العمق الخاطئ)، تصبح فروق درجات الحرارة عبر الجزء كبيرة للغاية، وتتصلب النقاط الساخنة أخيرًا دون تغذية.
3. عدم كفاية التغذية (تعويض الضغط الضعيف)
في عملية الصب بالضغط العالي، غالباً ما تشكل درجة حرارة الرقاقة تدرجاً بين الجزء العلوي البارد والجزء السفلي الساخن . إذا لم تكن منطقة التجميد الأخيرة متصلة بخزان معدني سائل تحت الضغط، فستظهر عيوب الانكماش.
4. درجة حرارة الصب مرتفعة جدًا
يزيد ارتفاع درجة حرارة المصهور من إجمالي حجم الانكماش، ويزيد من خطر تكوّن تجاويف الانكماش. كما يُعزز ارتفاع درجة الحرارة الأكسدة والعيوب المرتبطة بالغاز، مما قد يُفاقم الانكماش.
5. سرعة اللقطة أو ضغط التكثيف منخفض جدًا
إن نسبة الحقن المنخفضة أو ضغط التكثيف المنخفض يعني أنه لا يمكن تعبئة المعدن بإحكام أثناء التصلب، مما يترك فراغات الانكماش.
6. وقت الضغط قصير جدًا
إذا كان وقت الانتظار غير كافٍ، فلن يتمكن المعدن المنصهر من الاستمرار في تغذية المناطق المتقلصة قبل تجميد البوابات.

7. نظام بوابات غير مناسب
أمثلة:
- إنج رقيق جدًا أو صغير جدًا
- اتجاه فطري ضعيف
- تجميد البوابة المبكرة يمنع نقل الضغط والتغذية
8. تأثيرات تركيب السبائك
تزيد بعض العناصر من قابلية الانكماش. بالنسبة لسبائك الألومنيوم والسيليكون، يحسن السيليكون قابلية الصب، لكن زيادة السيليكون تضيق المنطقة شبه الصلبة ، وتطيل وقت التجميد، وتزيد من خطر الانكماش.
9. البسكويت رقيق جدًا
إذا كان حجم المعدن المصبوب منخفضًا، تصبح البسكويت رقيقة جدًا بحيث لا تتمكن من نقل ضغط التكثيف، مما يؤدي إلى إضعاف قدرة التغذية.
كيفية إصلاح مسامية الانكماش في قوالب الصب (سريع، عملي)
1. تحسين بنية الأجزاء
الهدف: القضاء على النقاط الساخنة وجعل التصلب أكثر تجانساً.
الإصلاحات الشائعة:
- استعمل شرائح بدلاً من الزوايا الحادة
- انتقالات سمك سلسة
- أضف أضلاعًا أو هياكل مجوفة لإزالة تركيز الحرارة
2. خفض درجة حرارة الصب (ضمن الإطار الآمن)
تجنب ارتفاع درجة الحرارة. ثبات درجة الحرارة يقلل من الانكماش الكلي واحتمالية حدوث عيوب.
3. ترقية تصميم Ingate
يعدل:
- منطقة إنجيت
- عدد البوابات
- اتجاه التدفق
بحيث يملأ المعدن التجاويف العميقة والجدران الرقيقة والمناطق التي يصعب ملؤها أولاً، مع الحفاظ على الضغط الذي يغذي المناطق المتجمدة الأخيرة.
4. تأكد من سمك البسكويت المناسب
يعمل البسكويت الكافي كمخزن للضغط أثناء التكثيف لتغذية مناطق الانكماش.
5. تطبيق التغذية بالضغط المحلي
إن استخدام دبابيس الضغط أثناء التصلب قد يؤدي إلى دفع المعدن السائل إلى مناطق الانكماش، مما يقلل بشكل فعال من تجاويف الانكماش.
6. تحسين توازن تبريد القالب
- أضف قنوات التبريد بالقرب من مناطق الانكماش
- زيادة قطر القناة أو عمقها
- تمديد وقت الرش محليًا إذا لزم الأمر
يؤدي هذا إلى إزالة الحرارة بشكل أسرع من النقاط الساخنة وتضييق فجوة التصلب.
7. ضبط كيمياء السبائك بدقة
إن تعديل بعض العناصر (على سبيل المثال، زيادة Fe قليلاً أو تقليل Cu في بعض الحالات) يمكن أن يؤدي إلى تقصير وقت التجميد وتقليل مناطق السائل المعزولة، مما يقلل من خطر الانكماش.
دراسة حالة: الانكماش في غطاء مغناطيسي من الألومنيوم
نتائج المحاكاة
- تم تثبيت البوابات بالكامل في 5.9 ق
- ظلت المناطق الساخنة أعلى من درجة حرارة التجمد حتى 18.8 ق
- اختلال التوازن الحراري الشديد + تجميد البوابة المبكر يمنع التغذية بالضغط

إدخال التحسينات
- رفع درجة حرارة الصب من 630 → 640 درجة مئوية
- وقت التصلب الممتد 5.9 → 6.9 ثانية- تحسين التغذية.
- تعزيز التبريد المحلي
- زيادة قطر قناة التبريد وكميتها
- تم استبدال دبوس القلب H13 بـ البريليوم النحاس للحصول على موصلية حرارية أعلى
- تقليل وقت تصلب المنطقة السميكة القصوى 25 → 19 ثانية.
- تحسين اتجاه العداء والبوابة
- فروع منحنية لتقليل انخفاض درجة الحرارة
- تم إعادة توجيه بعض المفصليات نحو مناطق سميكة للحصول على تغذية أفضل.
نتيجة
تم تقليل المسامية/التجويفات الانكماشية بشكل كبير وأصبحت غير مرئية للعين المجردة.

قائمة مراجعة سريعة للتحكم في الانكماش
- إزالة النقاط الساخنة من خلال تصميم الأجزاء الأكثر ذكاءً
- تحقيق التوازن في التبريد وتجنب درجات الحرارة الباردة/الساخنة القصوى
- الحفاظ على درجة حرارة الصب ثابتة - وليس ارتفاع درجة الحرارة
- تأكد من سمك البسكويت المناسب
- منع تجميد البوابة المبكر
- استخدم قدرًا كافيًا من ضغط التكثيف ووقت الانتظار
- أضف دبابيس الضغط في مناطق الانكماش المزمن
- الحفاظ على تركيبة السبائك المستقرة
هل تحتاج إلى مساعدة في إصلاح عيوب الانكماش؟
غالباً ما تكون المسامية الناتجة عن الانكماش والتجاويف نتيجةً مشتركةً لعوامل عديدة، منها بنية القالب، ونظام الصب، وتوازن التبريد، وضغط التغذية في عملية الصب بالضغط العالي . إذا لاحظتَ انكماشاً متكرراً في منطقة محددة، فهذا يعني عادةً ضرورة تحسين الأدوات والعملية معاً.
في شركة كاست مولد ، نقدم خدمات صب القوالب بالضغط العالي وتصنيع القوالب . بدءًا من التحقق من صحة التصميم للتصنيع/تدفق القوالب، وصولًا إلى تحسين أنظمة البوابات والتبريد والإنتاج الضخم المستقر، نساعد عملاءنا على التخلص من العيوب مثل المسامية الناتجة عن الانكماش قبل أن تؤثر على التسليم أو الأداء.
خدمات صب الألمنيوم
تعرف على المزيد حول خدماتنا في مجال صب الألمنيوم بالضغط العالي في الصين.