تحدد أنظمة ماكينات التحكم الرقمي الحاسوبي (CNC) كيفية قراءة الماكينة لبرنامج التحكم الرقمي، وتحريك كل محور، والتحقق من موضعه الفعلي، والتحكم في تغيير الأدوات، وسائل التبريد، والوظائف المساعدة الأخرى. عند الضغط على زر "بدء الدورة" الأخضر، تبدأ هذه الأنظمة الخمسة بالعمل معًا في غضون أجزاء من الثانية.
في المقالتين السابقتين، قدمنا التطور التاريخي لأدوات آلات التحكم الرقمي الحاسوبي (CNC) وشرحنا أنظمة إحداثيات التحكم الرقمي الحاسوبي.
في هذه المقالة، سنذهب خطوة أخرى إلى الأمام:
ما هي الأنظمة التي تُشكّل آلة CNC؟ كيف تعمل هذه الأنظمة معًا؟ ما الذي يحدث بالضبط داخل الآلة التي تُشغّلها يوميًا؟
ماذا يحدث عندما تتلقى أنظمة آلات التحكم الرقمي الحاسوبي أمر بدء الدورة؟
عند الضغط على زر بدء الدورة الأخضر الموجود على لوحة التحكم، تبدأ الآلة في التحرك وفقًا لبرنامج التحكم الرقمي الحاسوبي (CNC).
قد تبدو العملية برمتها أشبه بالسحر.
لكن وراء هذا الإجراء البسيط ظاهرياً يوجد نظام شديد التنسيق والدقة:
يقوم أحد المكونات بقراءة برنامج التشغيل الآلي.
ويقوم جهاز آخر بتحويل الأوامر إلى إشارات كهربائية.
وآخر يقود المحركات.
يقوم جهاز آخر بفحص موضع الآلة الفعلي باستمرار.
يتحكم جهاز آخر في سائل التبريد وتغيير الأدوات والعمليات المساعدة الأخرى.
تشكل هذه المكونات الأنظمة الأساسية الخمسة لآلة CNC.
إن فهم هذه الأنظمة الخمسة لا يقتصر فقط على إشباع الفضول.
عند حدوث عطل في الآلة، تساعدك هذه المعرفة في تحديد الجزء من النظام الذي قد يكون سبب المشكلة. ومع استمرارك في تعلم المزيد من تقنيات التحكم الرقمي بالحاسوب (CNC) المتقدمة، ستوفر لك هذه الأنظمة الخمسة إطارًا واضحًا لفهم المفاهيم الجديدة.
النظام 1: وحدة التحكم CNC - "عقل" الآلة
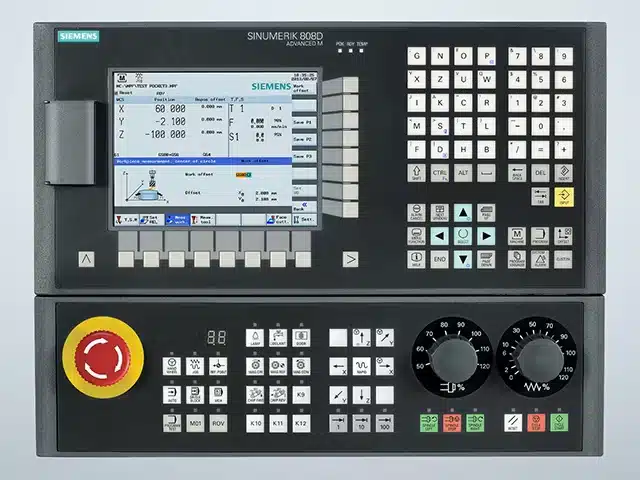
وحدة التحكم CNC هي جوهر آلة التشغيل بأكملها. وهي ما نسميه عادةً نظام CNC أو وحدة التحكم الرقمية أو نظام التحكم CNC.
يمكن شرح عملية تشغيلها من خلال خمس خطوات رئيسية.
قراءة البرنامج
يقرأ جهاز التحكم CNC برنامج NC من الذاكرة الداخلية أو بطاقة CF أو جهاز USB أو واجهة الشبكة.
فك
يقوم هذا النظام بترجمة تعليمات G-code و M-code وغيرها من تعليمات البرامج إلى بيانات يمكن لنظام التحكم الداخلي معالجتها.
حساب الاستيفاء
وفقًا لأوامر الحركة المبرمجة، يقوم جهاز التحكم CNC بحساب المسافة التي يجب أن يتحركها كل محور خلال كل فترة زمنية.
هذا أحد أهم الحسابات التي يقوم بها نظام التحكم الرقمي الحاسوبي (CNC).
على سبيل المثال، يجب تقسيم أمر الانتقال من النقطة أ إلى النقطة ب إلى عدد لا يحصى من خطوات الحركة الصغيرة للغاية. يقوم جهاز التحكم بحساب هذه الخطوات وتنسيقها في الوقت الفعلي.
إرسال أوامر التحكم
يتم تحويل مقدار الحركة المحسوب لكل محور إلى إشارات تحكم كهربائية وإرسالها إلى نظام المؤازرة.
تنسيق الوظائف المساعدة
كما يقوم جهاز التحكم CNC بتنسيق وظائف M-code مثل:
- التحكم في سرعة المغزل
- تغيير الأداة تلقائيًا
- نظام التحكم في سائل التبريد
- تثبيت وفك الآلة
- عمليات الآلات المساعدة الأخرى
لا يقوم جهاز التحكم CNC بتنفيذ البرنامج بشكل سلبي فحسب.
كما أنه يتلقى باستمرار معلومات عن موضع كل محور من محاور الآلة ويصحح أخطاء الحركة في الوقت الفعلي.
تُعد لوحة التحكم وشاشة العرض التي يستخدمها المشغلون كل يوم بمثابة واجهة التفاعل بين الإنسان والآلة لوحدة التحكم CNC.
من خلال هذه الواجهة، يمكن للمشغلين إدخال البرامج وتعديل المعلمات والتحقق من الإحداثيات ومراقبة حالة التشغيل الآلي والتواصل مع نظام التحكم الرقمي الحاسوبي (CNC).
النظام 2: نظام المؤازرة - "عضلات" الآلة
قد يصدر جهاز التحكم CNC أمرًا مثل:
حرك المحور السيني بمقدار 0.001 مم.
لكن يجب تحويل هذا الأمر الرقمي إلى حركة ميكانيكية فعلية. وهذه هي مهمة نظام المؤازرة.
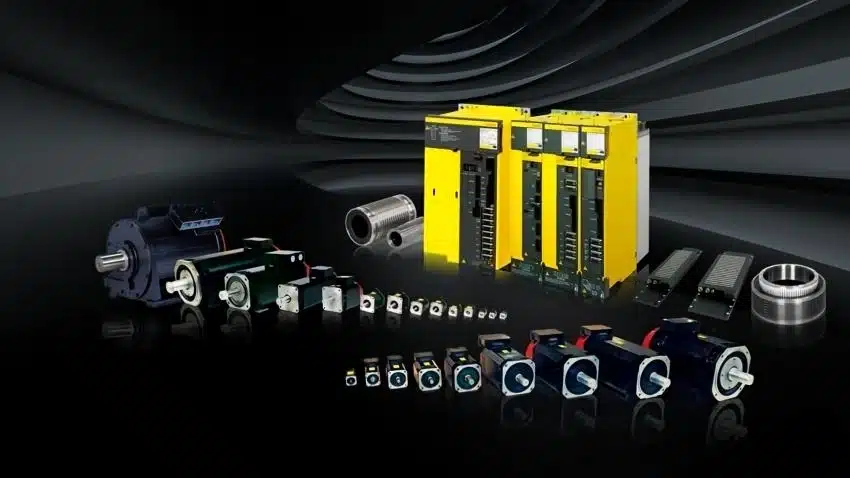
يتكون نظام المؤازرة بشكل أساسي من جزأين.
محرك سيرفو
يستقبل محرك المؤازرة إشارات التحكم من وحدة التحكم CNC، ويقوم بتضخيمها، وتحويلها إلى طاقة كهربائية يمكنها تشغيل المحرك.
إنه يعمل كمضخم طاقة عالي الدقة.
أجهزة السيارات
يقوم المحرك المؤازر بتحويل الطاقة الكهربائية إلى حركة دورانية ميكانيكية.
الفرق الرئيسي بين محرك المؤازرة والمحرك التقليدي هو أن محرك المؤازرة مزود بجهاز تشفير للموضع.
يُمكّن هذا المحرك من التحكم بدقة في زاوية الدوران والاستجابة بسرعة فائقة. إذ يستطيع محرك السيرفو بدء التشغيل، والتوقف، والتسارع، والتباطؤ، أو تغيير الاتجاه في غضون أجزاء من الثانية.
تحتوي آلة CNC عادةً على عدة أنظمة مؤازرة.
أنظمة المؤازرة لمحور التغذية
عادةً ما يكون لكل من المحور X والمحور Y والمحور Z نظام مؤازر تغذية مستقل.
تتحكم أنظمة المؤازرة هذه في حركة أداة القطع ورأس المغزل وطاولة العمل.
نظام سيرفو المغزل
يتحكم محرك المؤازرة الخاص بالمغزل في سرعة دوران المغزل وأداة القطع.
يختلف تركيز محرك المؤازرة الخاص بالمغزل قليلاً عن تركيز محرك المؤازرة الخاص بمحور التغذية.
تركز أنظمة المؤازرة ذات محور التغذية بشكل أساسي على دقة تحديد المواقع . يجب تحقيق مسافة الحركة المطلوبة بدقة.
يركز محرك الدوران بشكل أساسي على استقرار السرعة . أثناء القطع، يجب أن تظل سرعة الدوران ثابتة ولا ينبغي أن تتقلب بشكل كبير بسبب تغير قوى القطع.
بالنسبة لآلة CNC خماسية المحاور، يلزم عادةً نظامان إضافيان للتحكم في المحاور الدوارة، مثل المحور A أو المحور B أو المحور C.
ونتيجة لذلك، قد تعمل خمسة أو ستة أنظمة مؤازرة في وقت واحد أثناء عملية التصنيع بخمسة محاور.
النظام 3: الهيكل الميكانيكي - الهيكل العظمي والمفاصل
يقوم المحرك المؤازر بتوليد حركة دورانية.
ومع ذلك، تتطلب عمليات التصنيع باستخدام الحاسوب حركة خطية دقيقة، وتحديد المواقع الدورانية، وحركة متحكم بها لأداة القطع وقطعة العمل.
يقوم الهيكل الميكانيكي للآلة بتحويل دوران المحرك إلى حركة دقيقة لمكونات الآلة.
تشمل الأجزاء الرئيسية للهيكل الميكانيكي ما يلي.
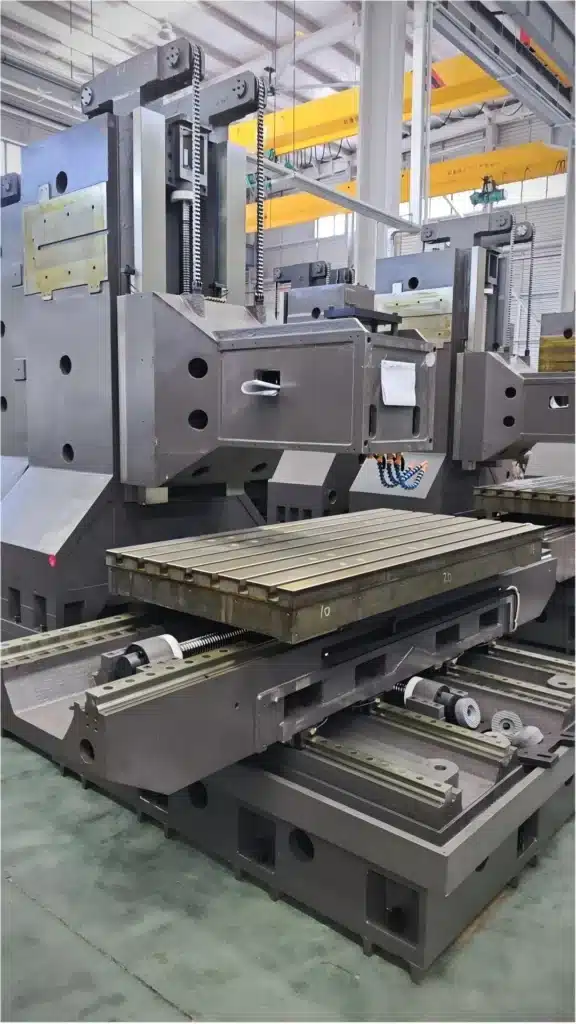
سرير الآلة والإطار
قاعدة الماكينة هي الهيكل الداعم الأساسي لأداة آلة التحكم الرقمي الحاسوبي (CNC).
وهي مصنوعة عادة من الحديد الزهر أو صفائح الفولاذ الملحومة.
يجب أن يوفر سرير الآلة عالي الجودة ما يلي:
- صلابة هيكلية عالية
- مقاومة جيدة للاهتزاز
- أداء أبعادي مستقر
- دعم موثوق للمكونات المتحركة
تُعد صلابة قاعدة الماكينة ومقاومتها للاهتزازات أمراً ضرورياً للحفاظ على دقة التشغيل.
التوجيهات الخطية
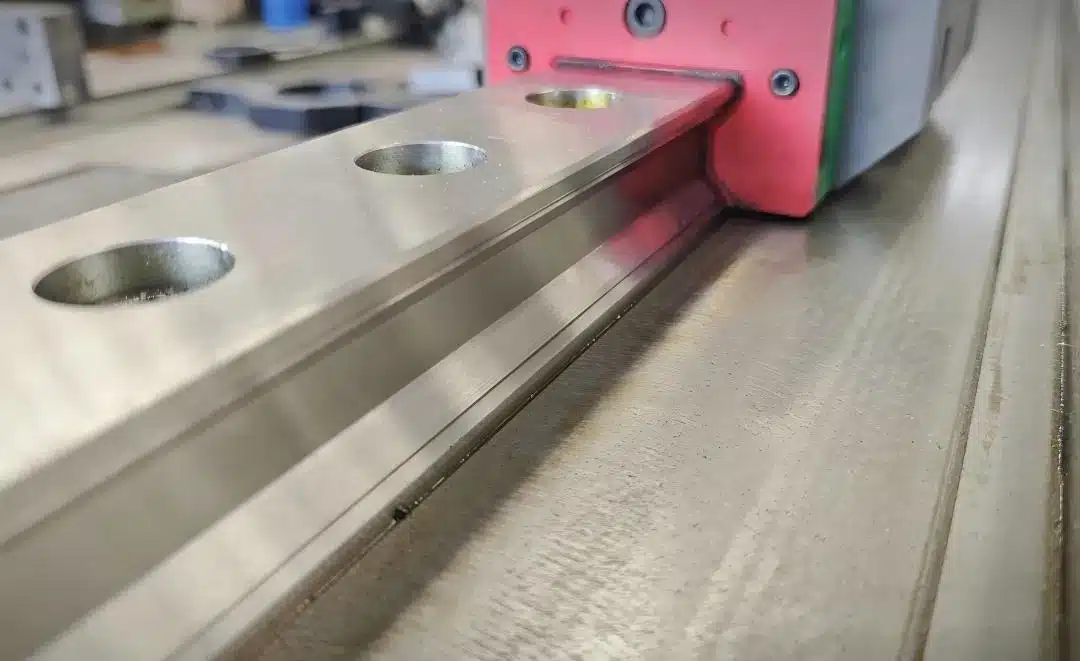
تقوم الموجهات الخطية بتوجيه طاولة العمل ورأس المغزل على طول اتجاهات حركة محددة.
تستخدم مراكز التشغيل الحديثة عادةً أدلة الدوران الخطية لأنها توفر ما يلي:
- الاحتكاك المنخفض
- دقة عالية في الحركة
- ردفعل سريع
- سرعات تغذية عالية
- قابلية جيدة لتكرار تحديد المواقع
قد تستخدم آلات التحكم الرقمي الحاسوبي عالية الدقة مسارات توجيه هيدروستاتيكية. تعمل هذه المسارات بمستوى احتكاك منخفض للغاية وتوفر سلاسة ودقة فائقتين.
الكرة برغي
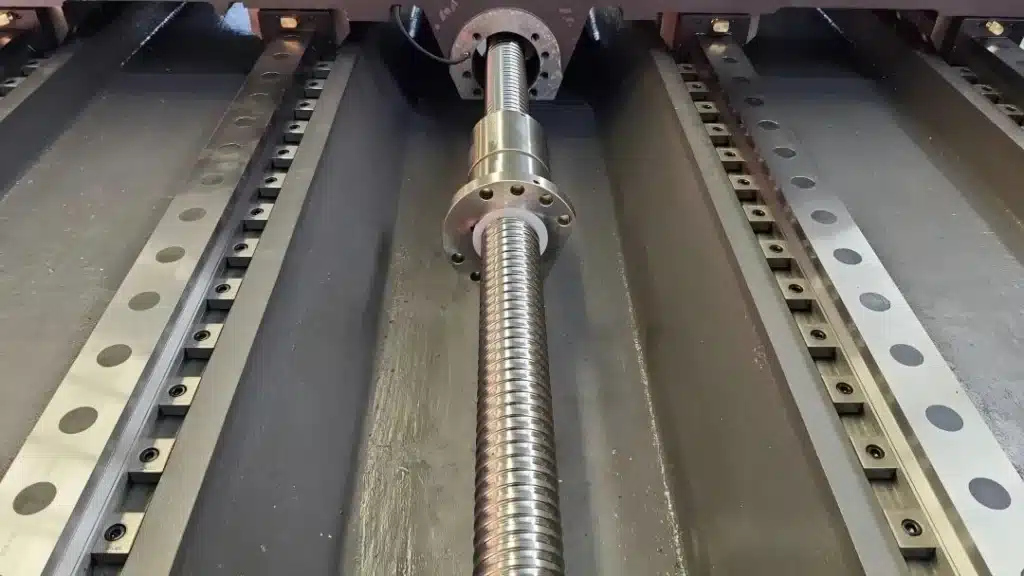
يُعد البرغي الكروي مكونًا أساسيًا يحول الحركة الدورانية للمحرك المؤازر إلى حركة خطية لطاولة العمل أو رأس المغزل.
داخل مجموعة لولب الكرة، تتدحرج كرات فولاذية بين عمود اللولب والصامولة لنقل القوة.
نظراً لأن الاحتكاك الدوراني أقل بكثير من الاحتكاك الانزلاقي، فإن براغي الكرات يمكن أن توفر نقلاً عالي الكفاءة ودقة تحديد المواقع على مستوى الميكرومتر.
مغزل
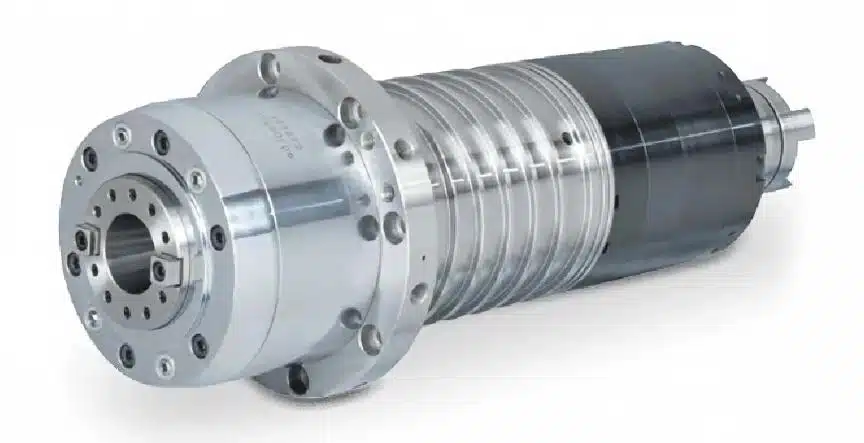
يحمل المغزل أداة القطع ويديرها بسرعة عالية.
تؤثر دقة المغزل، وخاصة انحراف المغزل، بشكل مباشر على دقة التشغيل النهائية وجودة السطح.
تحدد سرعة دوران المغزل القصوى أيضًا سرعات القطع التي يمكن للآلة دعمها.
يمكن أن تصل سرعة دوران مغازل CNC عالية السرعة إلى 40,000 دورة في الدقيقة أو حتى أعلى من ذلك.
النظام 4: نظام القياس والتغذية الراجعة - "عيون" التحكم ذي الحلقة المغلقة
يُعد نظام التغذية الراجعة بالغ الأهمية، على الرغم من أن العديد من المبتدئين في مجال التحكم الرقمي الحاسوبي قد لا يفهمون وظيفته بشكل كامل.
لنفترض أن وحدة التحكم CNC تأمر محرك السيرفو بالدوران عشر دورات.
كيف يعرف نظام التحكم ما إذا كان المحرك قد أكمل عشر دورات بالضبط؟
كيف يعرف النظام ما إذا كانت أداة القطع قد تحركت المسافة المطلوبة؟
والجواب هو نظام القياس والتغذية الراجعة.
تتمثل وظيفتها في قياس موضع الآلة الفعلي في الوقت الحقيقي وإرسال المعلومات مرة أخرى إلى وحدة التحكم CNC.
يقوم جهاز التحكم بمقارنة الموضع الفعلي مع الموضع المطلوب ويقوم تلقائيًا بتصحيح أي انحراف.
يمكن وصف هذه العملية المستمرة على النحو التالي:
الأمر ← التنفيذ ← قياس الموقع الفعلي ← مقارنة الأخطاء ← تصحيح الأمر
تُسمى هذه الدورة بالتحكم ذي الحلقة المغلقة ، وهي إحدى الآليات الأساسية التي تسمح لآلات CNC بتحقيق دقة عالية في تحديد المواقع.
يُستخدم نوعان شائعان من أجهزة قياس الموضع في آلات التحكم الرقمي الحاسوبي (CNC).
التشفير الروتاري
يتم عادةً تركيب جهاز التشفير الدوراني على عمود محرك المؤازرة.
يقيس زاوية الدوران وسرعة المحرك.
ومع ذلك، ولأن جهاز التشفير الدوراني يقيس الموضع من جانب المحرك بدلاً من قياسه مباشرة على طاولة العمل، فقد تظل الأخطاء الناتجة عن برغي الكرة أو الوصلة أو التمدد الحراري أو التشوه المرن موجودة.
يُعرف هذا التكوين بنظام التحكم شبه المغلق.
تستخدم معظم مراكز التشغيل الآلي هذا النوع من أنظمة التغذية الراجعة.
بحسب المقال الأصلي، فإن دقة تحديد المواقع النموذجية هي تقريبًا:
± 0.005 إلى ± 0.01 مم
مقياس خطي
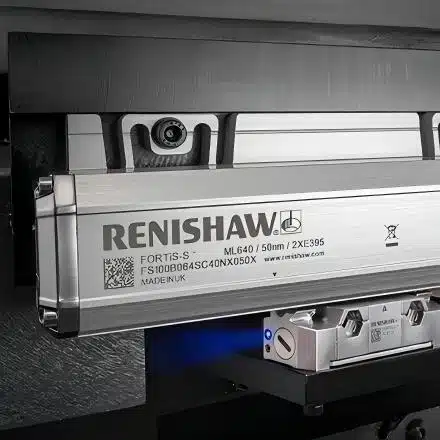
يتم تركيب مقياس خطي مباشرة بجانب دليل الماكينة ويقيس الإزاحة الخطية الفعلية لطاولة العمل.
لأنه يقيس موضع طاولة العمل بشكل مباشر، فإنه يستطيع التعويض عن الأخطاء الناتجة عن برغي الكرة ومكونات النقل الأخرى.
يُعرف هذا التكوين بنظام التحكم ذي الحلقة المغلقة بالكامل.
يوفر دقة أعلى في تحديد المواقع، وقد يحقق ما يقارب:
± شنومك مم
تُجهز آلات CNC عالية الدقة ومراكز التصنيع الدقيقة ذات المحاور الخمسة عادةً بمقاييس خطية.
النظام 5: نظام الوظائف المساعدة - مساعدة الآلة على إنجاز العمل
تضمن الأنظمة الأربعة الأولى أن أداة القطع يمكنها التحرك بدقة.
ومع ذلك، فإن الحركة الدقيقة وحدها لا تكفي لإكمال عملية التصنيع بأكملها.
تتطلب آلة التحكم الرقمي الحاسوبي (CNC) أيضاً العديد من الأنظمة المساعدة.
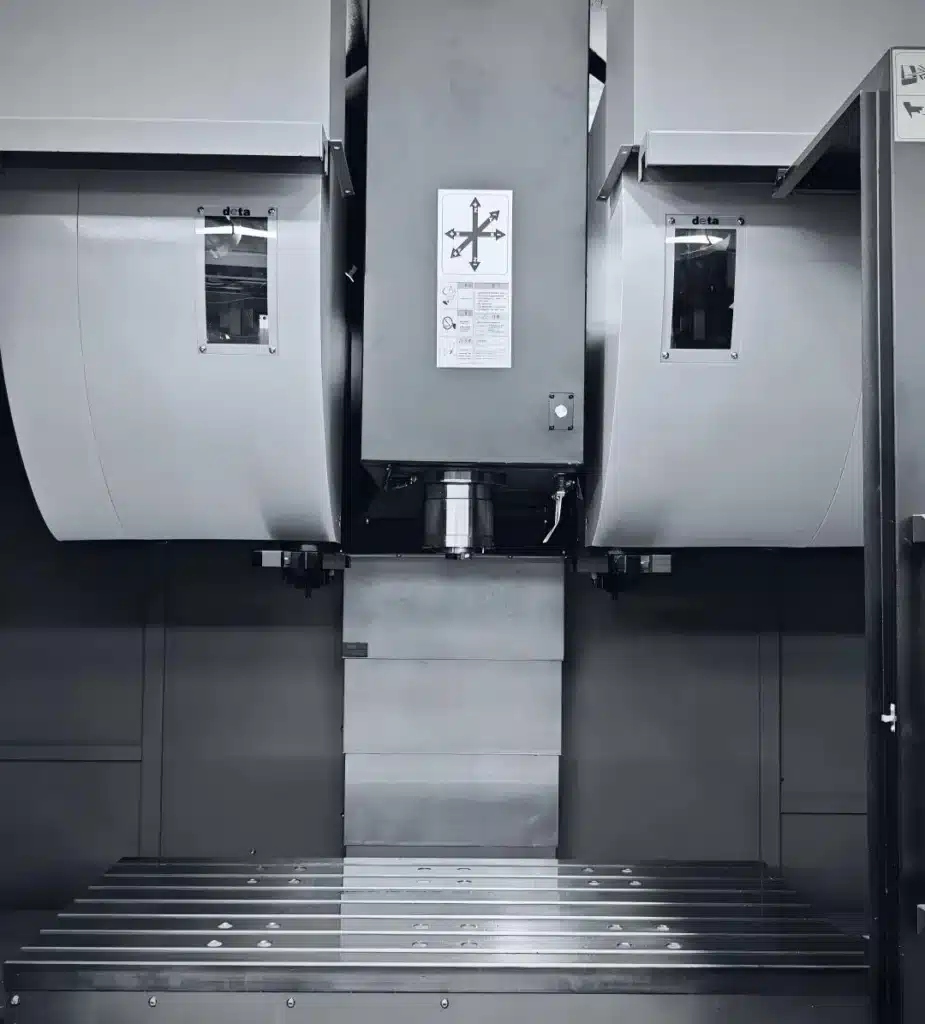
مبدل الأدوات التلقائي
يُعد جهاز تغيير الأدوات الأوتوماتيكي ، والذي يُختصر عادةً إلى ATC ، أحد أهم ميزات مركز التشغيل الآلي.
تحتوي مخزن الأدوات على عدة أدوات قطع. وعندما يتطلب الأمر تغيير أداة، تقوم آلية تغيير الأدوات أو الذراع الروبوتية بإتمام العملية تلقائيًا.
عادةً ما تستغرق عملية تغيير الأداة بالكامل بضع ثوانٍ فقط.
قد تتراوح سعة مخزن الأدوات من حوالي ثماني أدوات إلى أكثر من مائة أداة، وذلك حسب تكوين الآلة.
مبرد
أثناء عملية التشغيل الآلي، تتولد كمية كبيرة من الحرارة بين أداة القطع وقطعة العمل.
يؤدي سائل التبريد أو سائل القطع عدة وظائف:
- خفض درجة حرارة القطع
- تزييت منطقة القطع
- التخلص من الرقائق
- حماية أداة القطع
- تحسين جودة السطح
تشمل طرق التبريد الشائعة رش سائل التبريد الخارجي وتبريد المغزل.
يتدفق سائل التبريد عبر المغزل من خلال الممرات الداخلية في المغزل وأداة القطع ويتم توصيله مباشرة إلى منطقة القطع.
الأنظمة الهوائية والهيدروليكية
تُستخدم الأنظمة الهوائية والهيدروليكية في عمليات الآلات التي تتطلب قوة عالية نسبياً.
وتشمل التطبيقات النموذجية:
- لقط الشغل
- حركات تغيير الأدوات
- فك تثبيت الأداة
- تحرير أداة المغزل
- تشغيل التركيب
- آليات تحديد المواقع الهيدروليكية
وحدة التحكم المنطقية القابلة للبرمجة (PLC)
تتولى وحدة التحكم CNC بشكل أساسي التحكم في الحركة.
ومع ذلك، تحتوي آلة التشغيل أيضًا على عدد كبير من عمليات التبديل والتحكم التسلسلي، مثل:
- تغيير الأداة تلقائيًا
- تبديل سائل التبريد
- نظام تعشيق الأبواب الواقية
- لقط هيدروليكي
- التحكم في التزييت
- كشف إنذار
- وظائف سلامة الآلة
تتم معالجة هذه العمليات عادةً بواسطة وحدة تحكم منطقية قابلة للبرمجة متكاملة ، أو PLC.
يعمل كل من وحدة التحكم المنطقية القابلة للبرمجة (PLC) ووحدة التحكم في التحكم الرقمي الحاسوبي (CNC) معًا لتشكيل نظام التحكم الكامل في الآلة.
تدفق الإشارات بين الأنظمة الأساسية الخمسة
يمكن فهم عملية التصنيع باستخدام الحاسوب (CNC) بأكملها من خلال سلسلة الإشارات التالية:
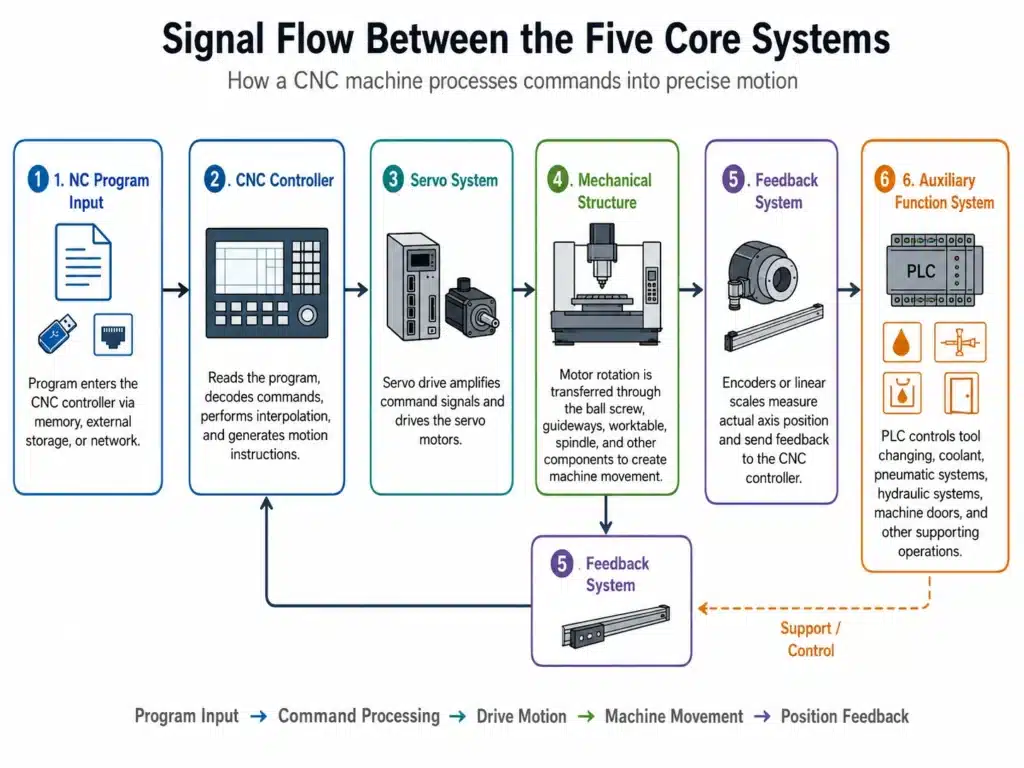
هذا ما يحدث بعد أن يضغط المشغل على زر بدء الدورة.
إنها عملية تحكم ذات حلقة مغلقة عالية الدقة قد تتكرر آلاف المرات كل ثانية.
مقدمة عن العلامات التجارية الرئيسية لأنظمة التحكم CNC
بعد فهم دور وحدة التحكم CNC، يمكننا إلقاء نظرة سريعة على العديد من العلامات التجارية الرئيسية لأنظمة التحكم CNC.
فانوك
FANUC هي علامة تجارية يابانية وواحدة من أكثر الشركات المصنعة لأنظمة التحكم CNC استخدامًا في العالم.
تشتهر أنظمتها بالاستقرار والموثوقية والنظام البيئي التقني الراسخ.
تُستخدم أنظمة FANUC على نطاق واسع في مصانع التصنيع، وغالبًا ما تُعتبر نقطة انطلاق مناسبة لمشغلي ومبرمجي أنظمة التحكم الرقمي الحاسوبي (CNC).
سيمنز سينومريك
سيمنز هي علامة تجارية ألمانية، وتستخدم أنظمة SINUMERIK CNC الخاصة بها على نطاق واسع في أدوات الآلات الأوروبية.
يتم تثبيت برنامج SINUMERIK ONE بشكل شائع على أدوات الآلات المتطورة ويوفر وظائف قوية ودعمًا شاملاً للتصنيع بخمسة محاور.
ومع ذلك، بالمقارنة مع بعض الأنظمة الأخرى، قد يكون منحنى التعلم الخاص بها شديد الانحدار نسبياً.
تُستخدم أنظمة التحكم الرقمي بالحاسوب من سيمنز على نطاق واسع في تطبيقات السيارات والفضاء والتصنيع المتقدم.
هايدنهاين تي إن سي
هايدنهاين هي أيضاً علامة تجارية ألمانية.
تركز أنظمة التحكم TNC الخاصة بها بشكل أساسي على آلات الطحن ومراكز التشغيل الآلي.
تشتهر أنظمة هايدنهاين بوظائفها المتقدمة ذات المحاور الخمسة وتحظى بتقدير كبير في مجال تصنيع الطيران والفضاء، وتصنيع القوالب الدقيقة، وغيرها من التطبيقات عالية الدقة.
العلامات التجارية الصينية الرائدة لأنظمة التحكم CNC
شهدت العلامات التجارية الصينية لأنظمة التحكم CNC تطوراً سريعاً في السنوات الأخيرة.
| العلامة | الشركة | المزايا الرئيسية | وضع السوق | دعم خماسي المحاور |
|---|---|---|---|---|
| سلسلة هواتشونغ 9 | هوا تشونغ سي إن سي | وحدة المعالجة المركزية المطورة في الصين وتقنية التحكم المستقل | أنظمة المستوى المبتدئ إلى المتوسط والاستبدال المحلي | معتدل |
| GSK | قوانغتشو CNC | أسعار تنافسية ومجموعة منتجات داعمة كاملة | ماكينات CNC اقتصادية | معتدل |
| كيدي جي إن سي 62 | كيدي سي إن سي | وظائف التشغيل الآلي المتزامنة خماسية المحاور ووظائف الخراطة والطحن | سوق المنتجات المتوسطة إلى الراقية | قوية نسبيا |
| سينتيك | تكنولوجيا سينتيك | توافق قوي مع برامج التصنيع بمساعدة الحاسوب (CAM)، وواجهة سهلة الاستخدام، واستخدام واسع النطاق على الآلات الصينية خماسية المحاور | سوق متوسطة الحجم تشهد نموًا سريعًا في خمسة محاور | قوية نسبيا |
ملخص: فهم أنظمة ماكينات التحكم الرقمي الحاسوبي (CNC)
تتكون آلة CNC من خمسة أنظمة أساسية.
تحكم CNC:
عقل الآلة. يقرأ البرنامج، ويجري حسابات الاستيفاء، ويرسل أوامر الحركة.
نظام المؤازرة:
عضلات الآلة. فهي تُشغّل المحركات وتتحكم في الحركة الدقيقة لكل محور.
الهيكل الميكانيكي:
الهيكل والمفاصل الخاصة بالآلة، بما في ذلك قاعدة الآلة، والموجهات، والبراغي الكروية، وطاولة العمل، والمغزل.
نظام القياس والتغذية الراجعة:
عيون الآلة. فهي تقيس الموضع الفعلي وتتيح التحكم في الحلقة المغلقة.
نظام الوظائف المساعدة:
يد الآلة. فهي تتحكم في تغيير الأدوات، وسائل التبريد، الأنظمة الهيدروليكية، الأنظمة الهوائية، وغيرها من الوظائف الداعمة.
عندما تعمل هذه الأنظمة الخمسة معًا، يمكن لآلة CNC تحويل برنامج التصنيع الرقمي إلى عمليات تصنيع دقيقة وقابلة للتكرار وآلية.
دعم التصنيع باستخدام الحاسوب من القوالب المصبوبة
في شركة كاست مولد، تعتبر عمليات التصنيع باستخدام الحاسوب جزءًا مهمًا من خدمة التصنيع الشاملة التي نقدمها.
بدءًا من تطوير قوالب الصب وصب سبائك الألومنيوم أو الزنك وصولاً إلى التصنيع باستخدام الحاسب الآلي، والتشطيب السطحي، والفحص، والشحن، فإننا ندعم العملاء طوال عملية الإنتاج الكاملة.
تساعد قدراتنا في مجال التصنيع باستخدام الحاسوب (CNC) على تحسين ما يلي:
- اتساق الأبعاد
- دقة التجميع
- سطح مانع للتسرب
- دقة الخيوط والثقوب
- موثوقية الإنتاج على دفعات
للحصول على مكونات مصبوبة حسب الطلب، أو تطوير القوالب، أو متطلبات التصنيع الثانوي باستخدام الحاسوب، يرجى الاتصال بفريقنا وإرسال رسوماتك ثنائية الأبعاد، ونماذجك ثلاثية الأبعاد، ومتطلبات المواد، وحجم الإنتاج المقدر.
خدمات صب الألمنيوم
تعرف على المزيد حول خدماتنا في مجال صب الألمنيوم بالضغط العالي في الصين.