قبل التعرف على أنظمة الإحداثيات، يمكنك أولاً قراءة دليلنا حول ماهية آلة CNC وكيف تطورت تقنية CNC.
يُحدد نظام إحداثيات ماكينة التحكم الرقمي الحاسوبي (CNC) كيفية تحديد الماكينة لموقع أداة القطع وقطعة العمل ونقطة الأصل. وبدون مراجع إحداثيات مُحددة بشكل صحيح، لا تستطيع ماكينة التحكم الرقمي الحاسوبي تحويل الأبعاد المُبرمجة بدقة إلى حركات محاور فعلية.
لا يمكن لآلة التحكم الرقمي الحاسوبي (CNC) أن تتحرك بدقة إلا إذا كانت تعرف ثلاثة أشياء:
- حيث تقع الآلة ضمن نطاق حركتها
- مكان وضع قطعة العمل على طاولة الماكينة
- مكان وجود نقطة القطع للأداة المختارة
يتم تحديد هذه المناصب من خلال مراجع الإحداثيات وقيم التعويض.
يُعدّ فهم نظام إحداثيات الماكينة ونظام إحداثيات العمل ومرجع الأداة أمرًا بالغ الأهمية لمشغلي آلات التحكم الرقمي الحاسوبي (CNC) ومبرمجيها ومهندسي التصنيع. إذ يمكن أن تتسبب اتجاهات المحاور غير الصحيحة، أو إزاحات العمل، أو قيم تعويض الأداة في حدوث أخطاء في الأبعاد، واصطدامات بين الأدوات، وتلف قطع العمل.
تشرح هذه المقالة قاعدة اليد اليمنى، ونظام إحداثيات الآلة، ونظام إحداثيات العمل، وإزاحات العمل G54-G59، وتعويض الأدوات. كما توضح كيفية تطبيق هذه المفاهيم في تصنيع قوالب الصب بالقوالب وعمليات التشغيل الثانوي باستخدام الحاسوب (CNC).
- ما هو نظام إحداثيات آلة التحكم الرقمي الحاسوبي (CNC)؟
- لماذا تحتاج آلات التحكم الرقمي الحاسوبي (CNC) إلى أنظمة إحداثيات
- قاعدة اليد اليمنى لآلات التحكم الرقمي الحاسوبي
- كيفية تعريف محاور X و Y و Z
- ما هو نظام إحداثيات الآلة؟
- ما هو نظام إحداثيات العمل؟
- ما هي إزاحات العمل من G54 إلى G59؟
- نقاط مرجعية للأداة وتعويض الأداة
- تعويض طول الأداة
- تعويض نصف قطر الأداة
- كيفية عمل المراجع الإحداثية معًا
- لماذا قد تتحرك طاولة الآلة في الاتجاه المعاكس
- أنظمة الإحداثيات CNC في تصنيع قوالب الصب
- تشكيل تجاويف القوالب وحشوات القلب
- شرائح التشغيل الآلي وجيوب الإدخال
- التصنيع باستخدام الحاسوب لأجزاء الصب
- مثال: غلاف من الألومنيوم المصبوب
- لماذا يجب أن يبدأ التخطيط التنسيقي خلال مرحلة التصميم للتصنيع
- أخطاء شائعة في ضبط إحداثيات آلات التحكم الرقمي الحاسوبي
- إجراءات التحقق من الإحداثيات الموصى بها
- إدارة إحداثيات التحكم الرقمي بالحاسوب في قوالب الصب
- خدمات صب الألمنيوم
ما هو نظام إحداثيات آلة التحكم الرقمي الحاسوبي (CNC)؟
يوفر نظام إحداثيات ماكينة التحكم الرقمي الحاسوبي (CNC) المرجع الموضعي اللازم لحركة الماكينة بدقة. فهو يساعد وحدة التحكم CNC على تحديد موضع الماكينة، ونقطة بداية قطعة العمل، ونقطة القطع الفعالة للأداة المختارة.
لماذا تحتاج آلات التحكم الرقمي الحاسوبي (CNC) إلى أنظمة إحداثيات
يحتوي برنامج تشغيل آلات CNC على أوامر تحديد المواقع.
على سبيل المثال، قد يُصدر البرنامج تعليمات للجهاز بالانتقال إلى:
X50.000 Y25.000 Z-5.000ومع ذلك، فإن هذه القيم لا معنى لها ما لم يعرف نظام التحكم الرقمي مكان وجود نقاط الصفر X و Y و Z.
لذلك، تحتاج الآلة إلى عدة طبقات مرجعية:
- مرجع ثابت للآلة نفسها
- مرجع قابل للبرمجة لقطعة العمل
- قيم التعويض لأداة القطع الفعلية
تسمح هذه المراجع باستخدام نفس برنامج التحكم الرقمي بالحاسوب حتى في الحالات التالية:
- يتم تركيب قطعة العمل في موضع مختلف
- تم نقل أحد التجهيزات
- تم تحميل أداة قطع مختلفة
- يتم تركيب عدة قطع عمل على نفس طاولة الآلة
- تستخدم عمليات التشغيل المختلفة نقاط مرجعية مختلفة
بدون تحديد مراجع الإحداثيات بشكل صحيح، لا يمكن لوحدة التحكم CNC تحويل الأبعاد المبرمجة إلى حركة فعلية للآلة.
قاعدة اليد اليمنى لآلات التحكم الرقمي الحاسوبي
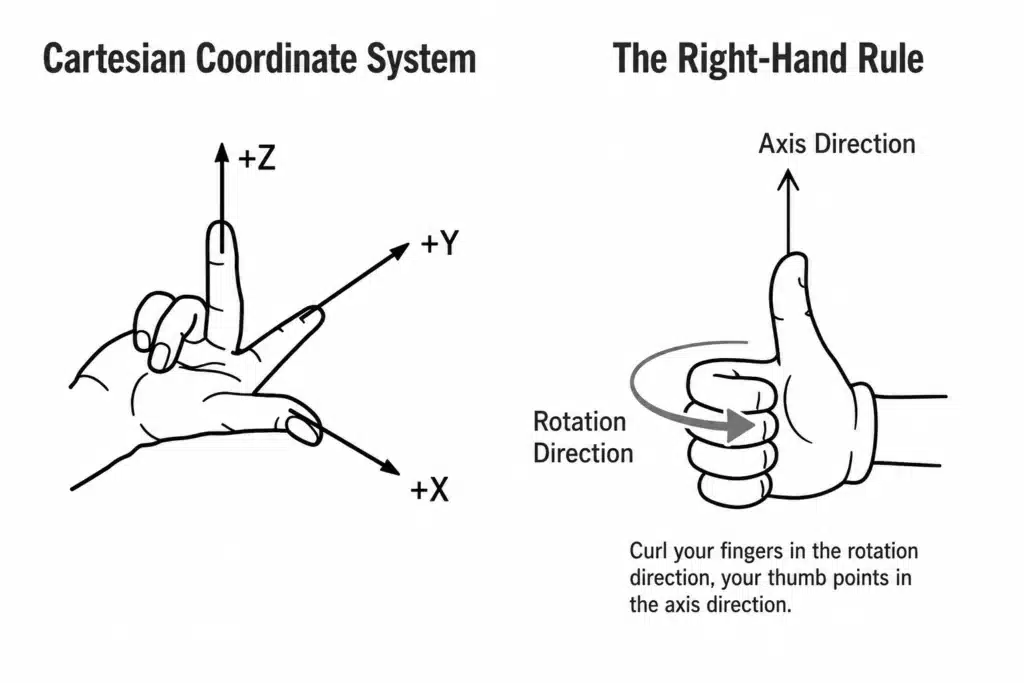
تستخدم آلات التحكم الرقمي الحاسوبي عادةً نظام إحداثيات ديكارتية يمينية.
توفر قاعدة اليد اليمنى طريقة قياسية لتحديد الاتجاهات الموجبة لمحاور X و Y و Z.
لتوضيح القاعدة:
- وجّه إبهامك الأيمن في اتجاه المحور السيني الموجب
- وجّه إصبع السبابة اليمنى في الاتجاه الموجب لحرف Y
- وجّه الإصبع الأوسط الأيمن في اتجاه حرف Z الموجب
يجب أن تكون الأصابع الثلاثة متعامدة مع بعضها البعض.
تساعد هذه الطريقة المبرمجين والمشغلين على فهم العلاقة بين المحاور الخطية الثلاثة.
كيفية تعريف محاور X و Y و Z
على الرغم من أن آلات التحكم الرقمي الحاسوبي (CNC) لها هياكل فيزيائية مختلفة، إلا أن اتجاهات إحداثياتها تتبع مبادئ موحدة.
Z المحور
يكون المحور Z عادةً موازياً لمحور المغزل الرئيسي.
يؤدي الاتجاه الموجب لمحور Z إلى زيادة المسافة بين أداة القطع وقطعة العمل.
بالنسبة لمركز تشغيل عمودي:
- المغزل عمودي
- عادةً ما يقوم Z+ بتحريك الأداة بعيدًا عن قطعة العمل
- يحرك Z- الأداة باتجاه قطعة العمل
إحدى الطرق البسيطة لتذكر هذا هي:
يشير الموضع الموجب لـ Z إلى الابتعاد عن قطعة العمل.
هذا أحد أهم قواعد اتجاه المحور في عمليات التصنيع باستخدام الحاسوب (CNC).
المحور X
في مركز تشغيل عمودي نموذجي، عند النظر إليه من موقع المشغل:
- عادةً ما يكون X+ باتجاه اليمين
- عادةً ما يكون X− باتجاه اليسار
يكون المحور X عادةً موازياً لاتجاه الحركة الأفقية الرئيسية لطاولة الآلة.
Y المحور
يتم تحديد اتجاه المحور Y بواسطة قاعدة الإحداثيات اليمنى.
على مركز تشغيل عمودي شائع:
- عادةً ما يكون Y+ بعيدًا عن المشغل
- يكون Y− عادةً باتجاه المشغل
اتجاهات نموذجية لمركز تشغيل رأسي
| محور | الاتجاه الإيجابي النموذجي |
|---|---|
| X+ | حق |
| Y+ | بعيدًا عن المشغل |
| Z+ | لأعلى وبعيدًا عن قطعة العمل |
قد تختلف الحركة الفيزيائية الدقيقة لأن بعض الآلات تحرك الطاولة بينما تحرك أخرى المغزل أو العمود. تُحدد اتجاهات محاور التحكم الرقمي الحاسوبي (CNC) وفقًا للحركة النسبية بين الأداة وقطعة العمل.
ما هو نظام إحداثيات الآلة؟
نظام إحداثيات الآلة ، والذي يُختصر عادةً إلى MCS ، هو المرجع الإحداثي الأساسي لآلة CNC.
يتم تحديدها من قبل الشركة المصنعة لأدوات الآلات وترتبط بنطاق الحركة الميكانيكية للآلة.
نظام إحداثيات الآلة ثابت. لا يقوم المشغلون والمبرمجون عادةً بتغيير موضع الصفر الخاص به.
نقطة الصفر للآلة وموضع المرجع
يُستخدم مصطلحان مرتبطان بشكل متكرر:
- الآلة صفر
- موضع مرجعي للآلة
قد يكون موقعهما في بعض الأحيان هو نفسه، ولكن من الناحية الفنية قد لا يكونان متطابقين دائمًا.
الوضع المرجعي هو وضع مادي معروف يستخدمه نظام التحكم لتحديد أو تأكيد مواقع محاور الآلة.
تتطلب الآلات التي تستخدم التغذية الراجعة التزايدية للموضع عادةً إجراءً للعودة إلى الوضع المرجعي بعد التشغيل.
قد تحتفظ الآلات الحديثة المزودة بأجهزة تشفير مطلقة بمواضع محاورها بعد إيقاف التشغيل وقد لا تتطلب دورة إعادة ضبط تقليدية في كل مرة يتم فيها تشغيل الآلة.
ما هو الغرض من نظام إحداثيات الآلة؟
يوفر نظام إحداثيات الآلة الأساس لما يلي:
- حدود السفر المحورية
- حماية من السفر الزائد
- مواضع تغيير الأدوات
- فحوصات إخلاء التركيبات
- حسابات تعويض العمل
- عرض موضع الآلة
- حركات الآلات الآمنة
يعتمد الوضع الميكانيكي أو وضع الآلة الموضح على وحدة التحكم CNC عادةً على نظام إحداثيات الآلة.
مقارنة بسيطة
يمكن مقارنة نظام إحداثيات الآلة بالخريطة العالمية لمدينة ما.
بغض النظر عن مكان وجود المبنى، يمكن تحديد موقعه وفقًا لخريطة المدينة نفسها.
وبالمثل، فإن كل قطعة عمل، وتجهيزات، وأداة قطع تقع في نهاية المطاف داخل نظام إحداثيات الآلة.
ما هو نظام إحداثيات العمل؟
نظام إحداثيات العمل ، أو WCS ، هو مرجع إحداثيات يتم إنشاؤه وفقًا لرسم قطعة العمل وبيانات التشغيل الآلي.
بدلاً من برمجة كل موضع بالنسبة لنقطة الصفر الثابتة للآلة، يقوم مبرمجو CNC بتحديد نقطة صفر ملائمة على قطعة العمل.
تشمل أوضاع الصفر الشائعة لقطعة العمل ما يلي:
- مركز السطح العلوي
- ركن من المواد الخام
- مركز التجويف
- مركز الجزء الدائري
- فتحة تحديد موقع مصنعة آلياً
- نقطة مرجعية للتثبيت
ينبغي أن يتطابق الأصل المختار مع بيانات التصميم واستراتيجية التشغيل وطريقة الفحص كلما أمكن ذلك.
لماذا يُعد نظام إحداثيات العمل ضروريًا؟
قد يحدد الرسم التخطيطي للمكون وجود ثقب على بعد 50 مم من الحافة اليسرى و 30 مم من الحافة السفلية.
وبالتالي، يمكن لبرنامج التحكم الرقمي الحاسوبي (CNC) استخدام بيانات الرسم كمرجع له.
ومع ذلك، فإن الموضع المادي لهذا الأصل داخل آلة CNC يعتمد على:
- مكان تثبيت قطعة العمل
- كيفية تركيب الجهاز
- ما هو موضع طاولة الآلة المستخدم؟
- هل تم إعادة تركيب القطعة؟
- ما إذا كانت عدة أجزاء يتم تصنيعها معًا
يقوم المشغل بقياس نقطة الأصل الفعلية لقطعة العمل وتخزين موضعها كإزاحة للعمل.
ثم يقوم نظام التحكم الرقمي بالحاسوب (CNC) بتحويل إحداثيات قطعة العمل المبرمجة إلى إحداثيات الآلة.
ما هي إزاحات العمل من G54 إلى G59؟
في العديد من أنظمة التحكم CNC، بما في ذلك أنظمة FANUC الشائعة الاستخدام، تعتبر G54 إلى G59 إزاحات إحداثيات العمل القياسية.
يمثل كل رمز نظام إحداثيات عمل مستقل.
| تعويض العمل | تطبيق نموذجي |
|---|---|
| G54 | أول قطعة عمل أو أول مرجع تشغيل |
| G55 | قطعة العمل الثانية أو المرجع الثاني |
| G56 | قطعة العمل الثالثة أو المرجع الثالث |
| G57 | تجهيزات أو عمليات إضافية |
| G58 | تجهيزات أو عمليات إضافية |
| G59 | تجهيزات أو عمليات إضافية |
سطر مثل:
G54يخبر وحدة التحكم CNC بأنه يجب تفسير الإحداثيات المبرمجة التالية بالنسبة إلى أصل قطعة العمل G54.
مثال: قطعة عمل واحدة
عندما يتم تثبيت مكون واحد فقط على الطاولة، يمكن للبرنامج استخدام G54 لإجراء عملية التشغيل الآلي الكاملة.
مثال: قطع عمل متعددة
لنفترض أنه تم تركيب ثلاثة هياكل ألومنيوم متطابقة على جهاز واحد.
يجوز للمشغل تحديد ما يلي:
- G54 لقطعة العمل 1
- G55 لقطعة العمل 2
- G56 لقطعة العمل 3
يمكن بعد ذلك تكرار نفس البرنامج الفرعي للتشغيل باستخدام إزاحات العمل الثلاثة المختلفة.
مثال: عمليات تشغيل متعددة
قد يتطلب أحد المكونات بيانات مختلفة أثناء العمليات المختلفة.
فمثلا:
- G54 لتصنيع السطح العلوي
- G55 للتشغيل الجانبي
- G56 لتحديد موقع الثقب المرجعي
يساعد استخدام الإزاحات المنفصلة في تنظيم الإعداد ويقلل من حسابات الإحداثيات غير الضرورية داخل برنامج CNC.
تعويضات العمل الممتدة
تدعم بعض أنظمة التحكم الرقمي بالحاسوب (CNC) إزاحات عمل موسعة، مثل:
G54.1 P1
G54.1 P2
G54.1 P3
يعتمد عدد الإزاحات الموسعة المتاحة على وحدة التحكم في الجهاز والخيارات المثبتة.
تُعد هذه الإزاحات الإضافية مفيدة لما يلي:
- تجهيزات متعددة الأجزاء
- أنظمة المنصات
- خطوط إنتاج آلية
- تجهيزات شواهد القبور
- أنظمة التصنيع المرنة
نقاط مرجعية للأداة وتعويض الأداة
تختلف أدوات القطع المختلفة في أطوالها وأقطارها.
فمثلا:
- قد يكون جهاز طحن الوجه قصيرًا نسبيًا
- قد يكون حفر الثقوب العميقة أطول بكثير
- تتميز قاطعة الكرات الطرفية بهندسة قطع مختلفة
- قد يكون قطر الموسع أصغر من قطر مسار الثقب المبرمج
يجب أن يعرف نظام التحكم الرقمي بالحاسوب العلاقة الدقيقة بين موضع المغزل المرجعي ونقطة القطع الفعالة للأداة.
تتم إدارة هذه العلاقة من خلال تعويضات الأدوات والتعويضات.
تعويض طول الأداة
تتيح خاصية تعويض طول الأداة لنظام التحكم الرقمي الحاسوبي (CNC) مراعاة الاختلافات في طول الأداة.
أحد الأوامر النموذجية هو:
G43 H01في هذا الأمر:
- يقوم الأمر G43 بتفعيل تعويض طول الأداة الإيجابي
- يستدعي H01 إزاحة الطول المخزنة في السجل 01
قد يختلف التنفيذ الفعلي واتفاقية الإشارة تبعًا للآلة ووحدة التحكم وطريقة القياس ومعايير برمجة الشركة.
لماذا يُعدّ تعويض طول الأداة أمرًا مهمًا؟
بدون تعويض طول الأداة، سيتطلب كل تغيير في الأداة إعادة كتابة برنامج CNC بالكامل وفقًا لطول الأداة الجديد.
مع ضبط طول الأداة بشكل صحيح، يمكن لأدوات مختلفة تشغيل نفس مرجع قطعة العمل دون تغيير إحداثيات Z المبرمجة.
يُعد تعويض طول الأداة ذا أهمية خاصة لما يلي:
- حفر
- نقر
- تشغيل الجيوب العميقة
- تشكيل تجويف القالب
- عمليات التشغيل الآلي باستخدام أدوات متعددة
- تغيير الأداة تلقائيًا
تعويض نصف قطر الأداة
تتيح خاصية تعويض نصف قطر الأداة لوحدة التحكم CNC إزاحة مركز الأداة عن محيط المكون المبرمج.
تتضمن الأوامر الشائعة ما يلي:
G41
G42
G40
عادة:
- يقوم الأمر G41 بتطبيق تعويض القطع على جانب واحد من المسار المبرمج
- يقوم G42 بتطبيق التعويض على الجانب المقابل
- يلغي G40 تعويض القاطع
يجب تحديد العلاقة الدقيقة بين اليسار واليمين وفقًا لاتجاه حركة الأداة.
لماذا يُعد تعويض نصف قطر الأداة مفيدًا؟
يُسهّل تعويض نصف قطر الأداة ما يلي:
- ضبط أبعاد المكونات
- تعويض تآكل الأدوات
- استخدم قطر أداة مختلف قليلاً
- فصل هندسة المكونات عن حسابات مركز الأدوات
- تحسين أبعاد التشطيب دون إعادة رسم المحيط بالكامل
مع ذلك، يجب برمجة اتجاهي الدخول والخروج والتعويض بشكل صحيح. قد يؤدي الاستخدام غير السليم إلى حدوث إنذارات أو خدوش أو أبعاد غير صحيحة للمكونات.
كيفية عمل المراجع الإحداثية معًا
تجمع وحدة التحكم CNC عدة معلومات لتحديد موضع الماكينة المطلوب.
من الناحية المفاهيمية، فإن العملية هي:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
هذه الصيغة هي شرح مبسط وليست صيغة حسابية شاملة لوحدة التحكم.
قد تشمل العلاقة الكاملة أيضاً ما يلي:
- تحولات الإحداثيات المحلية
- إزاحات التركيب
- تحويلات المحور الدوراني
- التحويلات الحركية خماسية المحاور
- التحكم في نقطة مركز الأداة
- إزاحات العمل الديناميكية
- معايير معايرة الجهاز
بالنسبة للتصنيع القياسي ثلاثي المحاور، يمكن فهم العلاقة الرئيسية على النحو التالي:
الطبقة 1: نظام إحداثيات الآلة
هذا هو المرجع المادي الثابت للآلة.
الطبقة 2: نظام إحداثيات العمل
يحدد G54 أو G55 أو إزاحة أخرى مكان وجود أصل قطعة العمل داخل نظام إحداثيات الآلة.
الطبقة 3: تعويض الأداة
تحدد إزاحات طول الأداة ونصف القطر مكان وجود نقطة القطع الفعلية بالنسبة إلى المغزل والمسار المبرمج.
يجمع نظام التحكم الرقمي الحاسوبي هذه المراجع لوضع حافة القطع بشكل صحيح على قطعة العمل.
لماذا قد تتحرك طاولة الآلة في الاتجاه المعاكس
أحد مصادر الارتباك الشائعة هو أن الحركة المادية لطاولة الآلة قد تبدو معاكسة لاتجاه المحور الموضح على وحدة التحكم.
على سبيل المثال، في بعض مراكز التشغيل العمودية:
- يضغط المشغل على X+
- تتحرك الطاولة فعلياً إلى اليسار
- وبالتالي تتحرك الأداة إلى اليمين بالنسبة لقطعة العمل
يعتمد اتجاه إحداثيات التحكم الرقمي الحاسوبي على الحركة النسبية للأداة بالنسبة لقطعة العمل ، وليس فقط على أي مكون من مكونات الآلة يتحرك فعليًا.
ولهذا السبب قد تبدو آلتان مختلفتان وكأنهما تتحركان بشكل مختلف على الرغم من أنهما تتبعان نفس اصطلاح إحداثيات البرمجة.
ممارسات التشغيل الآمنة
عند تشغيل آلة غير مألوفة:
- استخدم معدل تغذية منخفض
- اختر زيادة صغيرة في سرعة الركض
- راقب الحركة النسبية بين الأداة وقطعة العمل
- تأكد من اتجاه المحور قبل الحركة السريعة
- تحقق من وجود مساحة كافية قبل بدء التشغيل التلقائي
يمكن لهذا الإجراء البسيط أن يمنع التصادمات وأخطاء الإعداد.
أنظمة الإحداثيات CNC في تصنيع قوالب الصب
يُعد التحكم في التنسيق ذا أهمية خاصة عند تصنيع قوالب الصب.
يحتوي قالب الصب على العديد من المكونات التي يجب أن تتم محاذاتها بدقة، بما في ذلك:
- حشوات تجويف الأسنان
- حشوات أساسية
- الشرائح
- الرافعون
- فتحات دبوس الطرد
- قنوات التبريد
- أنظمة العداء
- جيوب الفائض
- فتحات التهوية
- جيوب داخلية
- أسطح الفصل
يجب أن يتطابق نظام إحداثيات العمل مع بيانات التشغيل والتجميع المختارة.
تشكيل تجاويف القوالب وحشوات القلب
في عمليات تشكيل التجاويف واللب، يتم تحديد أصل قطعة العمل غالبًا باستخدام:
- مركز قالب الإدخال
- ركن مرجعي دقيق
- أسطح مرجعية أرضية
- فتحة تحديد الموقع
- مركز قاعدة القالب
ينبغي أن تظل البيانات متسقة عبر العمليات كلما أمكن ذلك.
تعمل استراتيجية التنسيق المستقرة على تحسين العلاقة بين:
- بالقطع الخام
- المعالجة الحرارية
- نصف تشطيب
- اللمسات الأخيرة
- تحديد موضع قطب EDM
- عمليات قطع الأسلاك
- التجمع العفن
- الفحص النهائي
قد يؤدي سوء تخطيط البيانات إلى عدم تطابق التجويف، أو وضع الإدخال بشكل غير صحيح، أو انحراف الأبعاد بعد عمليات إعداد متعددة.
شرائح التشغيل الآلي وجيوب الإدخال
غالباً ما تتضمن الشرائح ومكونات القوالب المتحركة أسطحاً مائلة وعدة مراجع إحداثية.
يجب على المهندس مراعاة ما يلي:
- انزلق في الاتجاه
- زاوية سطح القفل
- موضع سطح الإيقاف
- أدخل بيانات التجميع
- سهولة الوصول إلى عمليات التشغيل الآلي
- اتجاه التركيب
- دقة الإعداد المتكرر
عندما يتعين تشكيل مكون ما في عدة اتجاهات، يمكن استخدام إزاحات عمل منفصلة لكل إعداد.
فمثلا:
- G54 لسطح التجويف الرئيسي
- G55 لسطح إغلاق جانبي
- G56 لميزة الانزلاق بزاوية
يسمح هذا ببقاء بنية البرنامج واضحة ويقلل من تحويل الإحداثيات اليدوي.
التصنيع باستخدام الحاسوب لأجزاء الصب
غالباً ما تتطلب المكونات المصبوبة بالقوالب عمليات تشغيل ثانوية باستخدام آلات CNC بعد عملية الصب.
تشمل الميزات الشائعة المصنعة آلياً ما يلي:
- أسطح مانعة للتسرب
- ثقوب مترابطة
- تجاويف المحامل
- فتحة التوصيل
- بيانات التركيب
- أسطح التجميع الدقيقة
- أسطح تركيب مسطحة
- تحديد المواقع الثقوب
بالنسبة للإنتاج المتكرر، يجب إنشاء نظام إحداثيات العمل من بيانات الصب أو التثبيت الثابتة.
يجب أن يراعي تصميم المرجع ما يلي:
- تباين أبعاد الصب
- وميض خط الفصل
- زوايا السحب
- علامات القذف
- تشوه المشبك
- المسامية في المناطق المشغولة آلياً
- قابلية تكرار التركيب
- بدل الآلات
مثال: غلاف من الألومنيوم المصبوب
لنفترض وجود غلاف من الألومنيوم المصبوب يتطلب ما يلي:
- طحن سطح مانع للتسرب
- حفر أربعة ثقوب للتثبيت
- تثبيت فتحتين ملولبتين
- حفر فتحة موصل دقيق
قد تستخدم استراتيجية التنسيق العملية ما يلي:
- Z صفر على سطح الختم النهائي
- X و Y صفر في مركز معلم تحديد الموقع الرئيسي
- أداة مصممة حول نقاط مرجعية ثابتة للصب
- إزاحات طول الأداة لكل أداة قطع
- نصف قطر الأداة أو تعويض التآكل للأبعاد الحرجة
هذا الترتيب يجعل البرنامج أسهل في التحقق منه ويسمح بتعديل الأبعاد دون تغيير مسار الأداة بالكامل.
لماذا يجب أن يبدأ التخطيط التنسيقي خلال مرحلة التصميم للتصنيع
لا ينبغي أن يبدأ التخطيط التنسيقي فقط بعد وصول قالب الصب أو إدخال القالب إلى آلة CNC.
ينبغي مراجعته خلال مرحلة تصميم المنتج للتصنيع ومرحلة تخطيط العمليات.
ينبغي على الفريق الهندسي مراعاة ما يلي:
- ما هي الأسطح التي ستُستخدم كنقاط مرجعية للتشغيل الآلي؟
- ما هي الميزات التي سيتم استخدامها لتحديد موضع التركيبات؟
- ما إذا كانت البيانات ستظل ثابتة بعد الصب
- ما إذا كانت أداة القطع قادرة على الوصول إلى كل ميزة
- ما إذا كانت عملية التشغيل الآلي ستكشف عن المسامية الداخلية
- كيف سيتم قياس المكون
- ما إذا كانت العمليات المتعددة تستخدم مراجع متسقة
- كيف سيؤثر التشوه على الأبعاد النهائية
يمكن أن يقلل التخطيط المبكر للإحداثيات والبيانات المرجعية مما يلي:
- تعقيد التركيبات
- وقت الإعداد
- التباين الأبعادي
- إعادة صياغة
- خردة
- صعوبة التفتيش
- تكلفة الانتاج
أخطاء شائعة في ضبط إحداثيات آلات التحكم الرقمي الحاسوبي
1. إزاحة العمل غير الصحيحة
إذا تم تحديد G54 أو G55 أو إزاحة عمل خاطئة، فقد تنتقل الآلة إلى موضع قطعة العمل الخاطئ.
2. ضبط Z-Z غير صحيح
قد يؤدي استخدام مرجع Z غير صحيح إلى ما يلي:
- قطع عميقًا جدًا
- عملية التشغيل الآلي فوق المكون
- كسر الأداة
- تصادم التركيبات
3. انحراف غير صحيح في طول الأداة
قد يؤدي تحديد قيمة H الخاطئة إلى وضع الأداة على ارتفاع غير صحيح.
4. تعويض غير صحيح لنصف قطر الأداة
قد تؤدي قيمة D غير الصحيحة أو اتجاه G41/G42 إلى إنتاج ملف تعريف كبير الحجم أو صغير الحجم.
5. تركيب قطعة العمل في الاتجاه الخاطئ
قد يكون إزاحة العمل صحيحة، ولكن قد يكون المكون قد تم تدويره أو عكسه في التركيب.
6. تناقضات في بيانات البرمجة والإعداد
إذا استخدم مبرمج CAM ومشغل الآلة افتراضات مختلفة لنقطة الصفر، فلن يتمكن البرنامج من العمل بشكل صحيح.
7. تجاهل الحركة النسبية للطاولة والأداة
قد يؤدي سوء فهم حركة الطاولة المادية إلى قيام المشغل بتحريك الآلة في الاتجاه الخاطئ.
إجراءات التحقق من الإحداثيات الموصى بها
قبل البدء في التشغيل الآلي:
- قم بتأكيد البرنامج المحدد وإزاحة العمل
- تحقق من اتجاه قطعة العمل
- تحقق من مواقع الإسناد X و Y و Z
- تأكد من أرقام الأدوات وسجلات الإزاحة
- راجع قيم G43 و H و D
- تحقق من خلوص التركيبات والأدوات
- استخدم عملية الكتلة الواحدة في التشغيل الأول
- تقليل التجاوز السريع
- قم بإجراء اختبار قطع الهواء أو اختبار الارتفاع الآمن عند الضرورة
- افحص المكون النهائي الأول قبل بدء الإنتاج على دفعات.
بالنسبة للقوالب والمكونات عالية القيمة، تعتبر هذه الفحوصات مهمة بشكل خاص لأن خطأ واحد في الإحداثيات يمكن أن يلحق الضرر بكل من قطعة العمل وأداة القطع.
إدارة إحداثيات التحكم الرقمي بالحاسوب في قوالب الصب
في شركة كاست مولد، يتم مراعاة تخطيط الإحداثيات والبيانات طوال عملية التصنيع.
قد تتضمن آلية عملنا ما يلي:
- مراجعة الرسم والنموذج ثلاثي الأبعاد
- تحليل سوق دبي المالي
- تحليل تدفق القوالب
- تصميم قالب الصب بالقالب
- تخطيط عمليات التحكم الرقمي باستخدام الحاسوب (CNC) والتفريغ الكهربائي (EDM)
- تصنيع القوالب
- تجربة العفن وأخذ العينات
- صب الألومنيوم أو الزنك
- التصنيع باستخدام الحاسب الآلي الثانوي
- التشطيب السطحي والتفتيش
من خلال مواءمة بيانات التصميم، وبيانات القالب، وبيانات التشغيل الآلي، وبيانات الفحص، يمكننا تقليل تحويلات الإحداثيات غير الضرورية وتحسين اتساق الإنتاج.
خدمات صب الألمنيوم
تعرف على المزيد حول خدماتنا في مجال صب الألمنيوم بالضغط العالي في الصين.