
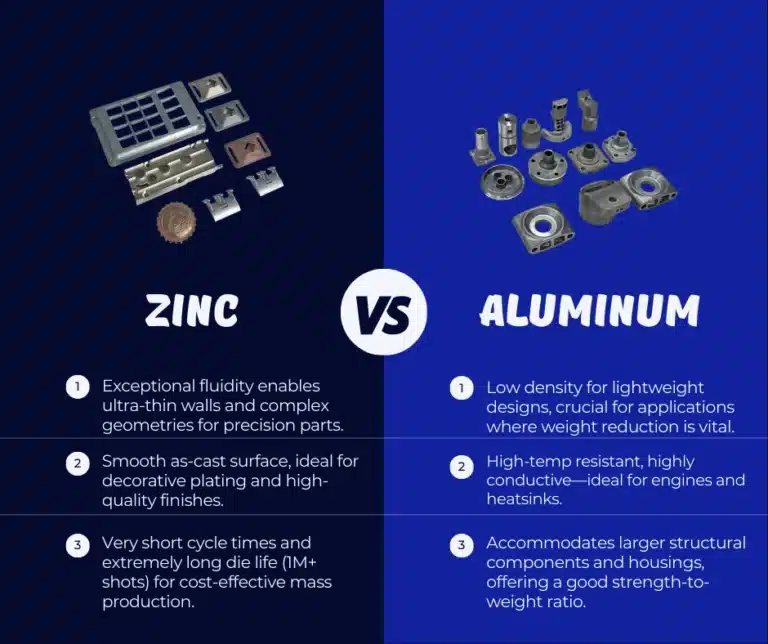
عندما يتطلب تصميمك أجزاء معدنية، فإن الاختيار غالبًا ما يعتمد على الألومنيوم مقابل الزنك في مجال الصب بالقالب. يتميز الصب بالقالب بإنتاج مكونات معقدة ودقيقة وكبيرة الحجم، وبينما يمكن استخدام عدة معادن، يُعد الألومنيوم والزنك أكثرها تشابهًا. تتميز كل مادة بخصائص جوهرية مميزة، وتعزز عملية الصب بالقالب هذه الخصائص بشكل أكبر، لذا من الضروري فهم كيفية تفاعل التركيب مع العملية. تقدم هذه المقالة نظرة واضحة ومتكاملة على صب الألومنيوم والزنك، موضحةً المزايا والبدائل وملاءمة التطبيقات لمساعدتك على اتخاذ قرار واثق قائم على البيانات.
ما هو سبيكة زاماك
زاماك هي عائلة من سبائك الزنك مع إضافات مضبوطة من الألومنيوم والمغنيسيوم، وأحيانًا النحاس، مصممة خصيصًا لعملية صب الزنك بالقالب في غرفة ساخنة. والاسم نفسه هو اختصار مشتق من الأسماء الألمانية للمعادن المكونة لها: Zink (الزنك)، Aluminium (الألومنيوم )، Magnesium (المغنيسيوم )، و Kupfer (النحاس).
إن دور كل عنصر مهم:
- المنيوم (Al):عادةً ما تكون 4%، مما يحسن القوة الميكانيكية والصلابة والقدرة الكلية على الصب.
- الماغنسيوم:عند إضافته بكميات صغيرة (حوالي 0.04%)، فإنه يعمل على تحسين بنية الحبوب، وتحسين الاستقرار، وتعزيز مقاومة التآكل.
- النحاس (النحاس):يتم تضمينه في درجات معينة (مثل Zamak 5)، حيث يزيد من قوة الشد والصلابة ومقاومة التآكل، على الرغم من أنه يمكن أن يقلل قليلاً من مقاومة التآكل واللدونة.
تكمن المزايا الأساسية لسبائك الزاماك في سيولتها الفائقة، مما يسمح بنسخ التفاصيل بدقة استثنائية والحصول على جدران رقيقة للغاية. هذا، بالإضافة إلى دورات الإنتاج القصيرة، وعمر القوالب الطويل، والأسطح الجاهزة للطلاء، يجعلها مثالية لإنتاج قطع صغيرة إلى متوسطة الحجم دقيقة وذات مظهر جمالي مميز، مع قابلية تكرار عالية. تشمل الدرجات الشائعة زاماك 3 ، وزاماك 5 ، وزاماك 7 ، بينما يُستخدم زاماك 2 في التطبيقات التي تتطلب مقاومة عالية للزحف وقدرة تحمل أحمال طويلة الأمد.
الخصائص الرئيسية لسبائك الزنك (زاماك)
توفر سبائك الزنك مزيجًا فريدًا من كفاءة التصنيع وسمات الأداء.
- قدرة الجدار الرقيق:بسبب نقطة انصهارها المنخفضة وسيولتها العالية، يمكن لسبائك زاماك ملء أقسام رقيقة للغاية، مع إمكانية الحصول على سماكة جدار محلية أقل من مليمتر واحد اعتمادًا على هندسة الجزء والتحكم في العملية.
- مستحضرات التجميل:تخرج الأجزاء من القالب بطبقة خارجية ناعمة وكثيفة "كما هي مصبوبة" وهي ركيزة ممتازة للتلميع والطلاء الزخرفي (الكروم والنيكل والنحاس) والطلاء بالمسحوق والرسم.
- كفاءة الإنتاج:عملية صب الزنك بالقالب في الغرفة الساخنة سريعة للغاية. وهذا يُمكّن أوقات دورة قصيرة، يسمح بتجويف عالي (أجزاء أكثر لكل لقطة)، ويساهم في حياة طويلة، والتي غالبًا ما تتجاوز المليون طلقة.
- التكرار الأبعاديتتميز سبائك الزنك بانكماش منخفض وتشوه طفيف، مما يُنتج اتساقًا ممتازًا بين الأجزاء. هذا يجعلها مثالية للتطبيقات التي تتطلب تحمّلات دقيقة.
القيود : تشمل المقايضات الرئيسية كثافته العالية مقارنةً بالألمنيوم، مما يجعله أثقل وزنًا. درجة حرارة تشغيله معتدلة، وقد يكون عرضةً للزحف (التشوه البطيء) تحت الأحمال المستمرة، وهو عامل يجب مراعاته في مرحلة التصميم.
ما هو سبائك الألومنيوم
تشمل سبائك الألومنيوم المستخدمة في الصب مجموعة واسعة من التركيبات، مثل سبيكة A380/ADC12 الشائعة ، وسبيكة A413 عالية السيولة للتطبيقات التي تتطلب منع التسرب، وأنواع قابلة للمعالجة الحرارية مثل A356/A357 . ويتم صبها باستخدام عمليات مثل الصب بالقوالب عالية الضغط (HPDC)، والصب بالقوالب الدائمة، والصب الرملي.
على عكس الزنك، يمكن معالجة العديد من سبائك الألومنيوم حرارياً لتحسين خصائصها الميكانيكية. غالباً ما تُخضع الأجزاء المصبوبة بالضغط العالي لعملية تلطيف T5 (وهي عملية تقادم اصطناعي لتحقيق الاستقرار)، بينما تخضع الأجزاء المصنعة باستخدام القوالب الدائمة أو الصب الرملي (مثل A356/A357) عادةً لمعالجة حرارية كاملة T6 وتقادم للحصول على أقصى قدر من القوة.
تتمثل نقاط القوة الأساسية للألمنيوم في كثافته المنخفضة (طبيعته خفيفة الوزن)، وأدائه المتفوق في درجات الحرارة العالية، وموصليته الحرارية الجيدة، ومجموعة واسعة من الخصائص الميكانيكية التي يمكن تحقيقها من خلال اختيار السبائك والمعالجة الحرارية.
الخصائص الرئيسية لسبائك الألومنيوم
يعد الألومنيوم الخيار الأمثل للتطبيقات التي يكون فيها الوزن ودرجة الحرارة والأداء الهيكلي أمرًا بالغ الأهمية.
- القوة والصلابة بالنسبة للوزن:يوفر الألومنيوم توازنًا جيدًا بين الخصائص الميكانيكية التي يمكن ضبطها عبر المعالجة الحرارية T5 أو T6 (اعتمادًا على عملية الصب)، مما يجعله خيارًا قويًا وصلبًا وخفيف الوزن.14
- الأداء الحراري:بفضل الموصلية الحرارية الجيدة، يعد الألومنيوم خيارًا ممتازًا للأجزاء التي تحتاج إلى تبديد الحرارة، مثل المبددات الحرارية، والعلب الإلكترونية، وأغطية العاكس للسيارات.15
- حجم الظرف:تتكيف عملية الغرفة الباردة المستخدمة للألمنيوم مع أحجام اللقطات الأكبر، مما يجعلها مناسبة للمكونات الأكبر مثل الأقواس الهيكلية والهياكل الكبيرة.
- اللمسات الأخيرة:يُستخدم الطلاء بالمسحوق والطلاء على نطاق واسع، وهما خياران تشطيب اقتصاديان. يوفر الأكسدة مقاومة ممتازة للتآكل والتآكل، ولكنه أكثر فعالية على السبائك المشغولة (مثل سلسلة 6xxx) وأقل فعالية على سبائك HPDC عالية النحاس.
القيود : عادةً ما ينتج عن عملية صب الألومنيوم دورات أطول وعمر قالب أقصر مقارنةً بالزنك. كما أن محاكاة التفاصيل الدقيقة للغاية والحصول على نفس نعومة السطح المصبوب كما هو الحال مع الزنك قد يكون أكثر صعوبة.
ما هو الفرق بين سبائك الألومنيوم وسبائك الزنك
تُستخدم عمليات صب الألمنيوم والزنك بالقوالب في مجالات متخصصة متداخلة ولكنها متميزة. يتميز الزنك (زاماك) بقدرته الفائقة على إنتاج أجزاء ذات تفاصيل دقيقة، وجدران رقيقة للغاية، وأسطح تجميلية عالية الجودة. كما أن سرعة دورات الإنتاج العالية وعمر القوالب الطويل يجعلان منه خيارًا مثاليًا للإنتاج بكميات كبيرة للمكونات الصغيرة والمتوسطة الحجم.
في المقابل، يتفوق الألومنيوم عندما يكون تقليل الوزن أولوية، أو عندما تكون درجات حرارة التشغيل مرتفعة، أو عندما تتطلب الحالة أحجامًا أكبر وتصاميم هندسية أكثر تعقيدًا. فهو يتميز بأداء حراري قوي ومرونة في المعالجة الحرارية لتحسين خصائصه الميكانيكية. يجب أن يوازن قرارك في النهاية بين متطلبات تصميم المنتج وحجمه، وحجم الإنتاج وجدواه الاقتصادية، ومتطلبات التشطيب والعزل، وأداء المنتج أثناء التشغيل ودرجة الحرارة التي يتعرض لها.
مقارنة جنبًا إلى جنب
| معيار | الزنك (زاماك) | الألومنيوم (HPDC/PM/الرمل) |
| الكثافة / الوزن | أعلى (~6.6 جم/سم³ لـ Zamak 3) | أقل (~2.7 جم/سم³) |
| جدار رقيق وتفاصيل | ممتاز (غرفة ساخنة، نقطة انصهار منخفضة) | جيد (جدران نموذجية ≈1–3 مم) |
| وقت الدورة | قصير جدا | معتدل |
| موت الحياة | عالية (غالبًا 1,000,000+ طلقة) | أقل (≈100,000+ طلقة) |
| مستحضرات التجميل / الطلاء | جاهز للطلاء، سهل التلميع | مسحوق/طلاء شائع؛ الأكسدة محدودة على HPDC عالي النحاس |
| القدرة على درجة الحرارة | معتدل | أفضل (حجرات المحرك، الأجزاء الحرارية) |
| إحكام التسرب | جيد جدًا (جلد كثيف مصبوب) | جيد؛ سبيكة A413 تتفوق |
| التوصيل الحراري | الخير | ممتاز (مبددات الحرارة، العاكسات) |
| حجم القطعة النموذجي | صغير-متوسط | متوسط إلى كبير |
| تكلفة الوحدة @ الحجم | منخفض (بسبب الدورات السريعة وعمر القالب الطويل) | منخفض-متوسط |
التشطيب السطحي للألمنيوم المصبوب مقابل الزنك
- الزنك (زاماك):الاختيار الأمثل للتشطيبات الزخرفية. يتقبل بسهولة طلاء زخرفي من النحاس والنيكل والكروم، والنيكل الخالي من الكهرباء، وطلاءات تحويل متنوعة، تليها طبقة مسحوق أو طلاء. كما يمكن لتلميع بسيط أو تشطيب اهتزازي أن يُعطي مظهرًا عالي الجودة. المعالجة المسبقة المناسبة ضرورية لتجنب عيوب السطح، مثل التقرحات.
- الامونيوم:اللمسة النهائية هي الحصان العامل طبقة التحويل تليها طلاء المسحوق أو الطلاءيُعدّ التأنيب خيارًا متاحًا، ولكنه يُفضّل على السبائك منخفضة النحاس، وهو أقل شيوعًا في المسبوكات عالية الضغط. في التطبيقات الإلكترونية، يُمكن استخدام دروع EMI/RFI مُخصّصة.
الخصائص (ما يمكنك توقعه)
- زنك:يسلم قويا خصائص مصبوبة وإمكانية تكرار أبعاد ممتازة دون عمليات ثانوية. ومع ذلك، يجب على المصممين مراعاة احتمالية الزحف عند درجات حرارة مرتفعة تحت حمل مستمر.
- الامونيوم:يوفر ملف تعريف قوة قابل للضبط (عبر التهدئة T5/T6، يعتمد على العملية)، ونسبة صلابة إلى وزن أفضل، وأداء حراري ممتاز.
الاستخدامات
- زنك:الأجهزة الزخرفية (الأقفال، والمفصلات، والمقابض)، وأغطية الأجهزة الإلكترونية الاستهلاكية، والأجزاء الصغيرة المحكمة الضغط (الصمامات، والتجهيزات)، والمكونات الميكانيكية الدقيقة.
- الامونيوم:أقواس السيارات الهيكلية، والأغلفة الإلكترونية الكبيرة، ومكونات إدارة الحرارة (المبددات الحرارية، وأغلفة العاكس)، والتجمعات خفيفة الوزن.
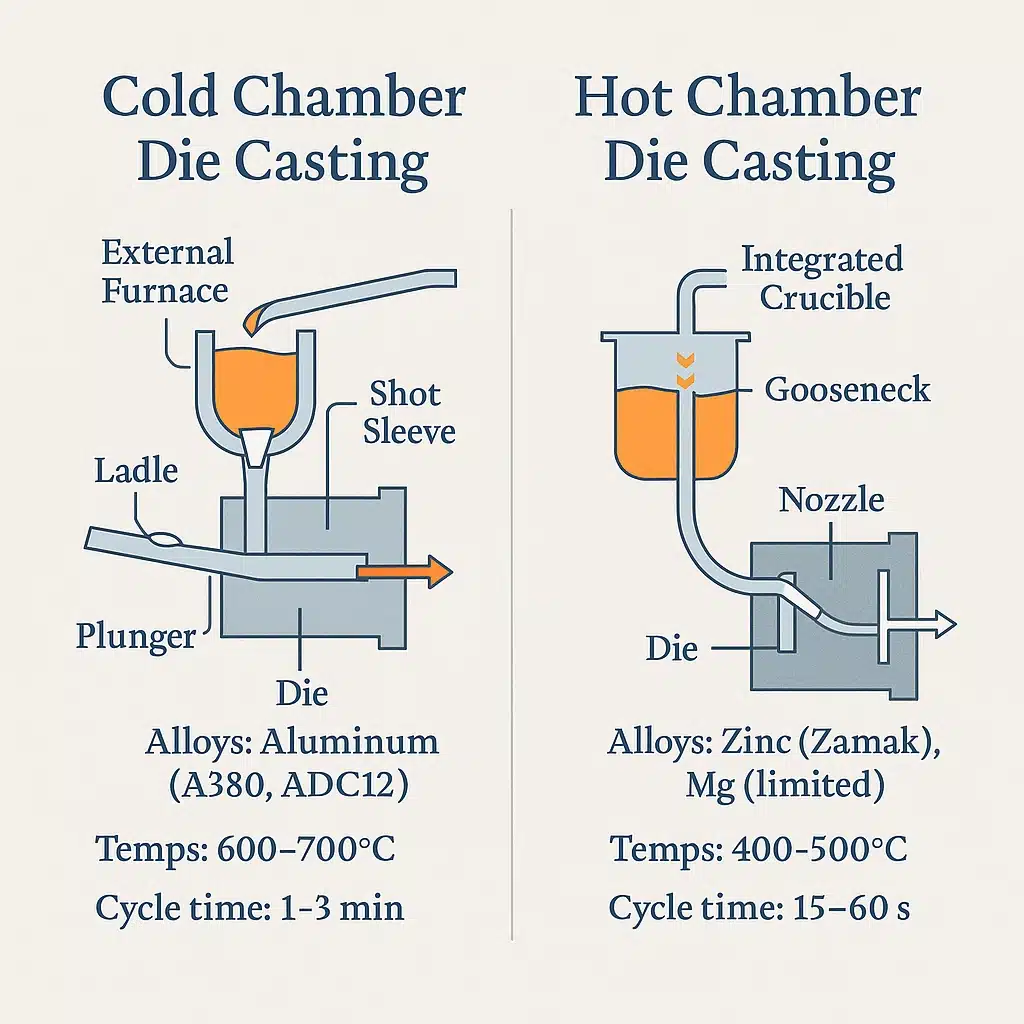
صب الحجرة الساخنة مقابل صب الحجرة الباردة: عملية تمليها الفيزياء
تنقسم عملية الصب بالقالب إلى طريقتين متميزتين، والاختيار غير قابل للتفاوض، ويتم تحديده بالكامل من خلال نقطة انصهار السبائك وخصائصها الكيميائية.
- الصب بالقالب في الغرفة الساخنة (الزنك): تتميز هذه العملية بتكاملها وسرعتها. آلية الحقن، وهي مكبس يعمل داخل "عنق أوزة"، تُغمر مباشرةً داخل فرن المعدن المنصهر.5 في كل دورة، يدفع المكبس كمية دقيقة من المعدن مباشرةً إلى تجويف القالب. هذا نظام أنيق، عالي الأتمتة، وسريع. وهو مناسب فقط للسبائك ذات درجات الانصهار المنخفضة، مثل الزنك والقصدير والرصاص، والتي لا تُسبب تآكلًا كيميائيًا للمكونات الفولاذية لنظام الحقن عند درجات حرارة التشغيل.7
- صب القوالب في الغرفة الباردة (الألومنيوم): هذه الطريقة مطلوبة للسبائك ذات درجات الانصهار العالية، مثل الألومنيوم والمغنيسيوم والنحاس. ولأن الألومنيوم المصهور شديد التآكل للفولاذ، فلا يمكن ملامسته لنظام الحقن باستمرار. بدلاً من ذلك، يُحفظ المعدن في فرن منفصل. في كل دورة صب، يجب ضخ كمية محددة من الألومنيوم المصهور - إما يدويًا أو بواسطة روبوت - من الفرن إلى غلاف طلقات "بارد" من الفولاذ المقسى.6 بعد ذلك، تقوم مكبس هيدروليكي بدفع هذه الدفعة من المعدن إلى تجويف القالب.32 إن هذه العملية متعددة الخطوات أبطأ بطبيعتها، وتسبب عدم كفاءة حرارية، وتخلق المزيد من فرص تغير العملية والتلوث.
التكلفة
- زنك:غالبا ما يعطي أقل تكلفة للوحدة بأحجام كبيرة بفضل دوراتها السريعة للغاية وعمرها الافتراضي الاستثنائي، مما يُخفف تكلفة القطع على قطع أخرى. يُضيف الطلاء تكلفةً، ولكنه يُضفي لمسةً جماليةً فاخرة.
- الامونيوم:يقدم أيضًا سعرًا تنافسيًا للقطعة. التشطيب بالمسحوق فعال من حيث التكلفة. ومع ذلك، قد تتأثر التكلفة الإجمالية بالحاجة إلى تشغيل ثانوي للأسطح أو الخيوط الحساسة.
الدورة (الإنتاجية والأدوات)
- زنك: يستخدم غرفة ساخنة عملية حقن، حيث تُغمر آلية الحقن في المعدن المنصهر. هذا يسمح بأسرع دورات ممكنة، وتجويف عالي، وعمر افتراضي طويل للقالب، مما يجعله مثاليًا للإنتاجية العالية.
- الامونيوم: يتطلب غرفة باردة عملية، حيث يُسكب المعدن المنصهر في غلاف القذف. يؤدي هذا إلى دورات تصنيع معتدلة وعمر افتراضي أقصر للأداة بسبب ارتفاع درجات الحرارة والطبيعة الكاشطة للألمنيوم.
عندما يفوز الزنكسبائك زاماك)
تعتبر سبائك الزنك، والتي يشار إليها غالبًا بالاسم التجاري Zamak، الخيار الأمثل للتطبيقات المحددة حيث توفر خصائصها الفريدة ميزة واضحة.
- استخدم حالات: آليات القفل والمفصلات المعقدة، والأجهزة التجميلية (المقابض والمقابض)، وأغطية الأجهزة والإلكترونيات الاستهلاكية، والمكونات الصغيرة المقاومة للضغط.
- لماذا يفوز: يتميز الزنك بدرجة انصهار منخفضة، وهو سر نجاحه. يسمح هذا باستخدام عملية الصب بالقالب في الغرفة الساخنة، مما يؤدي إلى: عمر طويل للغاية للقالب (غالبًا أكثر من مليون دورة) و أوقات دورة قصيرة جدًابفضل سيولته الممتازة، يمكنه ملء أقسام رقيقة للغاية ونسخ تفاصيل دقيقة بدقة متناهية. ينتج عن ذلك قطعة ناعمة الشكل، تُشبه الشبكة، وهي ركيزة مثالية للطلاء الكهربائي عالي الجودة.
الدرجات المشتركة:
- زاماك 3: سبيكة الزنك العامة الأكثر شيوعًا، والتي توفر توازنًا ممتازًا بين الخصائص والاستقرار على المدى الطويل.
- زاماك 5: يحتوي على المزيد من النحاس، مما يزيد من قوة الشد والصلابة.
- زاماك 2: أعلى قوة وصلابة في العائلة، وغالبًا ما تستخدم في التطبيقات التي تتطلب مقاومة أفضل للزحف.
- زاماك 7: سبيكة عالية النقاء ذات محتوى أقل من المغنيسيوم، توفر أفضل قابلية للصب والسيولة للمكونات ذات الجدران الرقيقة للغاية.
- القيود: كثافة الزنك العالية تجعله أثقل من الألومنيوم. وهو غير مناسب للاستخدام في درجات الحرارة العالية، وقد يكون عرضة للزحف (التشوه تحت الحمل المستمر)، وهو أمر يجب مراعاته في التصاميم الإنشائية.
عندما يفوز الألمنيوم
يعد الألومنيوم أحد أكثر مواد الصب تنوعًا واستخدامًا على نطاق واسع، وهو يتميز بتوازن القوة والوزن والخصائص الحرارية.
- استخدم حالات: الأقواس الهيكلية في المعدات الصناعية والسيارات، والعلب الإلكترونية الأكبر حجمًا، وأجزاء إدارة الحرارة (المبددات الحرارية، وعلب العاكس)، وأي تجميع حيث يكون تقليل الوزن هو الأولوية.
- لماذا يفوز: الميزة الأساسية للألمنيوم هي كثافة قليلةتتميز هذه المادة بنسبة قوة إلى وزن ممتازة. كما أنها تعمل بكفاءة عالية في درجات الحرارة المرتفعة التي يضعف فيها الزنك. ويمكن معالجة بعض السبائك حرارياً لتحقيق خصائص ميكانيكية مماثلة لبعض مكونات الفولاذ. علاوة على ذلك، فإن موصليتها الحرارية الجيدة تجعلها خياراً مثالياً للأجزاء التي تحتاج إلى تبديد الحرارة.
الدرجات المشتركة:
- A380 / ADC12.: هو العمود الفقري لعملية الصب تحت الضغط العالي (HPDC)، حيث يوفر مزيجًا رائعًا من قابلية الصب والخصائص الميكانيكية والفعالية من حيث التكلفة.
- A413: سبيكة غنية بالسيليكون معروفة بقدرتها الممتازة على مقاومة الضغط، مما يجعلها مثالية للمكونات الهيدروليكية أو الهوائية.
- A356 / A357: تُستخدم هذه السبائك عادةً في عمليات الصب بالرمل أو القالب الدائم، وتستجيب بشكل جيد جدًا للمعالجة الحرارية T6، مما ينتج عنه قوة ومرونة فائقة.
ملاحظات: تخضع قطع الألمنيوم المصبوبة بالضغط العالي القياسية عادةً لعملية تقادم T5. يتطلب الوصول إلى درجة حرارة T6 الكاملة عملية تضمن مسامية منخفضة (مثل الصب بالضغط العالي في الفراغ، أو الرمل، أو القوالب الدائمة) ويجب التحقق من صحتها بدقة.
الأسئلة الشائعة
خطوتك التالية
اختيار المادة المناسبة عملية معقدة تؤثر بشكل كبير على نجاح مشروعك. في كاست مولد، نتخصص في تقديم حلول متكاملة، بدءًا من تصميم القوالب ووصولًا إلى تصنيع القطع النهائية. فريقنا الهندسي جاهز لمساعدتك في اتخاذ القرار الصحيح.
تواصلوا معنا اليوم للحصول على مراجعة مجانية لتصميمكم بما يتناسب مع متطلبات التصنيع (DFM). زودونا بمعلومات عن شكل القطعة، وحجمها التقديري، ومتطلبات الأداء، وسنساعدكم في تحديد المواد والعمليات الأمثل لتطبيقكم، بل وسنقدم لكم عروض أسعار مقارنة لتسهيل اتخاذ القرار.






